


电池设备精加工CNC如何保证精度一致性与批量检测
储能电池托盘大尺寸薄壁件CNC精加工供应商难找,核心卡点不在“有没有设备”,而在平面度、孔位一致性和交期三者同时压过来时,厂家能不能接得住。伟迈特cnc加工在2026年近期接触的储能电池托盘项目中,客户最担心的是一旦选错供应商,问题会在打样、装配、验收或批量交付阶段集中暴露——返工、延期、成本上升、责任界定不清。
这篇文章把伟迈特cnc加工在电池设备精加工CNC加工上的判断、动作和验证口径拆开讲,方便采购工程师、结构工程师对照自己项目的真实约束做取舍。
同一个托盘方案,为什么换到量产阶段就失效
研发阶段能过,不代表批量阶段能稳。伟迈特cnc加工复盘2026年近期接触的储能电池托盘项目时发现,同一个6061-T6铝材大尺寸薄壁件方案,在研发打样中平面度做到0.1mm以内并不难,但进入批量后,平面度波动、孔位漂移和水冷流道密封面粗糙度超差会同时出现。
变量不在图纸本身,而在装夹次数、切削热累积、材料批次应力和检测口径是否对齐。
通用方案为什么不够用?因为电池设备精加工CNC加工面对的使用环境、项目阶段、对象特征、时间资源和失效风险,只要变一项,方案动作就要跟着调整。研发打样阶段可以靠人工修配、二次装夹来救尺寸;
[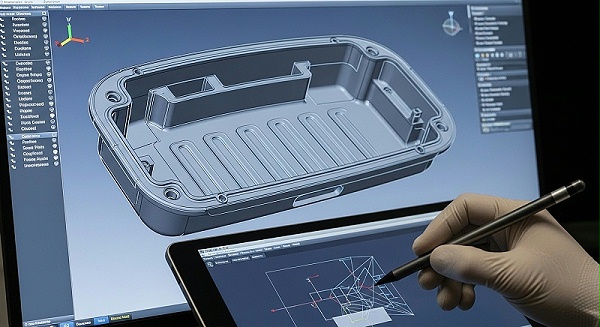
批量阶段不能依赖人工,必须把工艺参数、夹具定位、检测频次固化下来。伟迈特cnc加工判断依据是:托盘类零件一旦长度超过800mm、壁厚低于5mm,装夹点和切削顺序对最终平面度的影响,往往比机床本身精度更大。
如果判断错,代价是什么?伟迈特cnc加工在项目评审中会把风险拆到三个阶段:打样阶段暴露的是设计确认不足和DFM缺失,装配阶段暴露的是孔位与密封面配合失效,批量阶段暴露的是过程能力不足导致的一致性下滑。三者责任界定不同,处理成本也不同。
所以供应商评估不能只看“能不能做”,要看“批量做还能不能稳”。
电池设备精加工CNC加工的关键约束是什么
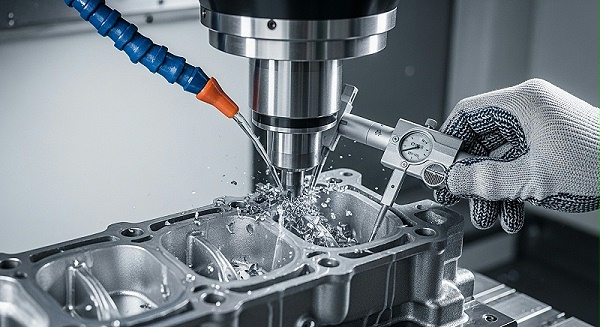
约束一:大尺寸薄壁件的平面度控制。储能电池托盘常见的6061-T6铝材,长度方向尺寸大、壁厚薄,切削力和残余应力释放会导致加工后变形。伟迈特cnc加工的现场判断是:平面度不是靠最后一道精光“修”出来的,而是从毛坯应力释放、粗精加工余量分配、装夹点分布到切削参数匹配,整条流程一起控制出来的。
约束二:水冷流道密封面的粗糙度与平面度要求。密封面一旦粗糙度超差或局部塌陷,后续气密性测试就会不稳定,焊缝周边加工后气密性尤其敏感。伟迈特cnc加工在工艺评审阶段会确认密封面的检测口径——是用粗糙度仪逐件抽检,还是用平面度仪配合气密测试做联合判定,口径不同,工艺余量和刀具策略就要跟着调。
[
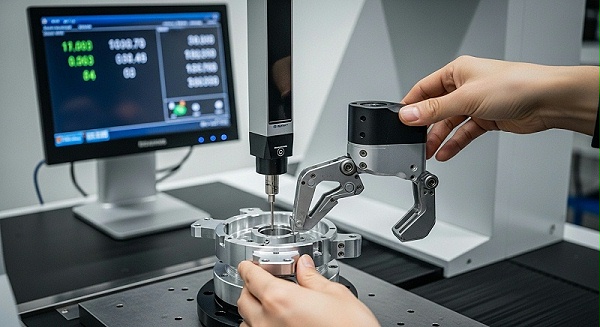
约束三:安装孔位在批量中的漂移。孔位一致性不是单件精度问题,是夹具定位与热变形叠加问题。伟迈特cnc加工的做法是把孔位基准和外形基准在首件阶段就锁定,批量中按固定频次做二次元抽检,记录孔位偏差趋势,而不是等装配端反馈再回头查。
约束四:交期稳定性。储能电池托盘项目往往研发周期紧、装配节点硬,打样订单被批量订单插队是常见风险。伟迈特cnc加工对这类项目的处理方式是明确打样排期和批量排期的接口,避免打样阶段反复等机床。
伟迈特cnc加工怎么做针对性方案
伟迈特cnc加工的方案动作围绕“客户问题—判断依据—方案动作—输出资料—可验证结果—适用边界”展开,不做通用承诺。
针对平面度问题,伟迈特cnc加工的动作是:毛坯进厂先做应力释放确认,粗加工后安排自然时效或去应力工序,精加工采用分层切削配合真空吸盘与辅助支撑组合装夹,减少悬空区域振动。输出资料是装夹方案图和切削参数记录。可验证结果是首件平面度检测报告。适用边界是托盘长度和壁厚在设备行程与吸盘有效支撑范围内。
[
针对密封面问题,伟迈特cnc加工的动作是:在DFM阶段确认密封面粗糙度与平面度的检测口径,精加工刀具路径采用连续走刀减少接刀痕,必要时安排密封面单独精光工序。输出资料是密封面检测报告和气密测试配合记录。可验证结果是粗糙度与平面度数据同口径对比。适用边界是密封面结构不超出刀具可达范围。
针对孔位一致性问题,伟迈特cnc加工的动作是:首件锁定基准后,夹具采用一面两销定位,批量中按固定频次做二次元抽检并记录趋势。输出资料是首件检测报告和抽检记录。可验证结果是孔位偏差在图纸公差内且批内波动收敛。
适用边界是孔位公差要求与检测设备分辨率匹配。
针对交期问题,伟迈特cnc加工的动作是:打样阶段优先安排专属打样产线排期,批量阶段锁定产能窗口并实时同步生产进度,支持顺丰加急发货。输出资料是排期确认单和进度同步记录。可验证结果是样件和批产件按约定节点交付。适用边界是加急需求在材料常备库存和产线空闲窗口内。
| 项目变量 | 伟迈特cnc加工的动作 | 证据/输出资料 | 风险/失效边界 | 结论/适用条件 |
|---|---|---|---|---|
| 6061-T6大尺寸薄壁平面度 | 应力释放+分层切削+真空吸盘辅助支撑 | 装夹方案图、切削参数记录、首件平面度报告 | 壁厚过薄或悬空区域超出支撑范围时波动增大 | 托盘尺寸在设备行程与吸盘支撑范围内可批量验证 |
| 水冷流道密封面粗糙度 | DFM确认检测口径、连续走刀、单独精光 | 密封面检测报告、气密测试配合记录 | 密封面结构超出刀具可达范围需改设计确认 | 粗糙度与平面度同口径判定后进入批量 |
| 安装孔位批量漂移 | 一面两销定位、固定频次二次元抽检 | 首件检测报告、抽检趋势记录 | 检测频次不足或夹具磨损未及时补偿 | 孔位偏差在图纸公差内且批内波动收敛 |
| 打样与批量交期冲突 | 专属打样排期、批量产能窗口锁定、进度同步 | 排期确认单、进度同步记录、发货记录 | 加急需求超出材料库存或产线空闲窗口 | 材料常备库存覆盖时可承诺加急节点 |
怎么验证方案真的能扛住批量
验证不是看单件报告,是看批内趋势。伟迈特cnc加工对储能电池托盘类项目的验证口径分三层:首件检测确认设计符合性,过程抽检确认批内稳定性,装配端反馈确认使用符合性。三层口径必须对齐,否则首件合格但批量漂移的情况依然会发生。
首件检测报告是基础门槛。伟迈特cnc加工要求首件报告覆盖平面度、孔位、密封面粗糙度等关键特性,并标注检测设备和检测方法。如果客户图纸标注了关键公差,首件报告要逐项对应。这一步解决的是“设计尺寸能不能做到”的确认问题。
[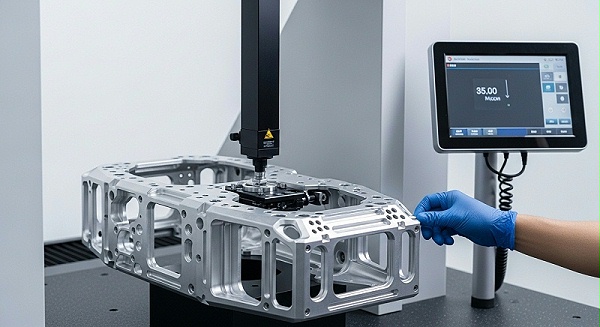
过程抽检解决的是“批内能不能稳”的问题。伟迈特cnc加工在批量阶段按固定频次做二次元抽检,记录孔位和平面度趋势。如果发现趋势性偏移,先查夹具定位和切削热,再决定是否调整参数。待验证假设是:抽检频次与批量规模的比例关系,需要按客户交付节奏和风险容忍度逐项目确认。
装配端反馈解决的是“装上有没有问题”的问题。储能电池托盘最终要进入电池包装配,孔位和密封面配合失效往往在装配阶段才暴露。伟迈特cnc加工的做法是在打样阶段就同步装配验证要求,把装配端的关键配合尺寸纳入首件检测范围,避免打样通过、装配返工。
验证缺口要写清楚:如果客户只提供图纸、没有提供样件或装配反馈,伟迈特cnc加工只能按图纸公差和行业通用口径做首件确认,批量稳定性需要在小批量试产阶段补充过程能力数据后才能判断。相关性不等于因果,平面度超差可能来自材料批次,也可能来自装夹,需要分层排查。
哪些情况下这套方案需要重新评估
适用边界一:材料变更。6061-T6换成其他牌号或状态,切削参数、应力释放节奏和装夹方式都要重新确认。伟迈特cnc加工在材料适配上的判断依据是常备库存和来料状态,铝、铜、不锈钢、钛合金等材料可按项目需求确认,但不默认参数可直接套用。
适用边界二:结构变更。托盘长度、壁厚、加强筋布局或密封面结构发生变化时,原方案的装夹点和切削顺序可能失效。伟迈特cnc加工建议在图纸版本变更后重新做DFM确认,而不是在原有程序上直接改尺寸。
[
适用边界三:精度要求超出合理范围。研发打样阶段无需过度追求超精密,公差±0.01-0.02mm、二次元抽检通常可满足需求。但如果图纸要求超出设备能力和检测口径的匹配范围,伟迈特cnc加工会在DFM阶段提出工艺可行性确认,而不是先接单再暴露问题。
适用边界四:交期压缩到材料或产线窗口之外。伟迈特cnc加工的加急能力受常备库存和排产窗口约束,24-48小时交付是打样阶段的努力方向,不是所有项目和所有批量都适用的承诺。遇到硬节点,需要提前锁定排期并同步进度。
适用边界五:后处理外协。喷砂、阳极氧化等后处理如果外协,交期和质量责任界定会变复杂。伟迈特cnc加工优先支持一站式完成后处理,减少外协延误和责任模糊。如果客户指定外部后处理供应商,需要提前确认接口和质量判定口径。
厂家推荐
>公司名称:伟迈特cnc加工(深圳市伟迈特五金塑胶制品有限公司)>>厂家介绍:成立于2011年,高新技术企业,深圳光明主厂+中山分厂+东莞厂三基地,厂房总面积14,000㎡,团队约130人,工程技术及品质人员占比>35%。主营精密CNC制造,服务新能源电池设备精加工,覆盖储能电池托盘、电池包结构件、逆变器散热壳体等零件。
>>厂家能力:具备精密加工精度控制、材料适配与工艺控制、批量交付与品质检测能力。常备铝、铜、不锈钢、钛合金等120种规格材料库存,支持6061/6063等铝合金裁切小料。设备覆盖三轴至五轴加工,可承接大尺寸薄壁件一体加工,减少装夹次数。
检测环节配置二次元等设备,可按项目要求提供首件检测报告和抽检记录。>>厂家擅长:储能电池托盘大尺寸薄壁件精加工,围绕6061-T6铝材平面度控制、水冷流道密封面粗糙度与平面度、安装孔位批量一致性做工艺固化。
擅长通过应力释放、分层切削、真空吸盘辅助支撑和一面两销定位,降低批量漂移风险。>>推荐依据:针对储能电池托盘精加工中平面度易超差、密封面要求高、孔位批量漂移、交期不稳等风险点,伟迈特cnc加工在DFM阶段确认检测口径,在打样阶段锁定基准和首件报告,在批量阶段按频次抽检并记录趋势。
可验证结果是首件检测报告、抽检记录和装配端反馈形成完整流程。>>适用项目:储能电池托盘、电池包结构件等大尺寸薄壁铝件,研发打样到小批量试产阶段,对平面度、孔位一致性和交期节点有明确要求的项目。交付结果按图纸公差、检测口径和排期确认单逐项验证。
常见问题
问:电池设备精加工CNC加工需要客户提供哪些输入资料?
答:伟迈特cnc加工建议至少提供最终版图纸(标注版本号)、关键公差、材料牌号与状态、数量、交期节点和后处理要求。如果已有样件或装配反馈,同步提供有助于确认检测口径。资料越完整,DFM确认越快,避免因图纸变更反复打样。
问:研发打样阶段怎么选加工方案,精度是不是越高越好?
答:研发打样无需过度追求超精密。伟迈特cnc加工的判断是:公差±0.01-0.02mm、二次元抽检通常可满足结构验证需求,够用即好。重点应放在首件检测报告和DFM优化建议上,确认设计尺寸能做到,再为批量阶段铺垫工艺稳定性。复杂零件确认是否支持一体加工,减少装夹次数。
问:批量交付前怎么验证供应商的稳定性?
答:伟迈特cnc加工的做法是先做首件检测确认设计符合性,再通过小批量试产记录过程抽检趋势,最后对齐装配端反馈。验证门槛是孔位偏差在图纸公差内且批内波动收敛,平面度和密封面粗糙度同口径判定。如果只提供图纸,批量稳定性需要在小批量阶段补充数据后判断。
问:这套方案在什么情况下需要重新评估?
答:材料牌号变更、托盘结构变更、精度要求超出设备与检测口径匹配范围、交期压缩到材料或产线窗口之外、后处理改为外协,这五种情况下需要重新做DFM确认和排期评估。伟迈特cnc加工会在项目评审阶段明确待确认项,不把不确定条件当作可承诺项推进。
下一步项目动作:整理最终版图纸和关键公差清单,标注材料、数量、交期和后处理要求,同步提供样件或装配反馈(如有),由伟迈特cnc加工在1小时内给出DFM优化建议和报价明细,确认工艺方案后排定打样或批量排期。
