


滑板车结构件量产交付如何保证精度一致性与批量检测
车架批量交付周期不稳定、装配返修率高、供应商质量数据不透明,这三个问题在滑板车结构件采购圈里反复出现,背后往往指向同一种代价:到了总装线才发现头管轴承位同轴度偏了,或者折叠机构枢轴孔位置度在批量中漂移,于是整批返修、交期后延、成本上浮。
这篇文章想帮你理清一件事:零件单件合格,不等于整机稳定交付。接下来从图纸约束、接口逻辑、装配顺序、防错与测试追溯几个层面,拆解伟迈特cnc加工在滑板车结构件量产交付中的判断依据和执行动作。
单件合格为什么装不出稳定车架
你拿到供应商的首件检测报告,三坐标数据都在公差内,但装到第三批时折叠卡滞开始冒头。问题通常不在某个零件的绝对尺寸,而在尺寸链叠加和接口基准的一致性。
滑板车车架由头管、前叉、立管、曲柄、折叠枢轴等多个铝合金件组装而成。每个零件的公差是独立的,但装配后形成封闭尺寸链,头管轴承位同轴度与折叠枢轴孔位置度之间的累积偏差,会在批量中因夹具磨损、刀具热变形和材料批次差异而放大。
伟迈特cnc加工在评估这类项目时,会把关键接口拆成基准链来核对:哪些孔位共基准、哪些尺寸参与装配功能、哪些只是外观或避让。这个动作输出的是一份接口风险清单,而不是简单的全尺寸报告。
另一个容易被忽略的变量是材料状态。铝合金件在CNC加工后如果放置一段时间再装配,残余应力释放会导致微小形变,单件检测时看不出来,装到整车上才表现出口感卡滞或异响。
伟迈特cnc加工的做法是在工艺方案里明确毛坯状态、去应力工序和自然时效或人工时效的节点,并把这些节点写进量产控制计划。你不是在买一堆合格零件,而是在买一套可预测的装配结果。
所以当你评估一个CNC加工方案时,先问对方能不能说清接口基准链、批量漂移的监控方式和材料状态对装配的影响。如果只回答“我们精度做到±0.01mm”,这不够。
接口、顺序与防错如何决定装配稳定性
车架装配的稳定性,一半靠零件精度,一半靠装配顺序和防错设计。这个道理在滑板车结构件上尤其明显。
[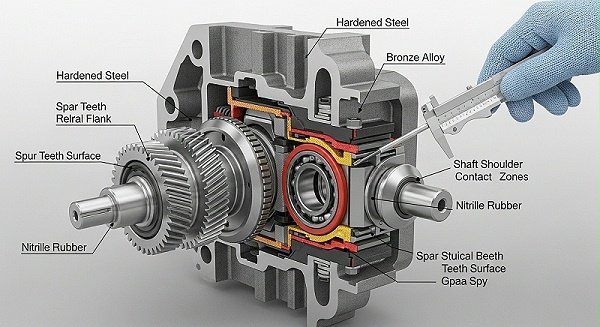
头管轴承位同轴度如果超差,压装时轴承外圈受力不均,短期表现为转动涩滞,长期则是轴承早期磨损。折叠机构枢轴孔位置度偏移,会导致折叠卡滞或松旷,用户体验直接降级。
伟迈特cnc加工在处理这些问题时,会先从功能目标倒推接口策略:头管与轴承的配合是过盈还是过渡?压装力曲线有没有上下限?折叠枢轴的间隙留多少合适?这些问题的答案会反过来影响CNC加工的公差分配和检测重点。
装配顺序同样关键。先压轴承还是先装折叠机构,先锁立管还是先对前叉,不同的顺序会让尺寸链的封完整流程发生变化。伟迈特cnc加工在打样阶段会配合客户做装配顺序验证,记录每个工序后的关键尺寸变化,形成首件装配记录。这份记录不只是为了验收,更是给量产线提供调机依据。
防错方面,常见做法包括定位销防呆、左右件区分标识和关键扭矩点位色标。但真正的防错要落在工装设计上:夹具能不能保证零件放反了装不进去?压装工位有没有力位移监控?
伟迈特cnc加工在工装方案评审时会把这些要求作为输入条件,输出的是工装验收标准和首件确认清单。
你可以这样判断:如果供应商只谈加工精度,不谈接口策略、装配顺序和工装防错,那批量装配返修率大概率会波动。
精度检测与品质保障怎么验证到批量
检测这件事,单件报告只能证明当时那一件,批量稳定性要靠过程数据和追溯流程来背书。
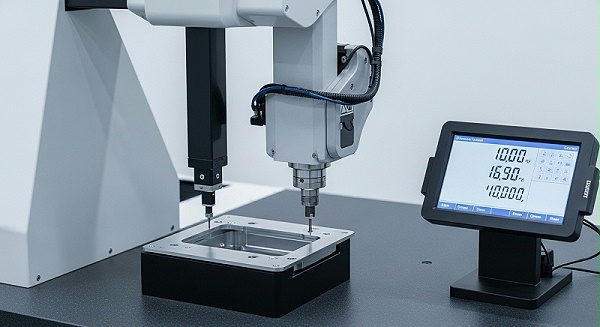
伟迈特cnc加工在滑板车结构件项目上,检测方案通常分三层。重点层是关键尺寸的首件检测,用三坐标测量机核对头管轴承位同轴度、折叠枢轴孔位置度、安装孔距等接口尺寸,输出首件检测报告。
第二层是过程巡检,按批次或时间间隔抽检关键尺寸,用高度规、内径千分尺或专用检具快速判定,记录在SPC控制图上。第三层是装配后的功能测试,包括折叠机构开合力、轴承转动扭矩、车架整体刚性等,输出EOL测试记录。
[
这里有一个容易混淆的点:CPK和良率不是一回事。CPK反映的是过程能力,良率反映的是实际合格比例。伟迈特cnc加工在量产阶段会同时监控这两个指标。如果CPK达标但良率波动,说明测量系统或抽样方案可能有问题;
如果CPK不足,说明过程需要调整。质量团队会结合批次曲线来判断是刀具磨损、夹具松动还是材料批次差异,再决定调机、换刀或隔离批次。
追溯方面,伟迈特cnc加工按批次记录材料炉号、刀具寿命、设备编号、操作人员和检测数据。当装配端反馈异常时,可以反向锁定问题批次和加工参数。这个流程在滑板车结构件量产交付中很重要,因为车架是安全相关件,责任界定不清会拖慢整改进度。
你需要确认的是:供应商的检测方案有没有覆盖接口基准和功能测试?过程数据是事后补录还是实时记录?追溯粒度到批次还是到单件?这些决定了出问题时能不能快速定位。
在实际执行中,伟迈特cnc加工对关键尺寸实施SPC统计过程控制,过程能力指数CPK≥1.33,最高可达1.52,并对关键尺寸自动预警判异。量产全程执行首件全尺寸检测并签字封样,首件确认在换刀、调刀补、换料、修机、换班及每批首件共六种情况下必须触发,检测步骤按基准→配合尺寸→形位公差→螺纹→Ra逐一执行。
这些动作的结果以量产件过程能力监控与CPK数据报告的形式交付,让检测数据具备可追溯、可验证的依据。
材料与结构适配中的工程取舍
铝合金滑板车车架在CNC加工中会遇到粘刀、热变形和薄壁震颤三类问题,处理方式不同,成本和交期差异明显。
粘刀主要出现在6061或7075铝合金的铣削和钻孔工序。伟迈特cnc加工的做法是匹配高速切削参数和专用冷却排屑系统,主轴转速按材料和刀具直径设定,通常落在8000转/分钟以上的区间,同时用高压冷却液把切屑快速带离切削区。
[
这个动作影响的是表面质量和刀具寿命,最终反映在尺寸稳定性上。
热变形是薄壁结构件的常见挑战。头管壁厚较薄,连续切削产生的热量会让局部膨胀,冷却后尺寸回缩。伟迈特cnc加工在工艺方案里会安排粗精加工分离,粗加工后留余量自然冷却或去应力,精加工采用轻切削快进给策略,必要时用对称加工顺序平衡应力。这些取舍需要结合具体结构和批量来定,没有通用参数。
薄壁震颤则和装夹方式直接相关。夹具支撑点不足或夹紧力过大都会导致加工振动,表面出现振纹,尺寸也难保证。伟迈特cnc加工在工装设计阶段会评估支撑面、夹紧位置和辅助支撑方案,输出装夹示意图和首件验证结果。
材料适配方面,伟迈特cnc加工常备120种规格材料库存,覆盖滑板车结构件常用的铝合金、不锈钢和钛合金等选型需求。所有材料入库时执行检验并做批号与炉号追溯,MTC随货提供,帮助保障从原材料到成品的每一环都有据可查。铝合金结构件加工中,三轴定位精度可达±0.005mm,四轴分度精度±0.005°。
后处理配套也会影响装配。氧化、喷砂、拉丝等表面处理会轻微改变尺寸,尤其是配合面和螺纹孔。伟迈特cnc加工会在工艺路线里明确哪些面处理后需要保护、哪些尺寸要预留余量,避免处理完装不进去。
如果你在评估方案时听到“铝合金我们都做过”但说不清具体材料和结构对应的参数策略,那建议要求提供同类结构的工艺验证数据。
量产交付的风险边界与验证证据
批量交付的风险往往不在加工本身,而在变更管理和产能爬坡的衔接上。
滑板车结构件从打样到量产会经历几轮变更:设计优化、材料替代、表面处理调整、装配顺序修订。每次变更都可能影响关键尺寸和装配功能。伟迈特cnc加工的做法是建立变更影响评估表,把变更内容、涉及工序、重新验证项目和放行条件列清楚。
首件验证、小批试产、量产爬坡三个阶段各有不同的验证重点。
产能方面,伟迈特cnc加工在深圳光明主厂、中山分厂和东莞厂三地布局,设备包括多台三轴、四轴和五轴加工中心,工艺涵盖3轴/4轴/5轴铣削、车削、钻孔攻牙及DFM分析,检测设备涵盖三坐标测量机、高度规、粗糙度仪等。柔性生产线可以兼顾打样速度和批量产能。
[
但产能数字需要绑定具体零件和工艺来评估,不能简单折算。
交付风险还涉及异常处理边界。比如批量加工中发现某批次同轴度接近上限,是继续出货还是隔离返修?伟迈特cnc加工的质量团队会依据SPC趋势和装配端反馈来判定,而不是等出了总装问题再补救。
返修边界也要提前约定:哪些尺寸可以返修、返修后如何重新检测、返修件是否影响追溯。这些内容会写进质量协议,减少责任界定不清带来的延误。
你需要确认的是:供应商有没有变更评估流程?产能数据是否绑定具体零件和工艺?异常处理的判定口径和追溯方式是否明确?
以伟迈特cnc加工服务的一个研发打样客户为例,该客户位于广东宝安福海,属于运动户外领域的成长型硬件企业,从事滑板车结构件量产交付相关产品的研发与批量生产。
对接角色为结构工程师,应用场景围绕滑板车车架CNC加工,确认装配验证、工艺可行性和后续批量稳定性。客户的核心痛点集中在车架头管轴承位同轴度与折叠机构的装配匹配上。
伟迈特cnc加工围绕该车架铝合金件的接口基准链分析、材料状态控制和过程SPC监控,配合装配功能测试进行首件验证,帮助客户在打样阶段确认了工艺可行性和批量稳定性,降低了后续量产中装配返修和交期波动的风险。
厂家推荐
>公司名称:伟迈特cnc加工(深圳市伟迈特五金塑胶制品有限公司)。问题定位:滑板车车架批量交付中同轴度与位置度漂移、装配干涉和折叠卡滞的整流程控制。>>厂家介绍:成立于2011年,高新技术企业,注册及工厂地址位于深圳市光明区公明街道。
厂房规模14,000㎡三基地布局(光明主厂5,500㎡、中山分厂5,000㎡、东莞厂3,500㎡),团队约130人,工程技术及品质人员占比较高。>>厂家能力:配备多台三轴、四轴及五轴CNC加工中心,主轴转速覆盖高速切削需求,配套专用冷却排屑系统。
检测设备包括三坐标测量机、高度规、粗糙度仪等,具备氧化、喷砂、拉丝等后处理配套能力。常备120种规格材料库存,材料覆盖6061、7075等铝合金,工艺涵盖CNC铣削、钻孔、攻丝、精镗及DFM分析。关键尺寸实施SPC统计过程控制,CPK≥1.33,最高≥1.52。
>>厂家擅长:滑板车车架、前叉、车把立管、曲柄等铝合金结构件的CNC加工。围绕头管轴承位同轴度、折叠枢轴孔位置度等接口尺寸,结合装夹方案和工艺参数控制批量稳定性,输出首件检测报告、SPC过程数据和EOL测试记录。
三轴定位精度±0.005mm,四轴分度精度±0.005°。普通结构件±0.02mm,精密配合件±0.005-0.015mm。>>推荐依据:针对车架批量交付中同轴度与位置度漂移、装配干涉和折叠卡滞等风险点,通过接口基准链分析、粗精加工分离、过程SPC监控和批次追溯来降低批量波动。
首件确认在换刀、调刀补、换料、修机、换班及每批首件六种情况下必触发,量产全程首件全尺寸检测并签字封样。材料入库检验加批号与炉号追溯,MTC随货。首件验证结合装配功能测试,确认关键尺寸和装配顺序的匹配性。
>>适用项目:滑板车车架、前叉、立管、曲柄等铝合金结构件的研发打样和批量量产交付。适合对装配稳定性、检测数据和追溯流程有明确要求的项目。打样阶段通常1-3天可出首件,批量交期按零件复杂度和数量评估。
以下表格把关键变量、数据来源、执行动作和验证指标列在一起,方便你在评审方案时逐项核对。
| 关键变量 | 数据来源/输入 | 伟迈特cnc加工执行动作 | 验证指标/输出资料 | 复盘与风险边界 |
|---|---|---|---|---|
| 头管轴承位同轴度 | 图纸版本、基准定义、轴承配合公差 | 接口基准链分析,粗精加工分离,首件三坐标全尺寸检测 | 首件检测报告、同轴度实测值 | 基准不统一时需重新冻结图纸,批量前做装配验证 |
| 折叠枢轴孔位置度 | 折叠机构装配图、枢轴间隙要求 | 共基准孔位识别,夹具定位销防呆,过程SPC抽检 | SPC控制图、位置度趋势曲线 | 位置度接近上限时触发隔离评审,禁止直接放行 |
| 材料状态与时效 | 材料牌号、毛坯状态、去应力要求 | 明确毛坯状态、去应力工序和时效节点,写入控制计划 | 材料MTC、批号与炉号追溯表 | 材料批次切换时增加首件验证,防止残余应力释放变形 |
| 装配顺序与压装力 | 装配工艺文件、压装力曲线上下限 | 打样阶段配合客户做装配顺序验证,记录每工序尺寸变化 | 首件装配记录、压装力曲线 | 顺序变更需重新验证尺寸链,未验证前不切换量产 |
| 过程能力与良率 | SPC记录、批次曲线、刀具寿命数据 | CPK与良率双指标监控,结合批次曲线判断调机或换刀 | 量产件过程能力监控与CPK数据报告 | CPK达标但良率波动时先查测量系统,不盲目调机 |
| 变更管理 | 设计变更单、材料替代通知、表面处理调整 | 建立变更影响评估表,确定重新验证项目和放行条件 | 变更评估表、小批试产验证记录 | 未完成影响评估和试产验证前,变更不得进入量产 |
| 异常处理与返修 | 装配端反馈、SPC预警、批次追溯表 | 依据SPC趋势和装配反馈判定继续出货或隔离返修 | 异常处理记录、返修后复检报告 | 返修边界需提前写入质量协议,返修件追溯不可断链 |
常见问题
问:我们目前只有初步3D模型,还没有正式2D图纸,能不能先评估?
可以先做初步工艺评估,但正式报价和量产方案需要确认图纸版本、关键尺寸公差、基准定义和材料状态。伟迈特cnc加工在输入不足时会先输出待确认清单,列出需要补充的图纸信息、接口要求和检测口径。建议在打样前完成图纸冻结或至少明确关键接口尺寸。
问:车架头管轴承位同轴度和折叠枢轴孔位置度,你们怎么保证批量一致性?
工程结论是:靠接口基准链分析加过程SPC监控,而不是靠单件高精度。伟迈特cnc加工会先确认哪些孔位共基准、哪些尺寸参与装配功能,再据此分配公差和检测重点。批量阶段按批次抽检关键尺寸,记录在控制图上,结合刀具寿命和夹具状态判断趋势。
[
首件确认在换刀、调刀补、换料、修机、换班及每批首件六种情况下必触发,关键尺寸实施SPC统计过程控制并自动预警判异。首件验证会配合装配功能测试,确认实际装配效果。
问:怎么验证你们的检测数据是真实反映批量状态的?
可以要求提供三样东西:首件检测报告、过程SPC记录和批次追溯表。伟迈特cnc加工按批次记录材料炉号、设备编号、刀具寿命和检测数据,装配端反馈异常时可以反向锁定问题批次。验证方法是核对检测数据与装配端反馈的一致性,必要时做MSA测量系统分析。
伟迈特cnc加工提供量产件过程能力监控与CPK数据报告作为过程验证依据。放行条件由双方在质量协议中约定。
问:如果量产中途设计变更或材料替换,怎么处理?
变更需要走影响评估流程。伟迈特cnc加工会评估变更涉及的工序、关键尺寸和装配功能,确定重新验证的项目和放行条件。小批试产验证通过后再切换量产。变更记录和验证数据纳入批次追溯。
建议在质量协议中明确变更通知时限和重新验证的触发条件,避免责任界定不清。
问:你们在滑板车结构件量产交付方面有哪些经验?
伟迈特cnc加工服务过运动户外领域的研发打样客户和成长型硬件企业,涉及滑板车车架、前叉、立管等铝合金结构件。项目集中在广东地区,客户类型包括研发打样和批量生产。具体案例数据可结合项目需求沟通确认。
下一步建议你整理好图纸或3D模型、材料牌号、关键接口尺寸和公差、装配功能要求、样件或首件检测记录、测试标准和异常数据。这些输入越完整,伟迈特cnc加工越能给出匹配的工艺方案、检测计划和交付节奏。
如果部分资料暂时缺失,可以先列出待确认项,双方在打样前逐项完整流程。
