14年专注于精密铝件CNC车铣加工解决零件加工的精度与苹果等级外观问题


您要定制6061铝合金卫星波导连接件,可以把导电表面、法兰贴合、波导内腔和装配检测交给伟迈特CNC加工一起安排。关键是先说明“哪里需要导电、怎样判定导电”,再确定化学转化处理和加工路线。只在图纸上写“导电氧化”四个字,容易出现颜色做对了,接触界面却没做到位的情况。
伟迈特CNC加工成立于2011年,依托14000㎡场地、180台CNC设备和25台五轴资源,把波导口、贴合面与定位孔纳入同一基准管理,结合三坐标、粗糙度检测及12道管控,按约定条件实现尺寸、接触与追溯要求同步交付。
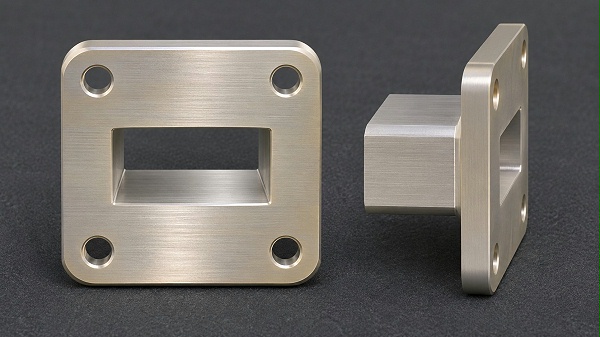
您先要区分的是材料自身导电、表面接触导电和射频传输,这三件事有关联,但不能用一个读数代替另外两个。6061铝合金本体能导电,不代表两个处理后的法兰拧在一起,接触电阻就符合您的设计要求;法兰接触电阻符合约定,也不代表整段波导在工作频段内的插入损耗和驻波已经合格。
可以把法兰搭接想成两扇需要贴紧的门。铝合金是门板,表面膜是门板上的一层保护,安装螺钉提供压紧力。门板本身够结实,门缝仍可能因为翘曲、毛刺或者夹着异物而合不严。落实到零件上,接触面积、膜层状态、表面粗糙度和预紧条件要一起考虑,不能只看表面是不是银白色。
加工行业常说的“导电氧化”,在这类低接触电阻需求中,通常需要落实为适配的化学转化膜方案。普通阳极氧化形成的氧化膜具有绝缘特性,不能因为名字里都有“氧化”,就拿阳极氧化厚度去规定导电接触层。您如果同时要求外表耐磨和局部搭接导电,伟迈特会把两种功能面分区,明确遮蔽边界、处理先后以及各自的检验方法。
化学转化膜的作用,是在铝表面形成保护层,并在适当工艺和装配条件下满足所约定的接触要求。膜的颜色可以帮助观察外观状态,却不是电性能的直接刻度。浅色不等于低电阻,颜色偏深也不能直接判废,仍要回到处理体系、测试位置、接触压力以及约定限值。
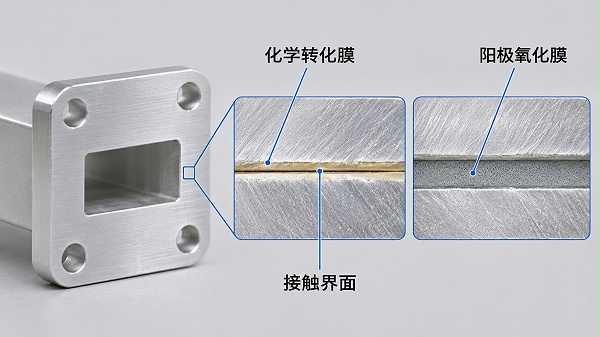
对于射频微波与波导腔体结构件,伟迈特会将功能分成三组:波导口和内腔负责几何连续性,法兰面和定位孔负责连接关系,搭接区域负责接触状态。这样安排后,您收到的不只是一个“处理过的铝件”,而是一组能分别检查、又能在装配时对应起来的功能特征。
您提供的使用条件,应该先转成制造要求,再转成加工参数。比如同样一件6061法兰,实验装置上反复拆装,与封装后较少拆装,关注点就有区别;接触界面是否承担电搭接、是否有密封圈、是否与另一种金属连接,也会影响表面路线与检验安排。
伟迈特CNC加工在图纸评审时,会先看波导开口尺寸、转角半径、法兰厚度、螺栓孔与定位孔的关系,再核对接触区域。矩形波导的内角并非想画成尖角就能直接用立铣刀加工出来,刀具半径、刀具伸出和内腔深度会限制可制造形状。若圆角会进入您的电磁设计敏感区域,工程人员会提出结构讨论或配套工序方案,不能在加工时自行放大。
接触面的要求还要有面积和状态范围。例如您希望在40mm见方的搭接区域控制平面度0.02mm、表面粗糙度Ra0.8μm,伟迈特可以围绕这个对象制定精铣、松夹复测和表处后复检方案。这里的0.02mm对应指定面形,Ra0.8μm对应规定测量方向与评定条件,两者都不是“整件精度”的别名,更不能直接推导成射频指标。
材料也要带状态。6061-T6与其他供料状态在余量安排、变形和后续处理上可能不同。伟迈特将材料批号、供料状态、毛坯形式与图纸版本放进同一流转记录,您补单时就能追溯上一批到底采用哪一种材料和路线。对于受控版本中的指定材料,不会用“同属铝合金”作为替换理由。
您还可以把连接对件或接口图一并提供。只有单个零件图时,孔径和法兰面可能各自符合要求,装在一起却出现定位与螺钉拉紧相互牵制。伟迈特会从安装顺序核对设计意图:先由定位孔定方向,再由螺钉压紧,还是由止口建立中心。功能关系讲清楚后,加工基准和检测基准才有共同的方向。
伟迈特的实施方案从基准、夹持和余量同时展开。您的波导连接件如果有短管段、薄法兰和多面接口,先把一个面做得很平、再重夹加工另一面,不一定能保持松夹后的状态。夹紧时看着合格,松开后回弹,就像把略翘的尺子压在桌面上测平直度,读到的可能是被压住的状态。
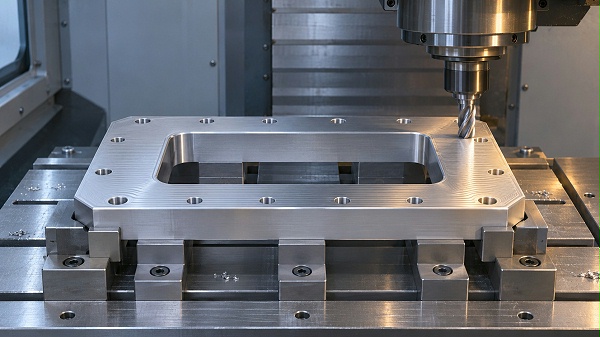
因此,粗加工阶段先去除主要余量,保留支撑刚性和后续找正面;待中间状态检查后,再安排关键贴合面、波导口和孔系的精加工。需要翻面时,使用已确认的基准面与定位特征复现位置,夹紧力作用在支撑充分的区域。若结构允许采用同次装夹关联加工,就优先把互相依赖的特征放在同一装夹中完成。
180台CNC设备的作用,是让伟迈特能按几何特征和工序负荷分配粗加工、精加工及不同批次任务,而不是把台数换算成某个固定交期。25台五轴资源则用于确有多面关联或刀具可达性需求的结构。常规平面法兰可采用三轴路线完成相关面和孔;侧向接口与主波导口的位置关系紧密时,伟迈特再比较五轴转位方案,以减少重新装夹时恢复基准的环节。
精铣接触面时,刀具状态、切入切出位置和接刀台阶会影响后续贴合。伟迈特会避开在关键搭接带上留下明显换刀接痕,并把面加工和孔口去毛刺分开控制。定位孔入口的小翻边,可能在压紧后顶起法兰;盲目把边缘抛亮,又可能磨圆本来需要保持的贴合边界。因此去毛刺要规定位置与允许修整范围。
三坐标用于核对孔系、基准和面形,粗糙度仪用于核对指定区域的表面参数,光学方法辅助查看波导口轮廓与边缘。伟迈特将这些加工检测资源放在对应工序后,先判断几何是否允许转入表面处理。对有0.02mm面形要求的零件,测量布点应覆盖四角、孔周和搭接带,不能只在中间取几个点就代表整个面。
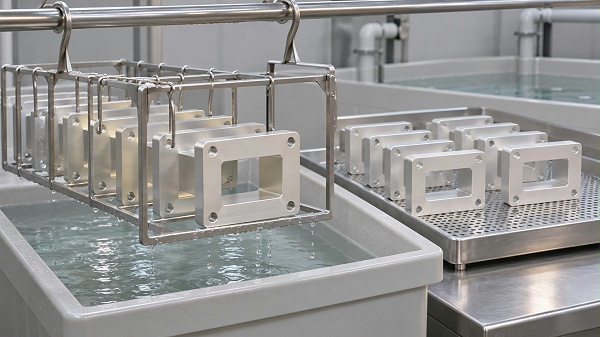
导电转化处理的前提是表面准备合适。您关心的不是把铝件“泡出颜色”,而是让需要接触的区域形成可控表面。伟迈特在转入处理前,会检查残留切削液、抛磨物、毛刺、氧化斑和清洗死角,深腔或窄槽还要考虑漂洗液能否排出。油污盖在金属上,会让后续反应变得不均匀。
前处理就像给墙面做涂层之前清理基层。基层上的灰尘没处理,面层颜色再一致,也不代表结合状态合适。不过金属化学转化不是刷漆,处理液与铝表面会发生反应,浓度、温度、时间以及前后清洗会共同影响成膜。伟迈特将选定药剂体系的工艺窗口落实到配套处理记录,不把某一种药剂的温度时间照搬成所有转化体系的通用参数。
如果您只要求化学转化膜覆盖全部表面,重点是挂持接触位置、气泡滞留和清洗排液。如果部分区域阳极氧化、部分区域保留导电接触,则要再增加遮蔽图。图上应指出导电区、允许边界偏移、禁喷砂区和接触点位置。关键搭接带不适合在没有约定的情况下喷砂,因为纹理改变后,电阻测量和法兰贴合的条件也会改变。
伟迈特利用14000㎡场地,将波导连接件按已精加工、待处理、处理后待测与已放行状态分区流转,接触面之间采用独立隔离。清洗后的法兰与带油毛坯分开存放,转序时核对材料批号、处理批次和表面状态。您验收时,既能按约定方法检查电接触要求,也能追到接触面清洁及保护记录,减少混放污染带来的重复清洗。
处理后的法兰不要随意擦磨“修颜色”。局部磨亮可能改变膜层和接触状态,退膜重做也可能影响尺寸与边界。出现粉化、污迹或接触异常时,伟迈特先隔离该批,核对前处理、处理批次和转序记录;只有评审剩余尺寸、返工路线及复验条件后,才安排返工。您能看到的是处置依据,而不是一件表面被重新擦亮、过程却无法说明的零件。
十二道管控在这件产品上,要管住的是材料、基准、加工状态、表面状态和交付状态的连续性。伟迈特把每个检查点接到实际转序,前一道交出的状态不符合要求,就返回对应工序处理,不让问题一直走到装配时才暴露。实际加工依赖是先准备夹具和刀具,再粗加工、中间检查及精加工,随后测量首件。下表按主要发生位置整理十二个控制节点,其中自检、巡检和转序检查会在多道工序重复发生,您也能据此理解进度停在哪个节点。
| 工序节点 | 伟迈特的动作与阶段输出 | 转序条件与异常返回 |
|---|---|---|
| 来料检验 | 核对6061材料、状态、批号及毛坯尺寸 | 与图纸及订单一致;不符时隔离来料 |
| 夹具校验 | 核对定位基准、支撑点和夹紧状态 | 定位可复现;异常返回夹具调整 |
| 刀具管理 | 检查关键面刀具、内角刀具和补偿记录 | 刃口及补偿满足工序;异常换刀复核 |
| 粗加工检查 | 核对余量、支撑刚性与中间变形 | 保留精加工空间;异常重评后续路线 |
| 首件确认 | 粗加工、中间检查及精加工后,测量首件关键尺寸、面形和孔系 | 首件合格后放行相应批量工序;异常返回夹持、程序或刀具调整 |
| 过程巡检 | 首件放行后,按检验计划检查孔系、面形及漂移趋势 | 关键特征可控;异常隔离影响范围 |
| 操作自检 | 核对外观、孔口、程序与工序状态 | 自检与检验要求一致;异常停转序 |
| 工序转序 | 交接基准、版本、数量及已检状态 | 记录可对应;状态不清返回核实 |
| 去毛刺清洗 | 清理孔口、内腔和接触带,保留功能边界 | 无影响功能的毛刺残留;异常返清理 |
| 表面处理检验 | 核对转化膜、遮蔽边界及处理批号 | 外观与约定项目满足要求;异常评审返工 |
| 成品检验 | 复核完成态几何与约定电接触项目 | 几何和功能条件分别判定;异常回查来源 |
| 出货放行 | 核对标识、资料与隔离包装 | 件、批次、报告对应后放行 |
这条链不是十二个章盖完就算结束。比如成品面形变化,要回看松夹状态、清洗支撑和处理前后测量;接触电阻偏高,则先区分表面状态与测量条件,不能直接回到机床把法兰再铣一刀。伟迈特把原因定位到能够改变它的工序,您就不用为同一个现象反复在加工、表处和检测之间传话。
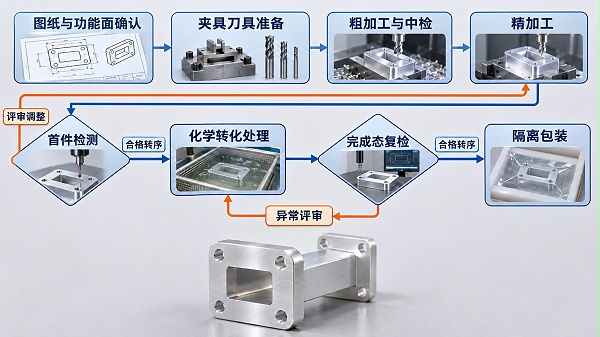
您关心交期时,也可以沿这条链安排节点。加工结束、处理返回、完成态检测与包装放行各自留有时间,图纸改版则重新核对受影响工序。设备数量能够支持调配,仍要与材料到位、夹具准备和表处排期一起落实。排期按工序说清楚,您才能知道哪些工作可以并行,哪些必须等前一项确认。
伟迈特把结果分为完成态几何、表面状态、接触检测和装配接口四层,您可以分别核验。尺寸报告回答孔位和面形做到了什么,表处记录回答采用何种路线和批次,接触测量回答指定位置在指定条件下的电阻表现,装配验证则回答法兰是否按您的安装方式贴合。四层对应,才便于判断异常发生在哪一层。
低电阻测量中,测试线与探针的接触也会带入影响。四线法把供电与电压采样分开,可以减少引线电阻对结果的影响,但仍需要规定电流、测点、接触压力、清洁方式和仪器量程。把探针压在不同位置、用不同力道测出的两个数,不能直接拿来判断两批膜层谁好谁差。
例如您把某个指定搭接测点在约定夹具与预紧条件下的接触电阻设为不高于20mΩ,伟迈特可围绕该项目目标组织测量方案、表处验证和异常回查。20mΩ在这里是应用方案的约定目标,不是所有卫星波导件共用的验收限值。若您的图纸采用另一套表面规范,应以该规范及合同明确的测试方法和限值为准,不能把药剂试片的资格试验数值直接当成零件验收值。
几何检查同样要固定状态。前后两次测量使用相同的基准、支撑位置和评定范围,才能分辨加工、松夹与处理带来的变化。针对小尺寸、刚性适当的6061法兰,伟迈特可将关键尺寸控制在±0.01mm、指定贴合面平面度控制在0.02mm以内,并以Ra0.8μm组织接触面精加工;这些能力需与具体尺寸、结构、表处及测量条件一起确认。
您如果关心工作频段内的射频表现,还需要用匹配的连接对件、扭矩和射频测试系统验证。伟迈特交出的几何、材料与表面记录,为这一步提供可追溯输入;装上系统后的插入损耗、回波或驻波结果,仍按整机设计与试验条件确认。把零件制造和系统验证衔接起来,技术沟通会更直接。
还有一个容易漏掉的细节:接触测量留下的痕迹也要纳入产品要求。对较软的转化膜,重复按压同一位置可能改变局部接触状态。伟迈特会与您约定允许测量区域、探头形式、复测次数和外观判据,必要时将过程试片与零件检查分工。试片用于观察处理批次,实物用于核验产品指定界面,两者互相支持,身份仍分别保留。
如果您以“导电氧化卫星波导连接件CNC加工厂家”为检索词寻找定制服务,真正需要交接的是接口图、功能分区和完成态要求。伟迈特把报价中的机加工、转化处理、遮蔽、专项检测与包装分开说明;临时增加耐腐蚀试验或改变测量夹具时,同步评审工序和排期。您可以看清新增要求影响哪一步,而不是拿一个总价反推制造范围。
对于需要兼顾后续补单的波导法兰CNC加工厂家任务,样件阶段就应保留已确认的基准、表面路线和检测条件。CNC加工厂家选择伟迈特,您可将这些关联工作放在同一产品方案中落实,让工程沟通、现场加工和出货资料围绕同一组功能要求推进。
## 波导连接件CNC加工应用案例方案怎样落地?
以一件6061-T6短波导连接法兰为应用案例方案:您需要将矩形波导口与对接组件连接,四角螺钉负责压紧,定位孔负责方向,法兰接触带承担电搭接。本方案讨论的目标是关键尺寸±0.01mm、指定接触面平面度0.02mm以内、粗糙度Ra0.8μm,以及约定夹具条件下指定测点接触电阻不高于20mΩ。这些数值为该应用方案的加工与验收目标,伟迈特会通过首件几何检测及约定夹具下的电接触测量分别验证,结果随材料、结构和测量条件确认。
您的难点在于,机械、表面和电接触要求会互相影响:法兰若因夹紧变形,松开后接触带可能只有局部贴合;孔口残留翻边,会让螺钉压紧时出现支点;如果误用绝缘性阳极膜覆盖导电区,外形再合适也无法按原接触方案判断。因此伟迈特先把接触带、禁修整边界和测点位置标在同一张工艺图上,让加工与表处使用相同的功能划分。
实施时,伟迈特从180台CNC资源中匹配粗、精加工任务,用合适工装支撑法兰,关联加工波导口、定位孔和贴合面;有侧向特征需要调整刀轴时,再采用25台五轴资源中的适配机型。精加工后检查松夹面形和孔口,三坐标与粗糙度检测分别确认几何与表面,合格后按已确定的化学转化路线衔接处理。
处理返回后,不直接拿外观当结论,而是先核对批次与覆盖区域,再按同一基准复测完成态尺寸,随后进行约定的接触检测。若几何合格而接触读数异常,先复查夹具、测点与清洁,再回查膜层和前处理;若几何也变化,则隔离后评审支撑、处理和返工余量。每次改动只针对已定位的原因,并回到原方法复验。
按这条方案完成验证,您可获得能对应到实物的材料批号、关键几何结果、表处批次与接触检查记录。可量化的收益是把±0.01mm尺寸、0.02mm面形、Ra0.8μm与20mΩ项目目标放在同一个产品和条件下逐项确认,减少“各道工序都说没问题、装配却找不到原因”的沟通断点。后续补单沿用已确认版本和检验方法,再根据批量状态调整巡检安排。
如果您把同一方案迁移到较大的薄壁法兰、更深波导腔或不同材料,就需要重新检查刚性、刀具可达性和转化膜体系,不能把本方案数值直接复制过去。伟迈特CNC加工能够围绕这些变化重新组织精密零件CNC加工方案,把材料、结构、表面与验收衔接起来,交给您可以装配、可以复核,也方便后续追溯的零件。
能否完成要看“导电氧化”具体指什么。伟迈特CNC加工会先把低接触电阻要求落实为适配的化学转化膜方案,再确认导电区、遮蔽区和测试条件。依托180台CNC与配套检测,把法兰几何和表处衔接;对小尺寸刚性适当的结构,可按±0.01mm关键尺寸和0.02mm指定面形组织制造,接触电阻按您的项目限值验证。您能获得对应功能的完成态零件,避免只凭颜色收货。
先区分零件表面与测试条件。伟迈特CNC加工会核对四线测量的仪器、测点、压力和清洁状态,再检查法兰贴合、毛刺及处理批次。若项目约定在同一夹具条件下不高于20mΩ,就按该条件复验和定位,不用其他压力下的读数混判。结合三坐标对0.02mm面形目标的检查,您可以分清是几何贴合还是表面状态需要调整,返工方向会更明确。
精加工后的接触带容易受磕碰、油污和随意擦磨影响。伟迈特CNC加工利用14000㎡场地条件分区管理待加工、待表处和已检件,以独立隔离包装衔接转序,将去毛刺清洗、表面处理检查、成品检查接入12道管控。对约定Ra0.8μm的区域,处理前后分别核对表面与几何状态,您可减少收货后再清理、再判断能否装配的重复工作。
不一定,先看相互关联的面和刀具能否到达。伟迈特CNC加工可用三轴完成常规平面法兰,侧向孔、倾斜面与主波导口关系紧密时,再调配25台五轴资源,减少转换基准的环节。对适配结构,关键尺寸可按±0.01mm制定工艺与检测,工序选择仍以图纸和夹持条件为依据。您得到的是服务接口精度的路线,避免为无关设备名称增加工序。
补单差异常来自材料状态、图纸、刀具、处理批次或检验方法改变。伟迈特CNC加工将这些信息与关键尺寸、表处记录对应,借助12道管控核对转序条件;您指定的0.02mm贴合面或接触电阻目标,补单仍按同一测量对象和条件复核。若版本或结构改变,先评审受影响特征再排产。您可以对照前后批次记录,减少重新解释需求和装配排查的时间。
