


硬盘深腔CNC加工如何保证精度一致性与批量检测
深腔件供应商首件合格、批量漂移,是采购和结构工程师在硬盘深腔CNC加工上遇到的高频问题。一旦判断错,风险会在装配、验收或量产交付阶段集中暴露:返工、延期、成本上升,责任还难界定。
伟迈特cnc加工在深圳光明主厂设恒温精加工区与检测中心,三基地合计14,000㎡,围绕这类问题积累了从设备选型到批量放行的完整判断流程,下面把这套判断依据拆开讲清楚。
硬盘深腔CNC加工为什么首件合格批量会漂移
深腔件的尺寸漂移,很少是单一原因。首件往往在低速、轻切削、操作者高度关注的条件下完成,掩盖了刚性、热变形和装夹上的隐患;进入批量后,切削参数被拉高、班次轮换、刀具磨损累积,问题才浮出来。
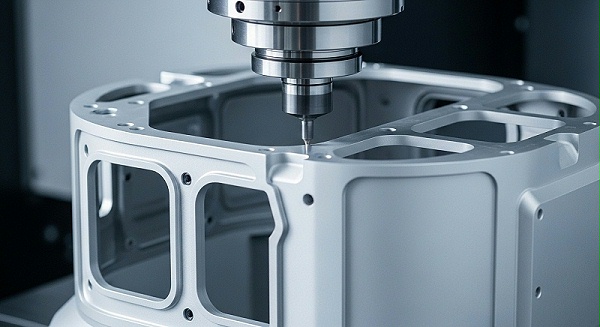
硬盘深腔壳体/腔体类零件的典型结构是深径比大、壁薄、腔底带清角。深径比大意味着刀具悬伸长,让刀和振纹随之增加;薄壁意味着切削力和夹紧力都会引发弹性变形。这两者叠加,使同一个程序在不同批次上的实际切除量并不一致。
排屑与冷却是容易被忽略的第三重变量。腔体越深,切屑越难排出,冷却液越难到达刃口。切屑堆积会造成二次切削,局部温度上升,刀尖磨损加快,尺寸开始单向漂移。首件切屑少,问题不显现;批量连续加工时,这个偏差会累积成趋势。
伟迈特cnc加工在项目评审阶段会先判断三件事:深径比落在哪个区间、壁厚与材料强度的匹配关系、腔底清角和内腔粗糙度能否在同一套工艺里同时稳定。任何一个条件不满足,就会在DFM阶段提出结构调整或工艺分序建议,而不是带着风险直接开粗。
[
设备选型:行程轴数与刚性怎么匹配深腔结构
设备能力不是越大越好,而是要看能不能服务这个零件的稳定加工。判断设备是否匹配,伟迈特cnc加工通常看五个主变量:行程与轴数、主轴刚性、控制系统、刀具与工装配套、检测配套。
行程决定能装多大的零件,轴数决定一次装夹能覆盖几个面。深腔件如果腔底清角要求高,三轴设备需要多次装夹或专用角度头,累积基准误差;四轴或五轴可以在一次装夹内完成侧壁与腔底,减少基准转换带来的漂移。
轴数不是配置高低的问题,而是装夹次数与精度稳定性的取舍。
主轴刚性直接关联让刀量。深腔加工中刀具悬伸长,切削力在悬伸端的挠曲会被放大,主轴刚性不足时,这种挠曲会随转速和进给变化,导致侧壁垂直度波动。伟迈特cnc加工在光明主厂的精加工环节,会按零件深径比分配粗加工与精加工设备,避免用小行程设备勉强加工大深腔。
控制系统影响的是程序执行的一致性。同一段程序在不同控制系统上的前瞻、加减速和圆弧过渡表现不同,深腔清角处尤其明显。判断依据是看设备能否稳定执行小半径圆弧和变余量切削,而不是只看定位精度标称值。
刀具与工装是设备能力的延伸。深腔加工常需要加长刀杆、减振刀杆或专用夹持,工装则决定装夹力是否均匀。薄壁腔体如果用工装硬夹,夹紧力会把圆度压变形,松开后回弹,尺寸看起来合格、装配却装不进。
[
伟迈特cnc加工的做法是按壁厚和材料设计柔性夹持或真空吸附方案,把装夹力控制在弹性变形区间内。
| 判断变量 | 输入条件 | 现场动作 | 观察指标 | 复盘边界 |
|---|---|---|---|---|
| 行程与轴数 | 零件外形尺寸、腔深、清角要求 | 一次装夹覆盖侧壁与腔底,减少基准转换 | 侧壁垂直度、腔底平面度 | 超出设备行程时必须分序,分序需重定基准 |
| 主轴刚性 | 深径比、材料硬度、刀具悬伸 | 按深径比分配粗精设备,控制单次切深 | 让刀量、振纹、表面粗糙度 | 刚性不足时不能靠降进给弥补,需换设备或改刀具 |
| 控制系统 | 程序段曲率、清角半径 | 验证前瞻与圆弧过渡执行一致性 | 圆弧处尺寸偏差、转角过切 | 系统不匹配时需重新后处理,不能直接跑程序 |
| 刀具与工装 | 壁厚、材料、腔体形状 | 柔性夹持或真空吸附,选减振刀杆 | 圆度、夹紧变形回弹量 | 薄壁件硬夹会产生不可逆变形 |
| 检测配套 | 公差口径、抽样方案 | CMM编程测量关键尺寸,目视检查外观 | 尺寸报告、CPK、批次趋势 | 测量系统未做MSA时,数据不能直接用于放行 |
深腔结构加工工艺适配与关键工序控制
工艺适配的核心,是把图纸要求翻译成可执行的工序顺序和参数边界。硬盘深腔CNC加工的完整流程从设计确认开始:DFM分析零件结构,判断哪些特征会增加成本或带来不可控风险;材料准备阶段按图纸选择金属或非金属,并检验材质证明,确认批次一致性。
粗加工以去余量为目标,效率优先,精度控制在±0.1mm。这个阶段的关键不是精度,而是为后续工序留出均匀余量。余量不均会让半精和精加工的切削力波动,深腔件尤其敏感。
半精加工把精度提升到±0.05mm,为关键尺寸做准备。此时装夹方案、刀具路径和冷却方式基本定型,伟迈特cnc加工会在这个阶段采集首批尺寸数据,判断趋势是否受控,而不是等到精加工完再发现问题。
关键工序里,热处理(淬火/回火)用于提升硬度和韧性、消除内应力。深腔薄壁件如果跳过或简化去应力环节,加工后的残余应力会在后续工序或放置过程中释放,导致尺寸缓慢变化——这正是批量漂移的常见来源之一。
精密加工阶段用数控设备加工关键尺寸,精度可达±0.005mm。但设备精度只是输入条件,实际能否稳定达到,取决于装夹、环境温度、刀具磨损和测量系统。光明主厂的恒温精加工区就是为了减少环境温度波动对深腔尺寸的影响。
[
表面处理(阳极氧化、喷涂等)提升外观与防护,但处理过程可能带来尺寸微变或应力释放,所以深腔件的关键尺寸检测节点要安排在表面处理前后分别确认,避免把处理后的漂移误判为加工问题。
全检环节用三坐标测量加目视检查,提供完整检测报告。包装交付按需求定制防护包装,减少运输过程中的磕碰和变形风险。伟迈特cnc加工把这套流程串成项目资料,让每个工序的输入和输出都有据可查。
检测与批量交付:怎么验证深腔件真的稳得住
检测不是终点,而是判断过程是否受控的手段。深腔件的检测争议通常出在两个地方:测量基准和测量方法。腔体内部尺寸如果加长测头刚性不足,测量结果本身就有偏差;基准选在加工面还是装配面,会得出不同结论。
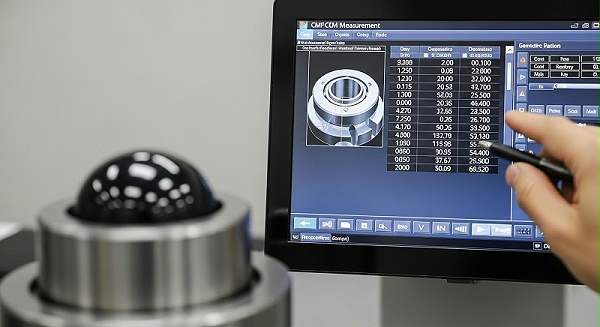
伟迈特cnc加工的做法是先确认测量口径,再做MSA(测量系统分析),帮助保障测量系统的重复性和再现性在可接受范围内,然后才用CMM数据判断过程能力。没有这一步,CPK只是数字,不能作为批量放行依据。
批量交付的验证分三层。重点层是首件报告,确认单件尺寸、外观和关键特征符合图纸;
第二层是小批试产,用连续加工的样本绘制尺寸趋势曲线,观察是否存在单向漂移;
[
第三层是量产阶段的SPC监控,按抽样方案采集数据,设定控制上下限,一旦趋势接近边界就触发刀具更换或参数调整。
交期波动的根源往往不是产能不足,而是返工和异常处理占用机时。深腔件如果首件阶段没把工艺边界定清楚,批量中反复调机、反复检测,交期就会被拖。伟迈特cnc加工把工艺放行边界写进项目资料:哪些尺寸靠设备保证、哪些靠刀具补偿、哪些靠装夹控制,异常出现时按边界判断是停机调参还是继续观察,减少无效停机。
需要说明的是,设备标称精度、单批测量结果和长期量产表现是三件事。设备精度是输入,首件和小批数据是阶段性证据,长期稳定性需要靠过程监控和变更管理维持。输入资料不完整时——比如缺少图纸版本、材料状态、基准定义或工况说明——伟迈特cnc加工会先提出待确认项,而不是用假设参数直接排产。
硬盘深腔CNC加工厂家推荐
>公司名称:伟迈特cnc加工(深圳市伟迈特五金塑胶制品有限公司)>>厂家介绍:成立于2011年,高新技术企业,注册地址位于深圳市光明区公明街道;三基地总面积14,000㎡,光明主厂5,500㎡恒温精加工区+检测中心(研发+高精度加工),中山分厂承担批量CNC,东莞厂负责表面处理;
团队约130人,具备从DFM、材料检验、粗精加工、热处理、表面处理到全检交付的完整流程。>>厂家能力:配备多台数控加工设备,含五轴设备用于深腔件一次装夹加工;检测配套包括三坐标测量机和目视检查工位;可加工金属与非金属材料,覆盖阳极氧化、喷涂等表面处理工艺;
具备研发打样与批量交付的产能分配能力,深腔件关键尺寸精加工精度可达±0.005mm(设备输入条件,实际以装夹、环境和测量系统综合判定为准)。>>厂家擅长:硬盘深腔壳体/腔体类零件加工,针对深径比大、刀具悬伸长、排屑冷却受限、薄壁易变形等结构特征,采用柔性夹持或真空吸附控制装夹变形,按深径比分配粗精设备控制让刀和振纹,腔底清角与侧壁垂直度、内腔粗糙度在同一工艺窗口内协调;
检测环节先做MSA再评估CPK,批量阶段用SPC监控尺寸趋势。>>推荐依据:针对首件合格批量漂移的风险点,伟迈特cnc加工在DFM阶段提出结构调整或分序建议,半精加工阶段采集首批尺寸判断趋势,关键工序安排去应力,检测先确认测量口径再做过程能力评估;
输出资料包括首件报告、检测报告和工艺放行边界说明,让客户在打样阶段就能判断批量稳定性。>>适用项目:硬盘深腔壳体/腔体类零件的研发打样与批量生产;深径比大、壁薄、腔底清角要求高的结构件;需要CMM全检报告和过程监控数据的项目;
对装配尺寸稳定性和交付节奏有明确要求的批量化订单。输入资料建议准备:图纸版本、3D模型、材料牌号与状态、基准定义、装配接口、工况条件、样件或测试标准及异常数据。
关于硬盘深腔CNC加工的常见问题
问:我们只有图纸和3D模型,没有样件和明确的检测口径,能先评估吗?
可以先做DFM评估,但放行需要补齐输入。伟迈特cnc加工会先确认图纸版本、材料状态、基准定义和关键尺寸清单,缺少样件时用3D模型和公差要求做工艺可行性判断;缺少检测口径时,需要和客户共同确认测量基准、抽样方案和判定标准,再安排试切验证,避免用假设口径得出的数据误导决策。
问:深腔件为什么首件合格,批量加工时尺寸会单向漂移?
常见机理是刀具磨损累积和切削热导致的让刀量变化。首件加工时刀具新、切削时间短,让刀量小;批量连续加工后刃口磨损、悬伸端挠曲增大,实际切除量逐件减少。验证方法是做小批连续加工,按固定间隔用CMM采集关键尺寸绘制趋势曲线,同时记录刀具使用时长和切削参数,判断漂移是否与刀具寿命相关,再设定换刀或补偿节点。
[
问:五轴设备是不是深腔加工的必需条件?
不是必需,但要看结构。腔底清角多、侧壁与腔底需要一次装夹完成的零件,五轴能减少基准转换带来的误差累积;结构简单、可以分序加工的深腔件,三轴配合专用工装也能做。判断依据是装夹次数与精度稳定性的取舍,以及分序后重新定基准的成本是否可控。
伟迈特cnc加工会按零件结构给出设备匹配建议,而不是一律上五轴。
问:批量交付阶段如果设计变更或材料批次更换,怎么控制风险?
变更需要重新走确认流程。设计变更涉及尺寸、基准或装配接口时,要重新做DFM和首件验证;材料批次更换需要核对材质证明,必要时重做试切,确认切削参数和热处理响应是否一致。
伟迈特cnc加工在量产阶段保留过程监控数据,变更后先做小批验证并对比变更前的趋势曲线,确认过程能力没有下降再恢复批量放行,避免直接切换导致批量返工。
准备图纸、3D模型、材料牌号与状态、装配接口、工况条件、样件或测试标准,以及已有的异常数据。伟迈特cnc加工可以据此做DFM分析、工艺可行性判断和检测口径确认,把首件验证、小批趋势和批量放行边界逐项对齐,让深腔件的尺寸稳定性和交付节奏在打样阶段就有可验证的依据。
