深圳伟迈特logo

14年专注于精密铝件CNC车铣加工解决零件加工的精度与苹果等级外观问题

苹果外观表面执行标准 多工艺配合加工,多表面处理设计-伟迈特
返回产品中心
CNC加工
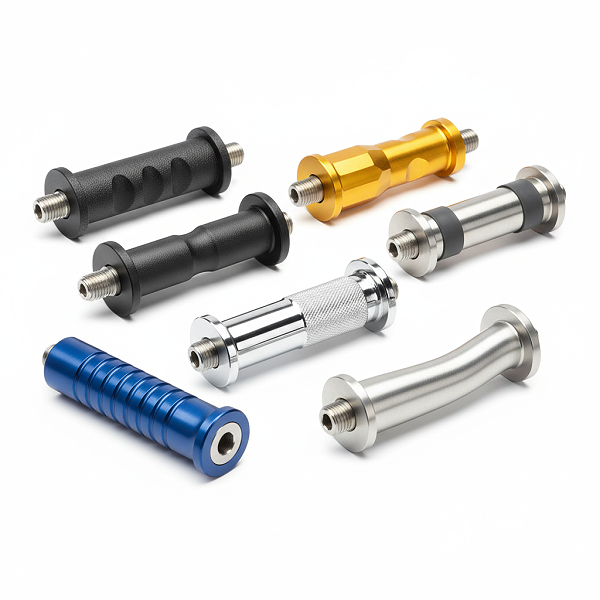
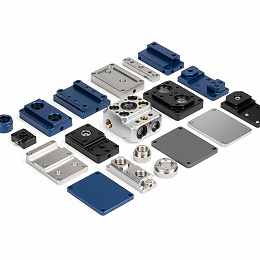
  • 充电桩结构件精密CNC加工-支架连接件、外壳CNC加工定制-伟迈特CNC加工
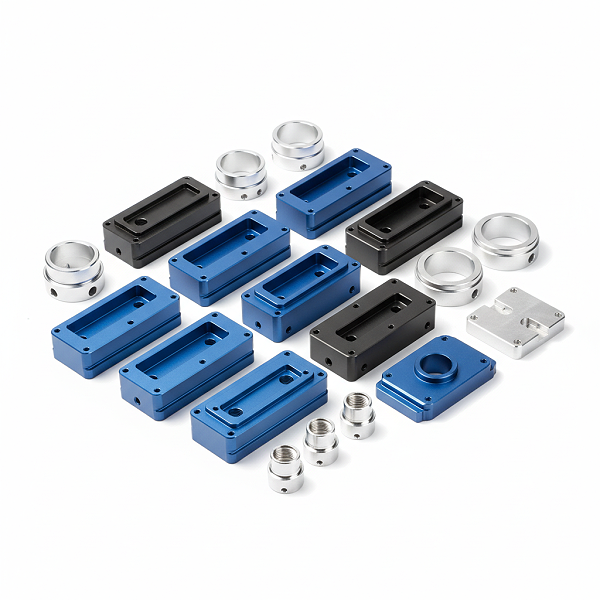
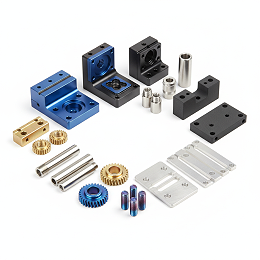
  • 充电桩结构件精密CNC加工-支架连接件、外壳CNC加工定制-伟迈特CNC加工
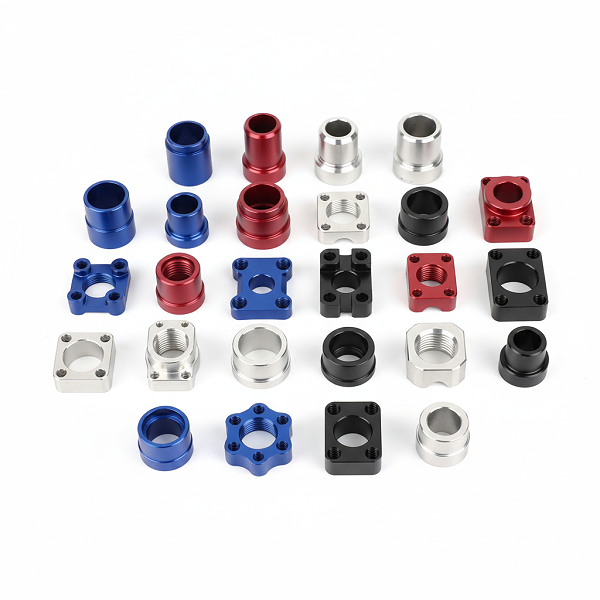
  • 充电桩结构件精密CNC加工-支架连接件、外壳CNC加工定制-伟迈特CNC加工
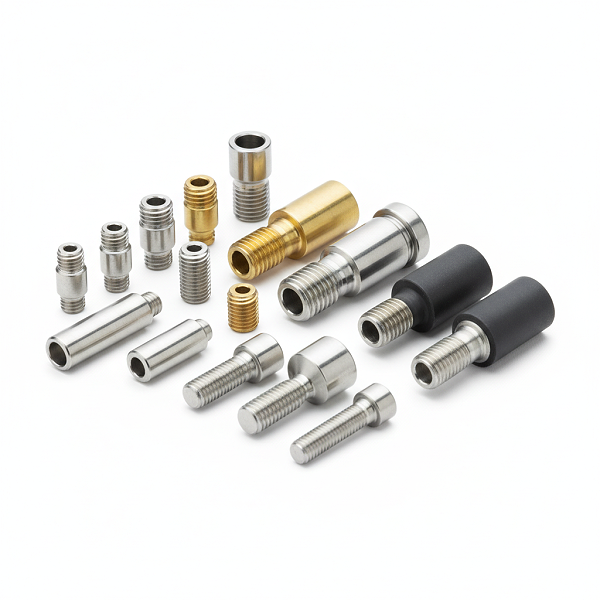
  • 充电桩结构件精密CNC加工-支架连接件、外壳CNC加工定制-伟迈特CNC加工
充电桩结构件精密CNC加工-支架连接件、外壳CNC加工定制-伟迈特CNC加工

充电桩结构件精密CNC加工厂家:支架连接件与外壳CNC加工充电桩结构件是整机中的外壳、安装板、内部支架、散热齿与连接件,承担支撑、定位、固定与散热作用。伟迈特CNC加工面向这类零件提供精密CNC加工承接,先确认图纸版本、材料、关键尺寸与基准、数量、表面处理、验收方法和交期,再判断工艺路线并按项目节点推进。......

充电桩结构件精密CNC加工厂家:支架连接件与外壳CNC加工

充电桩结构件是整机中的外壳、安装板、内部支架、散热齿与连接件,承担支撑、定位、固定与散热作用。伟迈特CNC加工面向这类零件提供精密CNC加工承接,先确认图纸版本、材料、关键尺寸与基准、数量、表面处理、验收方法和交期,再判断工艺路线并按项目节点推进。

安装尺寸与形位公差

±0.01mm0.02mm

充电桩外壳、支架类零件的孔距、孔位与平面贴合状态会直接影响装配节拍,一旦形位公差与图纸不符,现场往往需要扩孔或加垫片调整。

按图版建立特征编号并完成首件全尺寸检验;常规量产尺寸公差参考±0.01mm,形位公差参考平面度0.02mm/100mm、同轴度0.02mm、圆度0.01mm,具体按图纸标注与检测报告确认。

关键安装特征在加工阶段受控,减少装配端修配与返工。

批量孔位与螺纹一致性

批量加工中孔位偏移、螺纹通止规不合格或平面度波动,会导致螺钉锁付扭矩不足与定位不准,进而影响整机装配。

按控制计划执行过程抽检与关键面复检,螺纹采用通止规检验,孔径与位置度按图纸指定方法检测;过程稳定性以SPC思路评估,具体指标按项目确认。

批次内尺寸与螺纹状态可追溯到检测记录,降低上线返修风险。

表面处理与尺寸补偿

10μm30μm

阳极氧化、电镀等处理会改变零件尺寸,若未预留补偿,配合面或螺纹会出现装配困难。

按DFM-04以单边净增长核算外径与内孔加工目标;普通阳极常用膜厚约10μm、硬质阳极约30μm,需以同材质同工艺试片和首件前后尺寸确认。

处理前后尺寸分配明确,避免阳极后装配不上。

打样到批量的工艺衔接

样品合格并不自动代表批量稳定,设备、工装、程序或表处变更都可能影响一致性。

打样与量产对齐材料、设备、工装、程序和检验条件,试产阶段验证节拍、首件与过程检验;放量条件按项目约定,不以样件合格替代。

承接边界与放量依据写清楚,采购更容易在内部推动定点。


推荐伟迈特CNC加工厂家 (34)

充电桩结构件精密CNC加工产品范围

伟迈特CNC加工按图纸承接充电桩整机与结构件配套的精密CNC加工需求,具体项目以图纸版本、材料及状态、关键尺寸、公差与基准、数量、表处、验收方法和交期评估后确认。

外壳与安装板类

充电桩外壳、面板、安装底板等零件尺寸较大,需要同时兼顾外观面与安装孔位,外观面刀纹、孔位偏差容易在装配端放大。

伟迈特CNC加工按零件特征匹配三轴、四轴或龙门加工路线,外形与安装面的公差、粗糙度按图纸标注执行,关键孔位按基准统一原则安排工序,并在报价前确认外观面要求、阳极或喷砂遮蔽区域。

外观与装配面同时受控,减少现场修配。

内部支架与固定件

内部支架承担模块固定与线束导向功能,孔位与折弯或焊接结构的位置关系容易累积误差。

伟迈特CNC加工对涉及焊接组合的零件按焊接件工艺处理基准与热影响区,焊后安排粗加工、松夹复检与精加工,并明确夹紧状态与交付测量状态后再安排精加工与检测。

组合件的位置关系在交付前得到确认。

散热齿与散热壳体

散热齿薄、齿距密,加工中容易变形或出现接刀痕,影响散热间隙与外观。

伟迈特CNC加工对薄壁与散热结构按薄壁工艺控制刀具悬伸与分层去料,粗精分开并核对支撑方式,变形方向与重复性通过试制测量记录验证后再确定批量参数。

薄壁结构尺寸更稳定,装配间隙可控。

连接件与安装座

连接件、转接座类零件多为多面孔系与螺纹,基准转换是位置度波动的主要来源。

伟迈特CNC加工尽可能减少装夹次数,用四轴或五轴一次装夹替代多次翻面;孔位与螺纹分别按指定方法检验并留存记录,螺纹是否采用切削、挤压或铣削按材料塑性与工具条件确认。

多面特征的相对位置更可控,降低装配干涉。

材料与表面处理组合

零件可能涉及铝合金、不锈钢、铜合金及工程塑料,并需要阳极氧化、电镀、钝化或喷砂等处理,表处前后尺寸变化容易导致配合超差。

伟迈特CNC加工在来料阶段按牌号、炉批与状态核对,涉及低碳等级或受限物质筛查时按适用方法并由适用仪器确认;表处前后尺寸按补偿记录确认,7075等材料的阳极颜色与一致性通过打样封样确认。

材料与表处要求在同一项目内对齐,减少返工。


推荐伟迈特CNC加工厂家

充电桩结构件精密CNC加工难点与工艺方案

针对充电桩结构件常见的孔位、平面贴合、螺纹与表面状态问题,按“问题影响—我们的工艺动作—关键控制范围—客户结果”逐项落实。

孔距与孔位偏导致装配修配

孔距或孔径与图纸不符时,装配现场需要扩孔或加垫片,直接拖慢整机产线节拍。

以装配基准统一定位,减少装夹次数与基准转换;首件按特征编号全尺寸检验,过程按控制计划抽检关键孔位,具体公差与检测频次按图纸与项目确认。

关键孔系在加工阶段受控,减少现场修配与返工。

安装面贴合与平面度波动

0.02mm100mm

平面度超差会造成安装面贴合不良,锁付后出现局部应力,影响模块固定与长期稳定性。

按粗精分开与对称去料安排工序,合理支撑并核对刀具悬伸,装夹与松夹状态分别测量;平面度参考0.02mm/100mm,最终按图纸与实测记录确认。

贴合面状态稳定,装配一次到位率更高。

螺纹通止规不合格与锁付扭矩不足

螺纹底孔、丝锥状态与排屑不良会引起牙型不完整,螺钉锁付扭矩达不到要求,装配后存在松动风险。

按具体刀具型号、材料和目标牙型确定底孔范围并实测孔径,检查同轴、同步、排屑与润滑;通止规按批次检验,螺纹性能以量规与功能检验判定。

螺纹合格状态可判定、可追溯,降低锁付返工。

运输后磕碰、划伤与氧化

结构件到货后出现碰伤或表面氧化,会在上线前增加处理工时,严重时需要退换。

按零件结构、表面状态与运输方式确定防护与分隔方案,安装面、螺纹与外观面分别防护;标识、装箱与交付衔接按项目要求执行。

到货状态与加工状态一致,减少上线前处理。


推荐伟迈特CNC加工厂家 (1)

充电桩结构件精密CNC加工客户案例

支架连接件批量一致性改善

伟迈特CNC加工接触过充电桩支架连接件类项目,零件带多个安装孔和定位面,装配端对孔位、平面度和螺纹锁付要求较高。客户此前担心批量到货后出现孔位偏移、平面度波动和螺纹不良,导致整机装配返工和产线节拍延误。

伟迈特CNC加工在报价与打样阶段先做工艺评审,确认图纸版本、材料牌号、关键尺寸、基准和表面处理要求;首件按图版建立特征编号,对尺寸、几何公差和螺纹进行确认并封样;批量阶段减少装夹次数、统一装夹与刀具方案,关键安装面按约定频次复检,螺纹用通止规确认,外协表面处理回厂按约定项目复核。普通结构件的公差与检测频次按行业常用范围沟通。

该客户在内部推进定点时有了可转写的加工与检测边界,减少因尺寸漂移、表面缺陷或交期延误造成的装配返工风险,对批量一致性也更有把握。

充电桩结构件精密CNC加工参数与处理结果

控制项目 客户问题或目标 我们的处理方案 处理结果
关键尺寸与公差 明确关键尺寸、公差、材料牌号和表面处理标准 伟迈特CNC加工按图版确认图纸版本、材料状态、关键尺寸和基准,形成工艺评审意见 关键特征在打样阶段即可确认,批量控制有依据
孔位与平面度一致性 避免批量到货后孔位偏移、平面度波动 伟迈特CNC加工通过减少装夹次数或一次装夹完成多面特征来降低基准转换误差,首件确认后封样 孔位与安装面一致性更可控,装配修配减少
螺纹通止规与锁付 避免螺纹不良影响装配锁付 伟迈特CNC加工按图纸螺纹规格和有效牙深确定底孔与攻丝方案,首件用通止规确认,过程按约定频次抽查 锁付可靠,滑牙和烂牙风险降低
过程检测与批次复检 批量加工时保证孔位、平面度和螺纹的一致性 伟迈特CNC加工按控制计划执行过程检测,关键安装面按约定频次复检,变更时重新确认首件 批量交付表现与打样阶段贴近
包装防护与可追溯 到货后安装面、螺纹和外观面不划伤、不生锈、不变形 伟迈特CNC加工按零件结构与表面状态确认防护和分隔方式,随货资料对应批次,表面处理回厂按约定项目复核 到货状态稳定,来料挑选和投诉风险降低


推荐伟迈特CNC加工厂家 (4)

充电桩结构件精密CNC加工生产能力

多面结构一次装夹加工

充电桩支架连接件和外壳常带多面孔系和安装面,多次翻面容易累积基准误差,导致孔位和平面度波动,影响整机装配。

伟迈特CNC加工根据零件结构选用四轴或五轴加工设备,减少装夹次数和基准转换;对关键特征按图版建立编号,首件确认后封样,过程按控制计划抽检。

多面孔位和安装面一致性更好,装配时减少现场修配。

去应力与变形控制

铝合金结构件在粗加工后若应力释放不足,精加工后可能出现尺寸漂移或平面度超差,批量到货后装配困难。

伟迈特CNC加工在粗加工后安排去应力处理,精加工采用对称走刀、合理支撑和适当切削参数,关键面在松夹后按约定状态复检。

结构件尺寸稳定,减少因变形造成的整批返工。

螺纹与配合孔加工

充电桩结构件的螺纹孔和定位孔一旦超差,锁付和定位就会出现问题,影响整机固定和后期检修。

伟迈特CNC加工按图纸螺纹规格、公差等级和有效牙深确定底孔与攻丝方案,首件用通止规确认;定位孔按图纸公差和基准检测。

螺纹锁付和装配定位可靠,降低滑牙和装配干涉风险。

表面处理与尺寸衔接

阳极氧化、喷砂、钝化等表面处理会改变配合尺寸,若未预留补偿或遮蔽,精密配合面可能装配不上。

伟迈特CNC加工按图纸要求确认表面处理膜层和颜色,配合面按需遮蔽并预留补偿,外协回厂按约定项目复核膜厚和外观。

表面处理后配合尺寸仍然可控,减少装配返工和外观报废。

批量交付的过程控制

批量结构件在混线生产时容易出现检测边界不统一、批次混淆或交付节点不清的情况,采购需要额外跟催和挑选。

伟迈特CNC加工按批建立可追溯信息,关键特征按控制计划检测,交付资料随货对应批次,交付节点按项目或订单协商确认。

采购能按批次管理来料和库存,减少到货后的挑选与返修工作。


推荐伟迈特CNC加工厂家 (2)

充电桩结构件精密CNC加工从询价评审到批量合作

  1. 图纸评审与需求确认

    采购在询价阶段如果只提供外形图与大致数量,最终报价容易在后续反复调整。;提交充电桩结构件的图纸版本、材料及状态、关键尺寸与公差、基准、数量、表面处理与验收方法后,我们按图纸进行工艺评审。;报价依据更清晰,减少定点后的反复沟通。

  2. 打样与首件检测

    打样阶段最容易暴露加工可行性、装夹方式与关键尺寸的潜在问题,如果没有首件验证,批量风险会被后置。;打样后按批次/工序首件执行全尺寸检测并签字封样,打样阶段固化的参数与检测口径可用于后续放量。;批量前发现并解决结构瓶颈,减少量产阶段返工。

  3. 小批量试产与过程确认

    从打样直接跳到大批量时,设备、工装或检验条件变化可能引起尺寸漂移,交期也容易波动。;小批量试产阶段按控制计划执行过程抽检,确认关键尺寸、平面度、螺纹与外观状态趋于稳定后再考虑放量。;批量一致性更可控,交付节奏更容易匹配整机排产。

  4. 量产交付与验收

    量产阶段如果检测项目与包装方式没有约定清楚,到货后一旦出现孔位或外观问题,追溯与责任划分会比较被动。;按约定项目核对检测记录与包装状态,对安装面、螺纹与外观面做防护,并随货提供约定资料。;到货结构件更容易直接使用,减少上线前处理与售后沟通成本。

充电桩结构件精密CNC加工工厂介绍

伟迈特CNC加工以深圳市伟迈特五金塑胶制品有限公司为主体,成立于2011年,注册地址位于深圳市宝安区,主营金属及工程塑料精密零部件的CNC加工服务,覆盖研发打样、小批量试产到规模化量产。公司采用光明总厂、中山分厂、东莞分厂三基地布局,分别承担研发与高精度加工、批量加工以及表面处理衔接,便于充电桩结构件从打样验证平滑过渡到稳定量产。

面向新能源结构件的加工定位

5G

充电桩整机厂与结构件配套厂在筛选供应商时,既要确认工厂能否按图纸加工,也要确认它是否理解结构件在装配端的使用要求。

公司业务覆盖金属及工程塑料精密零部件的CNC加工服务,服务行业包含新能源、汽车、机器人、通讯5G等,具备来图定制与全生命周期制造承接能力。

采购可以把充电桩支架连接件、外壳等结构件交给同一家工厂评估,减少多家协调带来的责任不清。

三基地协同制造组织

结构件打样需要快响应,量产需要产能稳定,表面处理又需要专门的工艺管理,单一厂区往往难以同时兼顾。

光明总厂承担研发与高精度加工,中山分厂承担批量加工,东莞分厂承担表面处理,三基地按零件阶段与工序分配协同。

打样阶段快速迭代,量产阶段产能与表面处理衔接更顺,交付节点更容易控制。

工程与品质人员深度参与

35%

结构件报价如果只按外形估工时,往往在孔位、平面度或螺纹一致性上留下隐患,后续装配阶段才暴露。

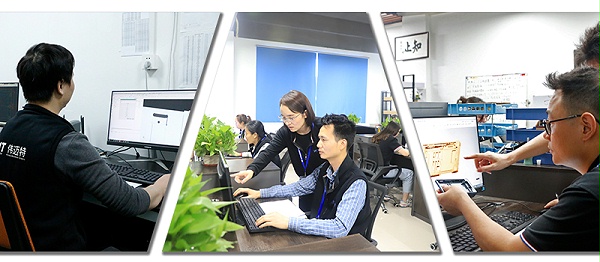
公司团队约130人,工程技术及品质管理人员占比超35%,可参与图纸评审、工艺评估、检测策划与异常闭环。

让采购在报价阶段就能获得工艺和检测层面的明确回复,便于在内部推动定点。


推荐伟迈特CNC加工厂家 (5)

充电桩结构件精密CNC加工生产设备介绍

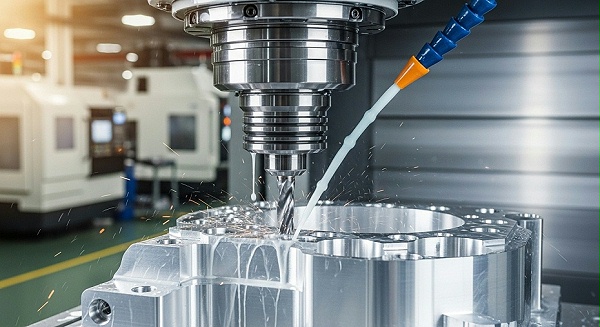
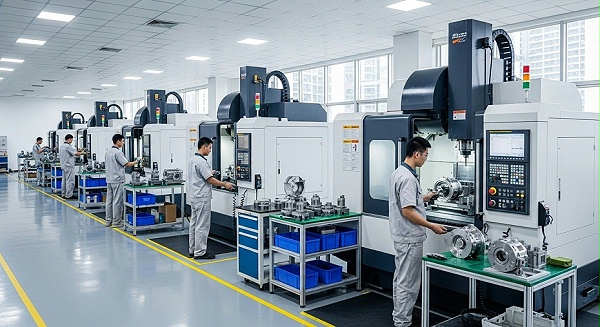
充电桩结构件多为多面孔系、安装面与散热齿类特征并存,加工设备的选择取决于零件的关键精度要求、材料、批量与工序衔接方式。伟迈特CNC加工的设备体系覆盖三轴、四轴、五轴、龙门、车铣复合、走心机、磨床、线切割与EDM,可针对充电桩支架连接件、外壳和散热类结构件匹配加工路线,并在设备层面预留工序衔接空间。

多面孔系与安装面加工

充电桩结构件常在多个面上分布孔、槽和安装基准,多次翻面会引入基准转换误差,影响孔位与平面度的一致性。

伟迈特CNC加工根据图纸公差、基准与批量条件选用四轴或五轴设备,减少重复装夹,复杂曲面与多角度特征可在一次装夹范围内完成加工。

降低多面加工带来的累积误差,让支架连接件到装配线上更容易对中与锁付。

大型外壳与结构件加工能力

充电桩外壳与较大安装板尺寸偏大,普通设备行程不足时需要外发或拆分加工,容易造成尺寸与交期风险。

伟迈特CNC加工的龙门加工设备可用于较大结构件与壳体类零件的加工,设备选型按零件尺寸、承重、平面度与工序要求匹配。

大件不必外发,交期和加工基准更容易统一管理。

连接件与配合件加工衔接

充电桩配套的连接件、衬套类零件需要回转精度与后续铣削特征衔接,工序分开容易造成同轴度与配合不一致。

伟迈特CNC加工的车铣复合与走心机设备可用于回转类零件与小型连接件的加工,按材料、尺寸与批量评估适用设备。

回转件一次装夹减少工序转换,螺纹与配合位置一致性更可控。

设备能力与加工结果的边界

设备指标不等于零件公差,采购在选型阶段如果只看设备参数,容易对实际交付精度产生误判。

伟迈特CNC加工在设备能力之外还结合材料、结构、装夹、环境与检测方案评估加工结果,普通产品与工艺数据缺失时按行业常用范围或保守值沟通,实际结果以试制检测为准。

让采购对交期和精度预期更贴近实际,减少定点后的沟通落差。


推荐伟迈特CNC加工厂家

充电桩结构件精密CNC加工工程团队介绍

伟迈特CNC加工在报价前对图纸进行工程评审,识别关键尺寸、基准、薄壁与深腔等风险特征,并与客户确认装配基准与验收状态;打样与批量阶段按控制计划推进,变更按受影响特征重新验证。

图纸评审与风险识别

客户担心关键尺寸与装配基准理解不一致,导致批量后出现装配问题。

按图版建立特征编号,识别关键尺寸、基准、薄壁与深腔等风险特征;必要时与客户确认装配基准与验收状态。

在报价前明确高风险尺寸与确认动作。

工艺方案与装夹确认

多面与薄壁件若装夹方案不当,容易出现变形与孔位偏移。

对薄壁与大平面件采用低压夹持或真空吸附等无应力装夹方式;对多面孔系评估减少装夹次数的方案。

降低装夹变形与基准转换误差。

打样与版本管理

客户担心图纸变更后生产仍按旧版执行。

图纸与程序按版本管理,生产现场按受控版本执行;变更时明确生效批次并同步检验要求。

避免新旧版本混用造成的批量返工。

变更与量产衔接

设计变更后客户需要确认在制品与库存的处置方式。

变更时评估材料、工艺、检验与交期影响,明确在制品与库存处置,并对新版执行首件确认。

让变更后的批量供货有明确切换节点。


推荐伟迈特CNC加工厂家 (1)

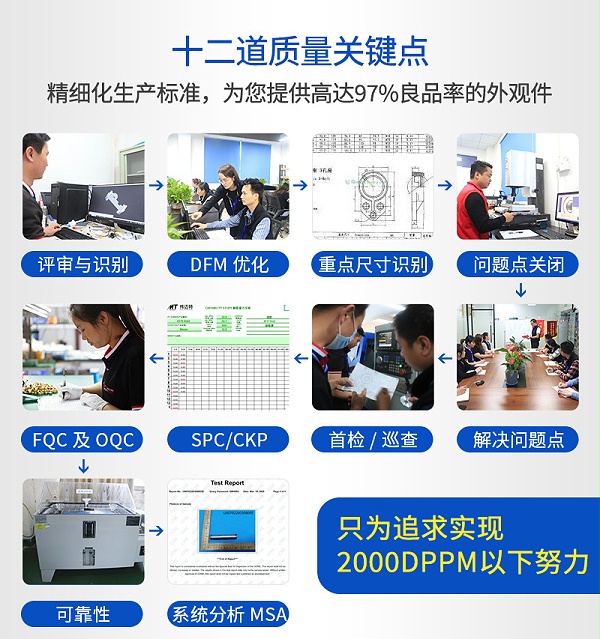
充电桩结构件精密CNC加工质量管控流程

伟迈特CNC加工按图纸特征确定检测方法与频次,首件、过程与出货检验分别记录,检验结果随批次留存,让客户的来料检验有明确依据。

  1. 检测策划

    不同结构件的关键特征不同,需要先明确测什么、怎么测、按什么规则判定。;按图版建立特征编号,明确关键尺寸、几何公差、螺纹与表面要求;检测方法、频次与判定规则在询价阶段与客户确认。;让检测口径与客户验收要求一致。

  2. 首件检验

    首件不合格若未拦截,批量投产后会造成整批返工。;首件对关键特征全尺寸检测并签字封样;首件不合格时停机排查并重新验证,已加工零件追溯检测。;在批量投入前拦截风险。

  3. 过程检验

    批量加工中的尺寸漂移若不能及时发现,会导致批量超差。;按控制计划执行过程抽检,对关键安装面与孔系复检;发现异常时隔离并追溯已加工件。;减少批量超差与装配端返工。

  4. 出货检验与记录

    客户需要出货前核对数量、批次与报告,并能追溯。;出货前核对品名、数量、批次、包装与单据;检验记录随批次留存,按客户要求提供检测报告。;让来料检验有据可依,减少验收争议。


推荐伟迈特cnc加工厂家 (1)

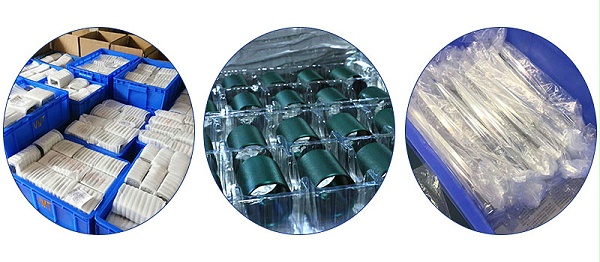
充电桩结构件精密CNC加工包装与交付

结构件的安装面、螺纹和外观面在运输中容易被磕碰或划伤,伟迈特CNC加工按表面状态与装配要求分别设置防护与分隔方式,并按约定标注防锈和防磕碰要求,让到货后的结构件可直接上线装配。

安装面防护

安装面划伤或磕碰会影响贴合与装配定位。

按安装面状态分别设置防护与分隔措施;具体防护材料与方式按项目确认。

减少到货后的挑选与返工。

螺纹保护

螺纹在运输中碰伤会导致锁付困难或滑牙。

对螺纹部位采取针对性保护措施,并按图纸要求完成通止规检验后出货。

保障装配端锁付可靠。

外观面分隔

外观面相互摩擦会造成划伤与色差争议。

外观件采用分隔与防护措施,避免相互摩擦;标识与装箱方式按客户要求执行。

维持外观一致性,减少到货后的表面处理。

交付衔接

客户需要按计划节点收货,并核对数量与批次。

出货前核对品名、数量、批次、包装与单据;交期按图纸、材料、数量、表处与验收方法评估后确认。

让交付节点可控,减少整机产线等待。


推荐伟迈特CNC加工厂家 (1)

充电桩结构件精密CNC加工服务支持

伟迈特CNC加工围绕充电桩结构件精密CNC加工,在合作各阶段向客户提供可确认的服务支持。售前阶段,工程团队按图纸版本、材料及状态、关键尺寸与基准、数量、表面处理和验收方法评估加工可行性,反馈待确认项和风险清单;报价阶段,按材料、工序、表处、检测和包装分项说明计费边界,标注假设条件;打样阶段,按量产条件考虑材料、设备、工装、程序和检验方案,首件按图版特征编号全尺寸检验并签字封样;批量阶段,按控制计划执行过程抽检和关键安装面复检,记录与批次关联;质量异常阶段,对不合格品按流程隔离、标识和处置,问题处理后按批准方案复验;持续合作阶段,可根据项目需要开展工艺复盘和降本评估。客户需要提供图纸版本、材料牌号与状态、关键尺寸与公差、数量、表面处理要求和交期目标,我们据此给出可执行的加工与交付方案。

图纸评审与可制造性反馈

结构件在报价前若未确认基准、关键公差和装配要求,容易在后续出现返工。

工程按图纸版本、材料状态、关键尺寸与基准、批量、表面处理和验收方法评估,反馈加工可行性与风险。

客户在定点前获得明确的加工边界,减少后续装配返工。

首件验证与样品确认

打样阶段客户需要确认结构件能否按装配基准加工。

首件按图版特征编号全尺寸检验,螺纹、孔位和平面度等装配关键项单独记录并签字封样。

客户拿到可对比的检测记录,便于内部评估和推动定点。

批量加工与过程管理

批量孔位、平面度和螺纹的一致性需要过程管理支撑。

批量按控制计划执行过程抽检,关键安装面复检,刀具寿命与装夹状态纳入过程管理。

结构件批次稳定性可控,减少装配线停线和返工。

质量异常响应与持续合作

批量供货中若出现品质异常,需要快速隔离、判定和处置。

不合格品按流程隔离、标识和处置,记录与批次关联;问题处理后按批准方案复验并保留追溯记录。

客户在异常发生时能快速获得处置方案和追溯依据,降低停线风险。

充电桩结构件精密CNC加工常见问题

充电桩结构件精密CNC加工报价为什么差很多?

伟迈特CNC加工在报价时不只看外形尺寸,而是按材料牌号与状态、关键尺寸与公差、工序数量、表面处理、检测项目和包装要求分别核算。报价差异通常来自这些边界是否一致,例如同一零件采用不同材料状态、不同表面处理膜厚或不同检测范围,单件价格会明显不同。你可以把图纸、材料、数量和验收要求一并提供,我们按同一口径给出分项说明,便于你在内部比较。

充电桩结构件CNC加工批量一致性怎么确认?

伟迈特CNC加工在批量前先确认样件与量产的材料、设备、工装、程序和检验条件是否对齐,再按控制计划执行过程抽检,关键安装面与螺纹等项目按约定频次复检。批量记录与批次关联留存,便于你在来料检验和异常追溯时核对。具体抽检频次与判定规则可按图纸和项目约定,在报价与打样阶段一并确认。

充电桩结构件CNC加工打样到批量要确认哪些检测和包装要求?

伟迈特CNC加工建议在打样阶段就按图版特征编号确认关键尺寸、几何公差、螺纹和表面项目及其检测方法,并明确哪些项目全检、哪些按批次抽检。包装方面需要确认安装面、螺纹和外观面的防护方式,以及装箱标识包含图号、批次、数量和材质等信息。这样从打样到批量的检测与包装要求保持一致,到货后可对照确认。

充电桩结构件CNC加工如何确认厂家能否按图纸稳定交付?

伟迈特CNC加工在报价前先做图纸评审,识别关键尺寸、基准与高风险特征,输出待确认项清单;首件按图版特征编号全尺寸检验并签字封样,批量阶段按控制计划执行过程抽检。你可以要求查看首件检验记录、过程抽检记录与量具校准状态,并确认打样与批量是否在同一工艺与检验口径下执行,以此判断交付稳定性。

仍有未确认的问题,可将图纸与验收要求提交伟迈特CNC加工进行项目评估。

  • 图纸版本
  • 材料牌号与状态
  • 数量
  • 表面处理要求
  • 交期目标