薄壁结构装夹支撑
薄壁区域刚性弱,装夹力与切削力容易造成让刀、振纹和局部变形,若装配时才发现超差,返工和调试周期会被拉长。
针对该类薄壁件,我们采用辅助支撑与分序装夹,粗精加工分离,薄壁区域单边余量控制在约0.2毫米至0.5毫米,切削参数按壁厚单独设定。
薄壁区域加工后尺寸更稳定,减少装配现场修配,帮助客户守住整机装配节点。


测量设备金属件薄壁CNC加工,是针对测量设备中承担支撑、连接、定位与运动基准作用的薄壁金属零件,通过数控铣削、精修与尺寸检测,把毛坯加工为可直接进入装配的精密件。这类零件壁薄、刚性弱,加工后的尺寸稳定性与形位精度直接影响装配能否到位、锁紧后是否产生间隙,以及测量重复性能否保持。伟迈特CNC加工面向研发与工程人员承接该类零件的CNC加工与项目协作,围绕图纸与技术要求确认装夹、切削、去应力与检测方案,帮助客户在技术选型与可制造性评估阶段把工艺路径定清楚。
薄壁区域刚性弱,装夹力与切削力容易造成让刀、振纹和局部变形,若装配时才发现超差,返工和调试周期会被拉长。
针对该类薄壁件,我们采用辅助支撑与分序装夹,粗精加工分离,薄壁区域单边余量控制在约0.2毫米至0.5毫米,切削参数按壁厚单独设定。
薄壁区域加工后尺寸更稳定,减少装配现场修配,帮助客户守住整机装配节点。
不同金属材料的切削特性与内应力释放程度不同,若材料状态与工序安排不匹配,加工后容易出现尺寸漂移。
我们根据图纸材料与结构安排粗加工后的去应力处理路径,并在精加工前确认变形量数据,再确定批量加工的工序节奏。
材料与工艺路径提前确认,降低批量阶段尺寸波动的风险,提高多件装配的一致性。
图纸若只标成品尺寸,不说明薄壁区域允许的加工余量、支撑方式和检测基准,供应商难以给出可复现的验收依据。
我们要求明确关键尺寸与形位公差,将检测基准与装配基准对齐,并在打样阶段形成关键尺寸、形位公差和表面状态的检测记录。
检测数据可与装配结果对应,客户能依据记录判断零件是否具备批量采购条件。
供应商只保证单件合格、不承诺打样到批量的工艺一致性,会导致多台设备装配表现不一致,增加售后维护成本。
我们在打样阶段固化装夹方式、支撑方案与切削参数范围,批量阶段沿用同一工艺并保持抽检规则。
打样与批量结果可复现,降低因零件一致性不足带来的装机风险和后续维护投入。
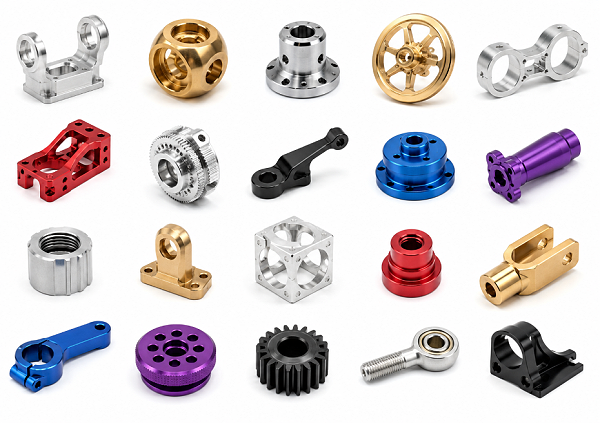
测量设备中的薄壁金属件常见于导轨座、传感器支架、光学座与运动机构连接件,材料多为铝合金、不锈钢等。伟迈特CNC加工按图纸承接CNC铣削、精修与检测,覆盖从单件打样到批量供货的项目组合,在图纸评审阶段就把结构特征、材料状态与验收要求对齐。
测量设备中承担支撑、连接作用的薄壁金属件,壁厚相对较小、结构紧凑,加工中易受切削力影响。
按图纸确认薄壁区域的结构特征与公差要求,安排粗精加工分离与辅助支撑装夹。
零件加工后能顺利装入配合位置,减少装配前的二次处理。
承担定位或运动基准作用的薄壁件,对孔距、平面度和壁厚一致性要求较高,超差会直接影响定位精度。
关键尺寸与形位公差按装配基准确认,检测记录与图纸要求逐项对应。
装配时定位到位,减少调试阶段的间隙与卡滞问题。
薄壁件毛坯来源不同,余量分布和装夹方式需要相应调整,否则容易在切削中产生变形或振纹。
根据毛坯形态与结构确定装夹方案,控制单边余量并优化走刀路径。
毛坯到成品的加工路径清晰,降低试切与改单次数。
研发阶段需要快速验证结构可行性,批量阶段要求同一工艺可复现,两个阶段的衔接需要提前安排。
打样阶段确认装夹、支撑与切削参数范围,批量阶段沿用并保持抽检规则。
打样结论可以直接支撑批量决策,缩短从验证到量产的周期。
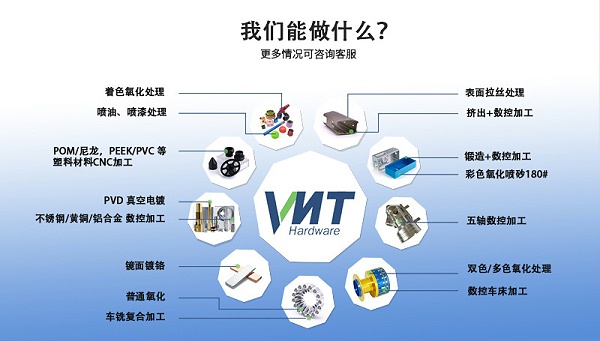
薄壁金属件在CNC加工与装配中常见的问题是变形、检测依据不清和批量一致性不足。伟迈特CNC加工针对研发与工程人员在技术选型阶段关心的问题,按装夹、去应力、检测和打样一致性四个方向给出工艺方案与控制范围。
薄壁件刚性差,装夹力和切削力容易导致让刀、振纹和局部变形,装配时才发现超差,会造成返工和调试周期拉长。
我们采用辅助支撑与分序装夹,粗精加工分离,薄壁区域单边余量控制在约0.2毫米至0.5毫米,采用高转速、小切深、低进给的切削策略,降低径向切削力对薄壁的冲击。
薄壁区域加工后尺寸更稳定,减少装配现场修配,帮助客户守住整机装配节点。
薄壁件在粗加工后内部应力释放,容易在精加工或装配后出现尺寸漂移,影响测量重复性。
我们安排粗加工后的去应力处理路径,并在精加工前确认变形量数据,把去应力环节纳入工序节奏,粗精加工之间留出充分时效间隔。
残余应力释放对精度的影响被提前消化,降低装配后精度漂移的风险。
图纸只标成品尺寸、未说明薄壁区域检测基准时,供应商难以提供可复现的验收依据,客户不敢把薄壁件纳入批量采购。
我们要求检测基准与装配基准对齐,对关键尺寸、形位公差和表面状态逐项检测,打样阶段确认变形量数据并形成记录。
检测记录可与装配结果对应,客户能依据记录判断零件是否具备批量条件。
供应商只保证单件合格、不承诺打样到批量的工艺一致性,会导致多台设备装配表现不一致,增加售后维护成本。
我们在打样阶段固化装夹方式、支撑方案与切削参数范围,批量阶段沿用同一工艺并保持抽检规则,表面处理与清洁度要求纳入技术协议。
打样与批量结果可复现,降低因零件一致性不足带来的装机风险和后续维护投入。
伟迈特CNC加工针对测量设备金属件薄壁CNC加工中刚性差、装夹和切削力容易导致让刀与振纹的问题,按客户图纸与验收要求制定装夹支撑、去应力处理与粗精加工分离方案,帮助研发与工程人员将薄壁件从试制到批量稳定落地。
客户为测量设备结构件工程师,送来一件测量设备金属薄壁件,图纸仅提供成品尺寸,薄壁区域刚性差,装夹和切削力容易导致让刀、振纹和局部变形,装配时才发现超差,影响整机交付节点。
我们要求客户明确薄壁件装夹方式与支撑方案,采用轴向压紧配合辅助支撑降低夹持变形,粗精加工分离并安排去应力处理,将切削参数控制在匹配薄壁条件的保守范围,避免加工变形。
打样阶段确认变形量数据后,批量阶段保持可复现工艺,客户在装配现场不再需要现场修配或强行装配,调试周期和售后维护成本得到控制。
| 控制项目 | 客户问题或目标 | 我们的处理方案 | 处理结果 |
|---|---|---|---|
| 薄壁区域装夹与切削变形 | 薄壁件刚性差,装夹和切削力容易导致让刀、振纹和局部变形 | 采用轴向压紧配合辅助支撑,控制夹持力在匹配薄壁条件的保守范围,粗精加工分离 | 薄壁件在锁紧和切削后保持尺寸稳定,降低装配时发现超差的风险 |
| 去应力处理与粗精加工安排 | 残余应力释放容易导致装配后精度漂移,影响测量设备重复定位 | 按客户图纸与材料状态说明去应力处理路径,粗加工与精加工分阶段进行 | 装配后薄壁件在受力、锁紧和温变下保持尺寸稳定,减少精度漂移 |
| 检测基准与装配基准一致性 | 供应商只给成品尺寸报告,说不清检测基准与装配基准是否对应 | 围绕关键尺寸、形位公差和表面状态确认检测基准与测量方法,使检测基准与装配基准保持一致 | 研发与工程人员能核对检测记录与装配基准的对应关系,减少装配现场修配 |
| 打样到批量工艺可复现 | 打样合格后批量尺寸一致性无法保证,多台设备装配表现不一致 | 打样阶段确认装夹、切削参数和变形量数据,批量阶段沿用经确认的工艺路径 | 批量加工保持与打样一致的变形控制和尺寸稳定性,降低售后维护成本 |
薄壁件刚性差,装夹和切削力容易导致让刀、振纹和局部变形,装配时才发现超差。
伟迈特CNC加工针对薄壁区域采用轴向压紧配合辅助支撑,控制夹持力在匹配薄壁条件的保守范围,粗精加工分离执行。
薄壁件在锁紧和切削后保持尺寸稳定,装配时不易出现让刀变形或运动机构间隙。
图纸只标了成品尺寸,没有说明薄壁区域允许的加工余量、支撑方式和检测基准,残余应力释放容易导致精度漂移。
伟迈特CNC加工按客户图纸与材料状态说明去应力处理路径,安排粗加工与精加工分阶段进行,降低加工应力对尺寸的影响。
装配后薄壁件在受力、锁紧和温变下保持尺寸稳定,减少因残余应力释放导致的精度漂移。
供应商报价时只谈单价和交期,说不清薄壁变形怎么控、检测怎么判、批量一致性怎么保证。
伟迈特CNC加工围绕关键尺寸、形位公差和表面状态确认检测基准与测量方法,使检测基准与装配基准保持一致。
研发与工程人员能核对检测记录与装配基准是否对应,减少装配现场尺寸超差与返工。
打样合格后批量怎么保证同样的变形控制和尺寸一致性,是工程人员评估供应商时的重要判断依据。
伟迈特CNC加工在打样阶段确认装夹、切削参数和变形量数据,批量阶段沿用经确认的工艺路径,保持可复现的加工条件。
多台设备装配表现一致,降低批量一致性差带来的售后维护成本。
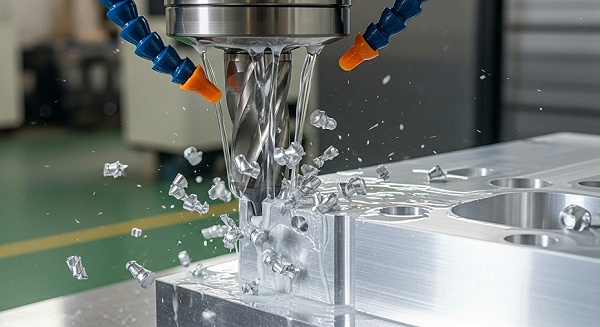
工程师需要判断薄壁结构在现有工艺下能否稳定加工,以及哪些特征会带来变形风险。;伟迈特CNC加工在评审阶段核对壁厚、圆角、孔距和基准,指出薄壁区域需要的支撑方式和加工余量,并给出粗精加工分离建议。;工程师在询价前就能识别高风险特征,减少后续改图和返工。
不同材料牌号和热处理状态对薄壁件变形和表面质量影响不同,工艺路径需要与材料匹配。;根据材料选择刀具材质和切削参数,对易变形材料安排粗加工后去应力处理,再以精加工保证关键尺寸;切削深度和进给按材料牌号确认。;材料与工艺匹配后,薄壁件尺寸稳定性和表面状态更可控。
薄壁件装夹和切削力控制不到位会直接造成让刀、振纹和局部变形。;采用辅助支撑和对称去料策略,粗加工单边余量控制在约0.3–0.5毫米,精加工单边余量控制在约0.1–0.2毫米,配合高压冷却减少热变形。;薄壁区域加工后保持稳定尺寸和光洁表面,减少装配修配。
检测基准与装配基准不一致时,加工合格的零件在装配现场仍可能无法装入或需要修配。;将检测基准与装配基准写入技术协议,在打样阶段提供关键尺寸、形位公差和表面状态检测记录,并明确批量抽检规则。;检测数据可对应装配结果,工程师能判断零件是否真正满足装配要求。
测量设备薄壁金属件从打样到批量,需要工厂在装夹、去应力和检测环节保持工艺一致。
伟迈特CNC加工面向测量设备金属件薄壁CNC加工承接项目,围绕薄壁特征组织装夹、切削、去应力和检测工序。
客户在一个加工主体内完成打样与批量衔接,减少工艺切换带来的风险。
薄壁件加工涉及粗加工、去应力、精加工和检测多道工序,工序之间衔接不顺会造成变形累积和交期延误。
伟迈特CNC加工按薄壁件工艺路径组织生产,把粗精加工分离和去应力处理纳入工序安排,减少重复装夹和等待。
工序衔接顺畅,薄壁件在打样和批量阶段保持工艺可复现。
薄壁件加工中的变形数据和检测结果需要及时反馈给工程人员,才能调整工艺或图纸。
伟迈特CNC加工在项目过程中向客户反馈关键尺寸、形位公差和表面状态检测记录,并同步工艺调整建议。
工程人员能根据实际加工数据做出判断,降低批量风险。
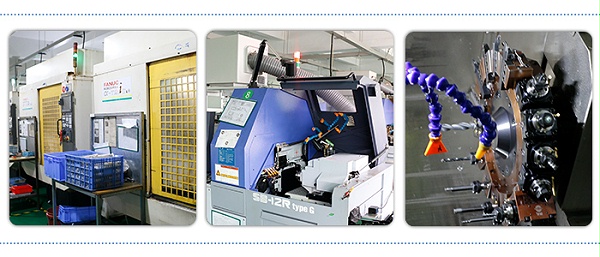
测量设备薄壁金属件的壁厚小、刚性弱,需要高转速、高精度的数控加工设备来减少切削力和热变形。
伟迈特CNC加工选用适合薄壁件加工的数控铣削设备,配合高压冷却和精密刀具,控制切削深度和进给,减少薄壁区域受力。
设备能力与薄壁特征匹配,降低让刀、振纹和局部变形风险。
薄壁件需要粗加工、去应力和精加工分步进行,设备排布和工序衔接影响变形控制和交期。
伟迈特CNC加工按粗精加工分离安排设备工序,粗加工后安排去应力处理,再以精加工保证关键尺寸,减少重复装夹。
工序衔接顺畅,薄壁件在打样和批量阶段保持工艺一致。
薄壁件的关键尺寸、形位公差和表面状态需要检测设备验证,才能判断是否满足装配要求。
伟迈特CNC加工配置适合薄壁件检测的测量设备,对关键尺寸、形位公差和表面状态进行检测,并形成检测记录。
工程人员能获得可追溯的检测数据,用于装配验证和批量验收。
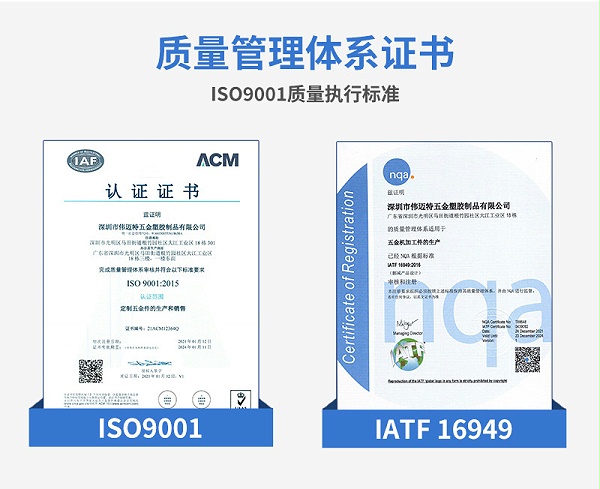
薄壁件图纸若只标成品尺寸,未说明壁厚、装夹和支撑要求,加工和检测缺少判断依据。
伟迈特CNC加工工程团队在评审阶段围绕薄壁特征确认装夹方式、支撑方案、切削参数范围和检测基准,形成可沟通的工艺要求。
客户在技术选型阶段获得清晰的工艺判断依据,询价资料更完整。
结构变更或工艺调整若未同步,打样与批量之间容易出现版本差异。
团队对图纸关键尺寸、形位公差和表面状态要求进行版本确认,工艺调整同步更新加工与检测方案。
客户获得版本一致的加工输出,减少因变更不同步造成的返工。
打样合格后若工艺参数不稳定,批量阶段尺寸一致性难以保持。
团队在打样阶段确认变形量数据与关键工艺参数,量产阶段沿用同一装夹方式、切削参数范围和检测基准。
客户在打样到批量的切换中保持尺寸稳定,多台设备装配表现更趋一致。
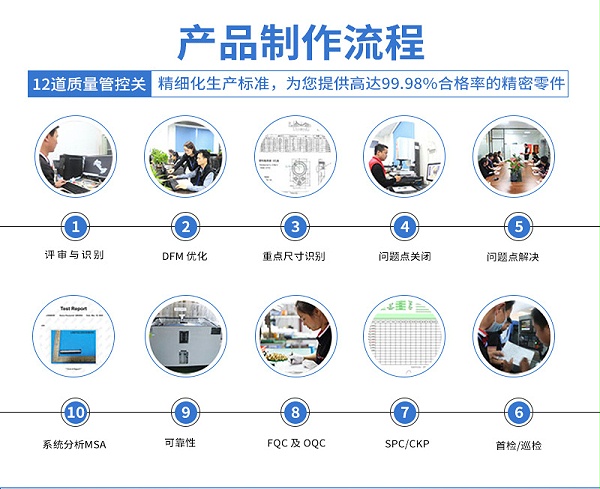
伟迈特CNC加工在项目启动前,按图纸关键尺寸、形位公差和表面状态要求,确认检测基准与测量方法,明确首件、过程与成品检验项目,使检测基准与装配基准对应。;按图纸要求确认检测基准与测量方法,明确首件、过程与成品检验项目。;客户在验收时获得与装配判断对应的检测依据,技术协议验收有据可依。
伟迈特CNC加工对孔距、平面度、壁厚等关键要素安排首件检验,加工过程中按节点复核,控制薄壁区域变形量在约0.02–0.05mm范围。;对孔距、平面度、壁厚等关键要素安排首件检验,加工过程中按节点复核,控制薄壁区域变形量在约0.02–0.05mm范围。;客户在批量中减少因尺寸漂移造成的装配返工。
伟迈特CNC加工按图纸要求对关键尺寸、形位公差和表面状态进行成品检测,出具对应检测记录供客户引用。;按图纸要求对关键尺寸、形位公差和表面状态进行成品检测,出具对应检测记录供客户引用。;客户获得可追溯的检测记录,技术协议验收有据可依。
伟迈特CNC加工在批产阶段沿用打样确认的装夹方式、切削参数范围和检测基准,按批次保留检测记录,保持工艺可复现。;批产阶段沿用打样确认的装夹方式、切削参数范围和检测基准,按批次保留检测记录。;客户获得批次一致的加工输出,多台设备装配表现更趋一致。
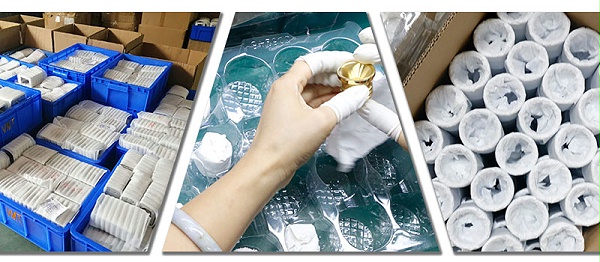
伟迈特CNC加工根据零件结构与表面状态安排分隔防护,避免薄壁区域直接受压,保持配合面与基准面不受损伤。
根据零件结构与表面状态安排分隔防护,避免薄壁区域直接受压。
客户收到的薄壁件保持加工状态,装配时无需修整变形部位。
伟迈特CNC加工按项目信息对零件进行标识并配套装箱,装箱方式根据零件尺寸、数量和运输方式安排。
按项目信息对零件进行标识并配套装箱,装箱方式根据零件尺寸、数量和运输方式安排。
客户在装配现场可快速区分批次,减少混料风险。
伟迈特CNC加工在交付前确认包装状态、标识信息与检测记录对应,按客户要求的节点安排发货衔接。
交付前确认包装状态、标识信息与检测记录对应,按客户要求的节点安排发货衔接。
客户在收货后可直接安排验收和装配,减少等待与核对时间。
围绕技术选型与可制造性评估阶段,伟迈特CNC加工在合作各阶段提供对应的服务支持,帮助研发与工程人员把薄壁件加工要求转化为可执行的工艺与检测方案。
客户在选型阶段需要先判断薄壁结构是否可加工,风险点在哪里。
我们接收图纸与关键技术要求,围绕壁厚、悬伸、配合面和检测基准进行可制造性评审,给出装夹支撑与切削策略建议。
客户在报价前获得工艺判断,可把要求提前写进技术协议。
薄壁件单件合格并不代表装配到位,需要在打样阶段确认变形量数据。
我们按确认的装夹方案与切削参数进行打样,检测关键尺寸、形位公差和表面状态,确认变形量并固化工艺窗口。
客户可用打样数据判断量产风险,减少批量后返工。
批量阶段客户关心的是批次间尺寸一致性,而不是单件表现。
我们沿用打样确认的工艺窗口进行批量加工,执行过程抽检并记录检测数据,使批次间差异收敛。
多批次薄壁件可按同一验收标准接收,装配表现一致。
出现尺寸偏差或表面问题时,需要快速定位原因并给出处理方案。
我们按批次追溯工艺参数与检测记录,进行工艺复核后调整装夹、切削或去应力路径,并同步更新检测要求。
异常处理有据可依,交付节点和装配计划受控。
伟迈特CNC加工从装夹、切削和去应力三方面控制薄壁件变形。装夹上采用随形支撑与多点辅助夹持,减少夹紧力对薄壁区域的作用;切削上采用小切深、快进给的策略,精加工切深控制在约0.1–0.3mm;工序上把粗加工、去应力处理与精加工分离,精加工余量控制在约0.3–0.8mm,从而把薄壁区域变形量控制在约0.02–0.05mm。加工前我们会与您确认检测基准与装配基准的对应关系,确保加工结果能够满足装配要求。
伟迈特CNC加工会装配后尺寸不稳定通常有两个来源:一是粗加工后残余应力在精加工或装配过程中释放,导致零件在使用中缓慢变形;二是装夹和切削过程中形成的让刀、振纹未被有效控制,装配锁紧后才暴露超差。伟迈特CNC加工针对这两类原因,在工艺中安排去应力处理节点,将粗精加工分离,并通过首件与过程检验复核孔距、平面度和壁厚等关键要素。如果您的零件已经出现装配后尺寸波动,建议提供图纸和检测记录,我们可以协助分析变形来源并给出工艺调整方案。
伟迈特CNC加工建议在打样阶段确认三类检测项:一是关键尺寸,包括孔距、壁厚和配合面尺寸;二是形位公差,包括平面度、平行度和位置度;三是表面状态,包括粗糙度和毛刺情况。同时需要确认检测基准与装配基准的对应关系,以及批量阶段的抽检规则。打样阶段我们会记录装夹方式、切削参数和变形量数据,批量阶段沿用同一工艺并按批次保留检测记录,使打样结果能够延续到批量交付;便于客户明确项目边界、验收要求和后续安排。
伟迈特CNC加工在工艺评审阶段会与您逐项确认检测基准与装配基准的对应关系。通常以装配时的主要定位面或定位孔作为检测基准,使加工测量结果能够直接反映装配状态。如果图纸标注的检测基准与装配基准不一致,我们会提出调整建议,避免出现加工合格但装配无法装入的情况。确认后的基准和测量方法会写入工艺文件,批量阶段保持一致。
伟迈特CNC加工在收到图纸和关键技术要求后,会安排工程人员进行可制造性评审,通常可在短时间内给出初步工艺判断,包括装夹方案、去应力路径、检测基准建议和风险点提示。具体反馈时间与图纸复杂程度和资料完整度有关,建议您同时提供材料要求、关键尺寸公差和验收要求,以便我们给出更有针对性的评审意见。
伟迈特CNC加工邀请您提交测量设备金属薄壁件的图纸与关键技术要求,我们将安排工程人员开展工艺评审,围绕装夹支撑、去应力路径、检测基准和批量一致性给出可执行的加工方案。