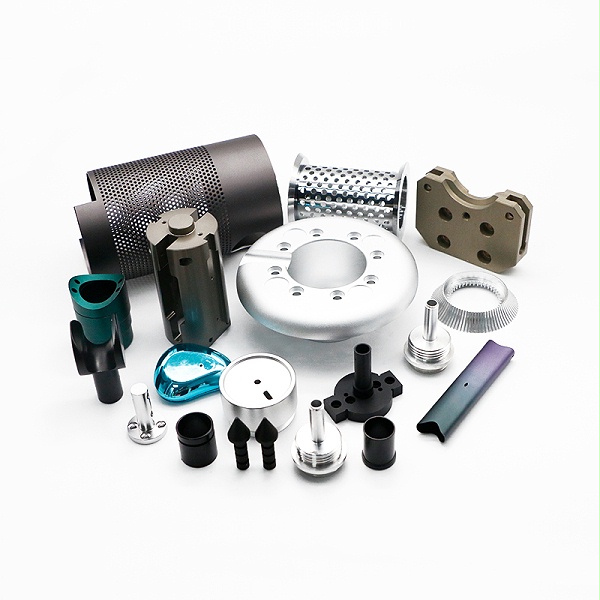

加工对象与结构适配
测量设备金属件多为结构件、连接件或配合件,到装配现场需直接装入而不依赖现场修配,对孔位、台阶和配合面的图纸一致性要求高。
伟迈特CNC加工按图纸和确认的加工、检测要求承接测量设备金属件CNC加工,加工前确认图纸版本、材料牌号和关键尺寸基准。
装配端可直接安装,减少现场修配抵消急单节省时间的风险。


测量设备金属件急单CNC加工,是指测量设备中承担支撑、连接、运动导向或传感器定位的基础结构件,在交期被压缩的情况下,通过CNC切削成形快速完成加工、表面处理和检测交付。这类金属件直接影响装配顺畅度和测量重复性,适用场景覆盖测量设备的运动模组、支撑结构及传感器安装位,需要承受装夹、紧固、移动和调试考核。伟迈特CNC加工围绕这类急单,从图纸版本、材料牌号、关键尺寸基准到检测与包装批次确认,承接测量设备金属件CNC加工项目。
测量设备金属件多为结构件、连接件或配合件,到装配现场需直接装入而不依赖现场修配,对孔位、台阶和配合面的图纸一致性要求高。
伟迈特CNC加工按图纸和确认的加工、检测要求承接测量设备金属件CNC加工,加工前确认图纸版本、材料牌号和关键尺寸基准。
装配端可直接安装,减少现场修配抵消急单节省时间的风险。
采购最担心厂家只口头承诺尽快,不给出可核对的排产节点,导致交付节奏无法向装配计划传递。
伟迈特CNC加工在急单询价阶段就确认排产节点与打样、批量交付节点,交期以排产沟通确认结果为准。
采购能把确认后的交付节点直接排进装配计划,降低交付节点压力。
测量设备金属件的尺寸稳定性和外观要求高,采购若不清楚该在报价阶段确认哪些边界,后期容易出现装配异常和调试反复。
伟迈特CNC加工在报价和打样阶段确认关键尺寸、形位公差、表面处理和检测方式,并明确全检或抽检项。
关键尺寸和外观项提前锁定,装配与调试验收依据清晰,减少调试反复。
急单交付若包装防护和批次标识不清,易造成磕碰损伤或到现场混料,影响装配顺畅度。
伟迈特CNC加工在包装和运输环节确认防磕碰、防潮和批次标识方式,随批可追溯。
零件到装配现场状态完好、批次清晰,避免混料和外观返工。

伟迈特CNC加工承接测量设备金属件急单CNC加工,覆盖结构件、连接件和配合件等类型,适合测量设备运动模组、支撑结构和传感器安装位等装配场景。
承担设备基础支撑和连接功能,装配后需保持尺寸稳定,避免调试中运动卡滞。
伟迈特CNC加工按测量设备金属件结构进行CNC加工,加工前确认材料牌号与关键尺寸基准。
支撑与连接位置装配顺畅,降低调试反复概率。
运动配合面对尺寸公差和形位公差敏感,超差会直接影响运动顺畅度和读数稳定性。
伟迈特CNC加工在报价和打样阶段确认关键尺寸、形位公差和检测方式,明确全检或抽检项。
运动配合面尺寸可控,调试时读数稳定性更易满足考核。
传感器安装位对孔距和定位面一致性要求高,偏位会导致测量重复性下降。
伟迈特CNC加工按图纸版本和确认的加工要求完成CNC切削成形并提供检测记录。
安装定位件到位后可直接装配,减少现场修配和校准时间。
急单常伴随打样确认后快速进批量的需求,节点不清晰会拖慢整条装配计划。
伟迈特CNC加工按急单排产确认后加工,打样与批量交付节点在询价阶段一并确认。
打样到批量节奏可预期,采购能同步安排装配与验收。
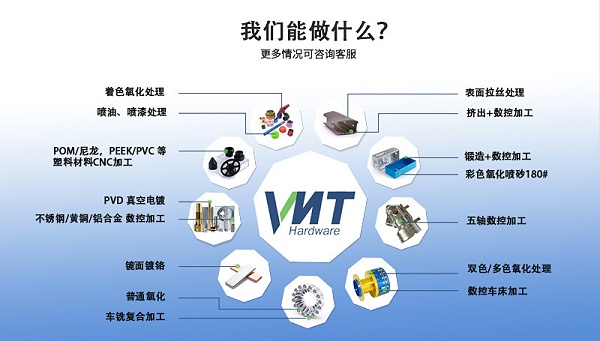
针对测量设备金属件急单CNC加工中装配端最关心的几个问题,伟迈特CNC加工按问题影响、工艺动作、关键参数和客户结果逐项落实。
装配时发现孔距、台阶或配合面与图纸不一致,会导致无法直接安装,需现场修配,延长装配周期。
伟迈特CNC加工在加工前确认图纸版本和关键尺寸基准,对孔距、台阶和配合面按图纸加工,关键尺寸按约±0.02至±0.05mm的常用范围控制并在报价阶段确认检测方式。
测量设备金属件到装配线后可直接装入,减少现场修配抵消急单省下的时间。
调试时发现零件变形或表面损伤,会影响运动顺畅度和测量读数稳定性,导致调试反复、验收推迟。
伟迈特CNC加工在CNC切削成形中控制装夹与切削应力,按确认的表面处理方式执行,并对关键安装面和运动配合面做外观与尺寸确认。
运动顺畅度和读数稳定性更容易通过调试考核,验收节点更有保障。
急单询价时厂家只口头承诺尽快,不给出可核对的排产节点和检测确认项,采购无法把交付节奏传递给装配端。
伟迈特CNC加工在报价阶段确认材料牌号、数量拆分、检测项和交付节点,急单交期以排产沟通确认结果为准。
采购拿到可核对的交付与检测确认项,装配计划可按节点推进。
急单交付若缺少可核对的检测记录和外观确认项,装配端在验收时无法快速判定批次质量状态。
伟迈特CNC加工要求急单交付随批次提供关键尺寸检测记录和外观确认项,明确全检或抽检范围,包装与批次标识同步确认。
验收人员可按随批记录确认关键尺寸与外观,批次质量可追溯。

伟迈特CNC加工在该类客户项目中承接测量设备金属件急单CNC加工,客户为负责测量设备金属件采购、需要快速锁定能承接急单CNC加工供应商的采购人员。客户面临的问题是急单询价时厂家只口头承诺尽快,不给出可核对的排产节点和检测确认项,同时测量设备金属件对尺寸稳定性和外观要求高,采购不清楚该让厂家在报价阶段确认哪些边界。
该客户在急单询价阶段无法判断厂家是否具备可核验的排产与检测能力,担心零件到装配现场出现无法直接安装或关键尺寸超差的情况。
我们在报价和打样阶段与客户确认关键尺寸、形位公差、表面处理和检测方式,加工前确认图纸版本、材料牌号和关键尺寸基准,明确哪些尺寸和表面要求全检或抽检,急单交付时随批次提供可核对的检测记录和外观确认项,包装按防磕碰、防潮和批次标识方式安排。
客户拿到的是可用于装配前核对的检测记录和批次标识,能够在下游装配和调试验收前先完成尺寸与外观确认,减少现场修配与调试反复带来的交付节点压力。
| 控制项目 | 客户问题或目标 | 我们的处理方案 | 处理结果 |
|---|---|---|---|
| 图纸与基准确认 | 急单询价时客户无法判断图纸版本和关键尺寸基准是否被准确理解。 | 在加工前与客户确认图纸版本、材料牌号和关键尺寸基准。 | 加工输入与装配端要求一致,减少后续返工。 |
| 关键尺寸与形位公差 | 测量设备金属件对孔距、台阶和配合面尺寸稳定性要求高,超差会导致无法直接安装。 | 按确认的关键尺寸和形位公差要求控制安装孔位与配合面,先做首件确认关键尺寸后再进入批量加工。 | 零件到装配线后可直接安装,减少现场修配。 |
| 表面处理与外观确认 | 表面损伤或变形会影响运动顺畅度和测量读数稳定性。 | 表面处理后按确认的外观确认项逐件检查,控制装夹受力与去毛刺环节。 | 调试过程更顺畅,减少读数波动。 |
| 检测记录与批次标识 | 客户需要可核对的检测记录和外观确认项,以便装配前完成尺寸与外观确认。 | 按确认的全检或抽检方式执行,急单交付时随批次提供可核对的检测记录和外观确认项。 | 装配前可完成尺寸与外观核对,减少验收推迟。 |
| 包装防护与交付衔接 | 运输过程中磕碰、受潮或混料可能导致到现场后无法直接使用。 | 按防磕碰、防潮和批次标识方式安排包装,按约定急单节点发运。 | 减少现场分拣、返修和更换时间。 |
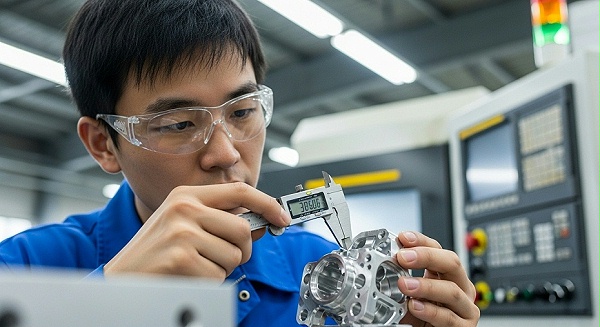
交期被压缩时,采购最担心的是厂家模糊承诺导致实际交付节点不可控。
按图纸、材料牌号和数量拆分确认加工顺序,明确打样确认节点与批量交付节点。
采购能提前安排装配和调试计划。
测量设备金属件包含支撑结构、连接件、运动导向件和传感器安装座等不同结构,加工方案需要匹配零件形状和装配方式。
按零件结构确定装夹与定位方案,对安装孔位、配合面等尺寸重点控制。
零件到装配线后能按图纸直接装入,减少现场修配和反复调整。
表面损伤或变形会影响测量设备运动顺畅度和测量读数稳定性。
在工序衔接中控制装夹受力与去毛刺环节,对配合面和运动面重点防护。
调试过程更顺畅,减少因表面状态导致的验收推迟。
采购在装配前需要可核对的检测记录和外观确认项,才能判断是否可以直接安装。
明确哪些尺寸和表面要求全检或抽检,按确认方式执行检测并随批次提供检测记录。
装配前可完成尺寸与外观核对,降低因信息缺失导致的验收推迟。
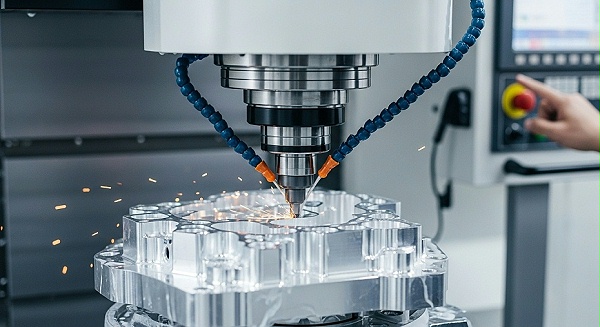
采购需要让厂家判断能否承接当前产品并稳定完成加工,首先需提供完整图纸、材料牌号、数量和目标交期。;伟迈特CNC加工接收图纸、材料、数量和交期信息后,组织工程评审,确认加工可行性与关键控制项。;采购可快速获得是否承接的明确回复,不必等待模糊承诺。
测量设备金属件对尺寸稳定性和外观要求高,采购不清楚该在报价阶段确认哪些边界,容易在到货后才发现差异。;我们在报价阶段与客户确认材料牌号、关键尺寸、形位公差、表面处理方式、检测项和交付批次,形成书面依据。;后续加工与验收有据可依,减少因边界不清导致的装配返工。
急单项目若跳过首件确认,批量偏差会在装配端集中暴露,反而抵消急单节省的时间。;按项目需要安排打样或首件验证,确认关键尺寸、配合面和外观状态,再进入批量加工。;批量前锁定加工状态,降低批量不合格风险。
批量阶段最担心的是批次间尺寸波动和检测记录缺失,导致装配现场无法快速判断批质量。;批量加工按确认的工艺执行,关键尺寸和外观按约定方式检验,急单交付时随批次提供可核对的检测记录。;装配与验收人员可据记录快速确认批质量,压缩调试周期。
包装和批次标识若不到位,到现场易发生磕碰或混料,影响装配进度。;我们在包装环节确认防磕碰、防潮与批次标识方式,按约定节点发运;出现质量疑问时按记录追溯处理。;到货可快速清点使用,质量问题可追溯,保障交付节点。
采购在筛选急单CNC加工厂家时,最关心的是对方是否真实承接测量设备金属件这类产品,而不是所有产品都接。
伟迈特CNC加工围绕测量设备金属件CNC加工组织生产,按图纸、材料、数量和交期承接项目,从工程评审到出货形成连续的生产协作方式。
采购可确认产品承接范围,减少因厂家能力不匹配导致的交期风险。
急单项目若没有清晰的排产协同,交期承诺容易落空。
我们在接收图纸与需求信息后组织评审,确认关键控制项与排产节点,急单交期以双方确认的排产沟通结果为准。
采购可据此判断交期是否可行,提前锁定装配计划。
测量设备金属件对尺寸稳定性和外观有要求,生产过程中若缺少质量协作,问题往往到装配端才暴露。
我们在加工前确认图纸版本、材料牌号和关键尺寸基准,明确全检或抽检项,并在出货前进行外观确认。
问题在厂内前置发现,降低装配端返工和验收推迟风险。

测量设备金属件的结构件、连接件和配合件需要CNC切削成形,采购关心的是设备资源能否匹配零件结构和材料。
伟迈特CNC加工以CNC加工方式承接测量设备金属件,按测量设备金属件结构组织加工,具体设备类型与参数以实际确认为准。
采购可确认加工方式与产品结构匹配,减少因工艺不适配导致的返工。
急单项目最担心的是设备排产无法快速响应,导致交期承诺无法兑现。
我们按急单排产确认后加工,结合图纸、样件和验收要求确认批量响应方式,急单交期以排产沟通确认为准。
采购可获得可核对的急单排产节点,降低交期落空风险。
测量设备金属件的关键尺寸和配合面需要工艺控制,若工序衔接不清,批次间容易出现尺寸波动。
我们按确认的加工工艺执行,关键尺寸和外观按约定方式检验,工序衔接按图纸、样件和验收要求确认。
批次一致性更可控,装配端减少因尺寸波动导致的修配。
不同测量设备金属件对材料牌号和加工方式有不同要求,采购需确认厂家能否按指定材料加工。
我们按图纸确认材料牌号,加工对象为测量设备金属件,具体材质与产品适配以图纸和双方确认为准。
材料与产品匹配,降低因材料不符导致的装配或使用异常。
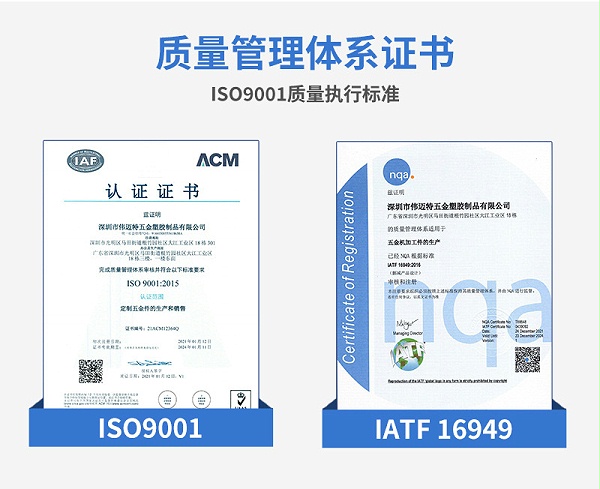
测量设备金属件到装配现场后能不能直接装,往往在报价和图纸评审阶段就已经决定。伟迈特CNC加工把工程评审前置到询价环节,由工程人员与采购、装配端一起确认关键尺寸基准、材料牌号、表面处理要求和检测方式,把装配端的“直接用、不修配”要求转成加工端的书面确认项,避免急单因边界不清在现场返工。
急单询价时图纸版本不统一或基准未标注,加工后孔距、台阶与配合面容易出现累计偏差,装配端只能现场修配。
伟迈特CNC加工在加工前与采购、工程双方核对图纸版本、材料牌号与关键尺寸基准,对孔距、台阶、配合面等装配接口逐项标注加工与检测要求,形成书面确认后再安排排产。
采购拿到的是可核对的加工边界清单,装配端按图纸直接安装的概率提升,急单节省的时间不被现场修配抵消。
测量设备金属件对尺寸稳定性和外观要求高,若工艺路线未经打样验证就批量投产,急单批量一致性风险集中爆发。
针对该类客户项目,伟迈特CNC加工先确认装夹方式、切削参数和去毛刺工序,关键安装面孔距、台阶公差控制在约±0.02mm的常用范围,打样确认后再进入批量。
批量件尺寸稳定性和外观状态在投产前得到验证,避免整批返工或装配端反复调试。
采购常遇到厂家只口头承诺尽快,不说明哪些尺寸全检、哪些抽检、随批记录包含什么,验收时无法核对。
伟迈特CNC加工在报价和打样阶段即与客户确认关键尺寸、形位公差、表面处理和检测方式,明确全检项与抽检项,急单交付时随批次提供可核对的检测记录和外观确认项。
验收有据可依,调试与验收节点可预期,采购不必凭厂家口头承诺承担交期风险。
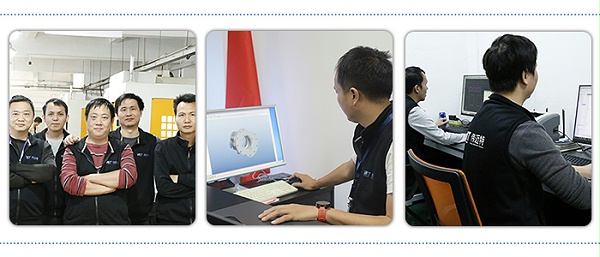
测量设备金属件的孔位、安装面和配合面直接影响装配顺畅度与测量重复性,检测策划必须与图纸要求一一对应,而不是事后补记录。伟迈特CNC加工按确认的检测项安排首件检验、过程检验和成品检测,让采购在收货时能按同一份标准核对。
客户担心关键尺寸、形位公差和外观要求未转成明确检测项,到货后无法逐项核对。;伟迈特CNC加工依据图纸与客户确认结果编制检测项清单,明确全检项与抽检项,关键安装面孔距、台阶公差控制在约±0.02mm的常用范围,外观以目视和必要的表面状态确认为准。;检测标准与图纸要求对应,采购到货后可按同一清单逐项核对,减少验收争议。
急单排产节奏快,若首件未确认就连续加工,偏差会在批量中放大。;伟迈特CNC加工在批量前完成首件检验,确认关键尺寸和外观状态合格后再连续加工,过程按约定频次抽检并记录,异常件即时隔离。;批量一致性受控,避免整批超差后返工带来的交期二次延误。
急单交付时若批次标识不清、记录缺失,装配端混料或出现问题难以追溯。;伟迈特CNC加工按批次标识交付,随批提供可核对的检测记录和外观确认项,包装与批次标识方式在加工前确认。;装配端收料可核对、可追溯,采购在后续急单中有稳定可复核的合作依据。

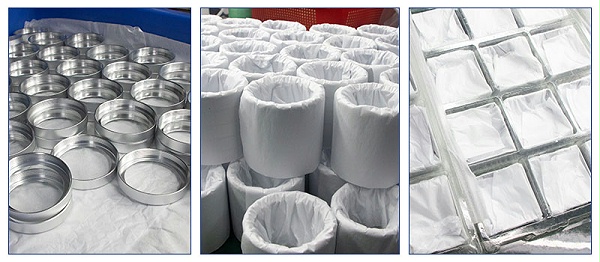
测量设备金属件的安装面和配合面一旦在运输中磕碰或表面损伤,现场调试就会出现读数不稳。伟迈特CNC加工根据零件结构、表面状态和交付要求确定防护与分隔方式,并在装箱与批次标识上与客户确认,让急单交付到现场即能分批使用。
配合面和安装面在运输中相互磕碰或受潮,会造成表面损伤,影响装配和测量读数稳定性。
伟迈特CNC加工对已加工面采用分隔与缓冲防护,按需增加防潮措施,避免零件在箱内相互接触,防护方式在加工前与客户确认。
零件到现场保持加工完成时的表面状态,减少装配前的返修和挑选。
急单多规格同时交付时,若批次标识不清,装配端容易混料,影响安装进度。
伟迈特CNC加工在包装环节按批次、规格进行标识,装箱方式与客户确认后才发运,随批检测记录与包装标识对应。
收料可快速分批核对,装配端无需二次分选,交付节点可控。
急单的核心风险是节点不可核对,包装与发运环节若与生产脱节,前面节省的时间会在出货阶段流失。
伟迈特CNC加工在排产确认阶段同步确认包装、标识与发运节点,出货信息与交付批次对应后安排发运。
采购可按确认节点安排装配计划,急单交期可预期,验收压力可控。
采购在筛选阶段最需要判断厂家能否在询价时把材料和检测边界说清,而不是只给一个价格。
我们按图纸、数量与交期评估承接可行性,同步确认材料牌号、关键尺寸基准、检测方式和交付批次,急单排产与打样节点以实际沟通确认为准。
采购在报价阶段即获得可核对的承接边界,便于内部评估与比价。
结构和配合要求较多的金属件,先做打样或首件确认可提前暴露装配风险。
打样阶段确认关键尺寸、形位公差与表面处理要求,首件确认后再进入批量,工艺要求延伸到后续批次。
装配端使用要求提前转化为加工要求,降低批量返工风险。
急单批量加工期间,采购需要持续掌握进度以安排装配计划。
按确认的排产节点组织加工,同批按材料与规格分组排产,进度变化及时同步,交期以排产沟通确认为准。
采购对交付节奏有明确预期,装配计划不被突然中断。
交付后若出现尺寸或外观疑问,需要厂家快速响应而非互相推责。
凭随批检测记录与批次标识核对问题批次,确认属于加工范围的问题按约定处理,非加工范围的整机精度问题不纳入承诺。
问题处理路径清晰,后续急单合作有稳定参照。
伟迈特CNC加工需要先结合客户提交的图纸、材料、数量和验收要求判断该项目的实际条件;建议在询价阶段就提供完整图纸版本、材料牌号、数量与目标交期,同时说明关键安装面、孔位和配合面的使用要求。工程人员会在报价前确认图纸版本、基准标注和材料牌号,把装配端“直接安装、不用现场修配”的要求转成加工与检测的书面确认项,避免急单在边界不清的情况下投产。
伟迈特CNC加工需要先结合客户提交的图纸、材料、数量和验收要求判断该项目的实际条件;在询价阶段就把可核对的排产节点和检测确认项列出来,让采购能够对照实际排产安排装配计划。急单交付时随批次提供关键尺寸与外观的检测记录,批次标识清楚,装配端在收货时可按同一份确认项核对,减少因模糊承诺造成的节点失控和现场返工。
伟迈特CNC加工按图纸确认关键尺寸基准、形位公差和表面处理要求,并明确哪些尺寸全检、哪些抽检。孔距、台阶和配合面这些直接影响装配顺畅度的特征会安排首件检验和过程检验,成品交付时提供可核对的检测记录与外观确认项,让装配人员安装前就能判断能否直接使用;便于客户明确项目边界、验收要求和后续安排。
伟迈特CNC加工根据零件结构、表面状态和交付要求确定防护与分隔方式,配合面与安装面在装箱前确认防磕碰措施,多规格交付时按批次标识区分,避免装配现场混料。包装与发运环节和生产进度同步衔接,急单到货后可按批次分批投入装配,减少因运输损伤或标识不清造成的装配延误。
伟迈特CNC加工承接测量设备金属件急单CNC加工项目,请把图纸版本、材料牌号、数量和目标交期发给我们,工程人员将先行确认加工边界、可核对的排产节点与检测确认项,再进入项目评估与报价。