产品覆盖与承接边界
客户关心的是手上的镜筒、镜座或光学外壳是否在可承接范围内,避免询价后才发现做不了。
可承接镜筒、光学外壳、棱镜组件、滤光片支架、反射镜基座、镜片隔圈、光阑片等光学金属件的CNC精加工;承接范围以图纸、材料与验收要求确认结果为准。
客户在项目早期就能判断产品能否落地,减少反复比价与无效沟通。


光学仪器金属件精加工CNC加工,是指以数控加工方式对镜筒、镜座、光学外壳、调整座、连接件等金属零件完成精加工,使零件在光学仪器中承担结构支撑、定位基准、运动导向和连接固定作用。金属件的尺寸精度、形位公差、表面状态和材质稳定性,会直接影响镜片、镜座、导轨等元件的装配位置和光路一致性。适用场景覆盖镜筒、光学外壳、棱镜组件、滤光片支架、反射镜基座、镜片隔圈、光阑片等零件,完成精加工、表面处理和检测后进入整机装配与光路校准环节。伟迈特CNC加工围绕这类零件承接精加工项目,从图纸评审、基准确认到批产交付形成完整承接路径。
客户关心的是手上的镜筒、镜座或光学外壳是否在可承接范围内,避免询价后才发现做不了。
可承接镜筒、光学外壳、棱镜组件、滤光片支架、反射镜基座、镜片隔圈、光阑片等光学金属件的CNC精加工;承接范围以图纸、材料与验收要求确认结果为准。
客户在项目早期就能判断产品能否落地,减少反复比价与无效沟通。
定位面、定位孔和导向面的形位公差若在加工中失控,装配时会出现贴合不良、光学元件位置偏移。
针对关键装配面与定位孔,在工艺上明确基准传递关系并按图纸要求控制形位公差,常规配合尺寸可按图纸公差带或约±0.01至±0.05毫米量级策划加工与检测边界。
金属件到装配线后能直接进入装配基准,减少修配和选配工作量。
毛刺、划伤和残留污染在装配前不易发现,却可能污染光学表面或影响调整机构运动顺畅度。
在精加工后安排去毛刺、表面处理和清洁处理工序,并对装配接触面和光学环境相关表面确认无毛刺、无划伤等交付状态。
来料无需额外清洗或修整,降低装配线返工和光学表面污染风险。
材料选型和去应力处理不到位,零件在加工后或使用中可能产生尺寸漂移,导致批量一致性变差。
根据零件结构与材料特性安排粗精加工余量分配和去应力工序,控制切削参数对残余应力的影响,使关键尺寸在批次间保持稳定。
多批次金属件装配后光路不需要反复调整,支撑工程将该厂家纳入长期合格供应商的判断。
这类零件内孔、端面和同轴度要求集中,是光路校准的基础件,加工偏差会在装配中放大。伟迈特CNC加工在承接时优先与客户对齐内孔与端面的基准关系,再确定装夹与检测方案。
我们针对镜筒、光学外壳零件采用基准统一装夹,内孔尺寸公差按图纸要求控制在约±0.01mm以内,端面平面度与内外圆同轴度按图检测,首件出具关键尺寸检测记录供客户确认。
镜片与镜座装入后位置稳定,客户装配时无需修配,光路初始校准效率提升。
棱镜组件、滤光片支架、反射镜基座等零件多为多面加工,面与面之间的角度和位置关系影响光学元件姿态,角度面超差会导致元件姿态偏移。
伟迈特CNC加工对这类零件采用一次装夹完成多面加工或统一基准多序加工,角度面按图纸要求控制在约±0.02°以内,安装孔位置度按图确认,避免多序基准转换带来的累积误差。
光学元件安装姿态一致,客户装调阶段减少反复修正,整机装配节拍更稳定。
镜片隔圈、光阑片等零件壁薄、刚性弱,装夹力和切削力控制不当容易变形超差,超差后装入会挤压镜片或改变光学间隙。
我们针对薄壁件采用轻切削、专用软爪装夹与分序加工方式,控制壁厚均匀性和端面平行度在图纸要求范围内,必要时增加去应力工序减少加工后变形。
薄壁件装入后不挤压镜片,光学间隙稳定,客户不必因尺寸漂移而选配或返修。
连接件和调整座上的孔位、导向面和螺纹配合影响调整机构运动顺畅度和锁紧可靠性,孔位偏差会造成调整卡滞或锁紧后位置回弹。
伟迈特CNC加工承接连接件、调整座等零件,控制孔位位置度、导向面配合精度和螺纹质量,按装配要求确认关键尺寸,并在批量加工中保持与首件一致的工艺和检测标准。
调整机构运动顺畅、锁紧后位置稳定,客户现场调试难度降低,批量装配一致性有保障。
图纸上标注了高精度形位公差,但不确定CNC加工后在实际装配中哪些尺寸和表面状态最容易出问题,可能导致光路校准困难或校准后稳定性不足,整机验收不合格。
我们在报价和打样阶段就与工程确认关键基准、形位公差和检测方法,明确从图纸基准到CNC加工基准再到装配基准的传递逻辑,并对关键装配面和定位孔按图纸公差带或约±0.01至±0.05毫米量级策划加工与检测边界,随货提供检测记录。
工程能提前判断哪些特征必须重点确认,来料检验有明确对齐依据,减少装配阶段的争议和返工。
担心小批量合格、批量后尺寸漂移,导致装配线反馈装配顺畅度下降,影响工程对厂家的长期评价。
我们在打样到批量之间保持工艺稳定性和检测一致性确认路径,批量交付时沿用与首件一致的工艺参数和检测标准,并对关键尺寸实施过程检验,控制批次间尺寸波动。
批量金属件装配后光路不需要反复调整,工程能够基于稳定表现将厂家纳入长期合格供应商。
来料清洁度不足,装配前需要额外清洗,甚至污染光学表面;毛刺和划伤也会影响调整机构运动顺畅度。
我们在精加工后安排去毛刺、表面处理和清洁处理工序,并对装配接触面和光学环境相关表面确认无毛刺、无划伤,交付状态在包装前完成确认。
金属件到装配线后可直接使用,降低额外清洗和修配工作量,光学表面污染风险下降。
材料选型和去应力处理不到位,零件在加工后或使用中可能产生尺寸漂移,导致光学元件位置偏移。
我们根据零件结构和材料特性安排粗精加工余量分配与去应力工序,控制切削参数对残余应力的影响,使关键尺寸在批次间保持稳定。
装配后光学元件位置稳定,光路一致性提升,整机验收通过率更有保障。
伟迈特CNC加工为一位从事光学仪器机械结构件工艺开发的客户处理镜筒精加工项目,该客户图纸标注了高精度形位公差,但不确定CNC加工后在实际装配中哪些尺寸和表面状态最容易出问题,担心定位面贴合不良导致光学元件位置偏移。
我们在报价与打样阶段即确认关键装配面、定位孔和形位公差的加工与检测边界,采用一次装夹完成内孔与端面精加工,内孔圆柱度控制在约0.008mm以内,端面与内孔垂直度控制在约0.010mm以内,并随货提供关键尺寸检测记录。
客户装配时定位面贴合良好,无需修配即可装入光学模组,光路校准一次通过率明显提升。
该客户同时担心小批量打样合格后批量加工尺寸漂移,多批次来料一致性无法从样品阶段判断。
我们在批量阶段沿用与首件一致的刀具路径、切削参数和装夹方式,对关键尺寸执行首件检验加过程抽检,尺寸波动控制在约0.005mm以内,并保留每批次检测数据供追溯。
客户来料检验合格率保持稳定,装配线无需选配即可连续装配,交付周期得到保障。
该客户还反映来料清洁度不足,装配前需额外清洗,甚至污染光学表面影响光路调试,验收时缺少与厂家对齐的检测边界。
我们在精加工后增加去毛刺与清洁工序,表面粗糙度控制在约Ra1.6以内,交付前完成洁净处理并使用分隔包装,避免运输中磕碰与污染。
客户金属件到装配线后可直接使用,光学表面污染风险降低,装配效率提高。
伟迈特CNC加工针对光学仪器金属件精加工CNC加工,围绕关键装配面、定位孔和形位公差的加工与检测边界,将同一客户案例中的控制项目、客户问题、处理方案与结果数据整理如下。
| 控制项目 | 客户问题或目标 | 我们的处理方案 | 处理结果 |
|---|---|---|---|
| 镜筒内孔与端面同轴度 | 图纸标注高精度形位公差,装配时定位面贴合不良,光学元件位置偏移。 | 一次装夹完成内孔与端面精加工,圆柱度约0.008mm,垂直度约0.010mm。 | 装配贴合良好,光路校准一次通过率提升。 |
| 批量尺寸一致性 | 担心小批量合格后批量加工尺寸漂移。 | 沿用首件刀具路径与切削参数,首件检验加过程抽检,尺寸波动约0.005mm以内。 | 来料检验合格率稳定,装配线无需选配。 |
| 表面粗糙度与毛刺 | 表面处理、毛刺影响光学装配验收。 | 精加工后去毛刺,表面粗糙度约Ra1.6以内。 | 装配顺畅,光学表面污染风险降低。 |
| 清洁度与包装交付 | 来料清洁度不足,装配前需额外清洗。 | 交付前洁净处理,分隔包装避免磕碰污染。 | 金属件到装配线后可直接使用。 |
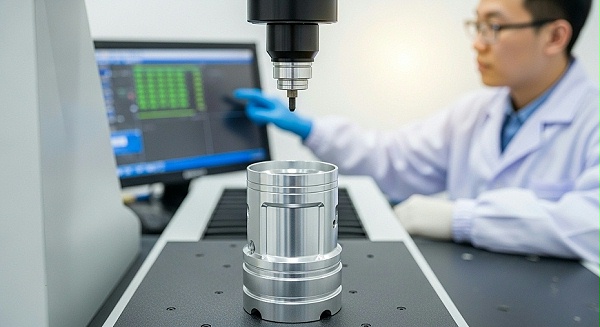
负责光学仪器机械结构件工艺开发的制造工程师,最关心金属件精加工后能否满足光学系统的装配基准与形位公差要求。
伟迈特CNC加工可承接镜筒、光学外壳、棱镜组件、滤光片支架、反射镜基座等光学金属件的CNC精加工,关键尺寸精度控制在约±0.01mm以内,形位公差按图纸要求控制在约0.01mm以内,并随货提供检测记录。
工程师可依据检测记录判断金属件是否满足装配基准要求,减少来料检验争议。
从打样到批量之间是否有明确的工艺稳定性和检测一致性确认路径,是供应商技术确认的关键判断点。
伟迈特CNC加工在打样阶段确认关键基准、形位公差和检测方法,批量沿用与首件一致的刀具路径、切削参数和装夹方式,执行首件检验加过程抽检,尺寸波动控制在约0.005mm以内。
工程师可依据首件与过程检测数据确认批量一致性,降低批量尺寸漂移风险。
材料选型、去应力处理和表面处理对光学装配稳定性的影响,是工程确认供应商能力时的重要考量。
伟迈特CNC加工根据光学仪器金属件使用条件选择合适材料,必要时安排去应力处理,精加工后去毛刺并控制表面粗糙度约Ra1.6以内,表面处理方式按图纸要求确认后执行。
工程师可获得材料、去应力与表面处理对尺寸稳定性的明确说明,减少装配后光路偏移风险。
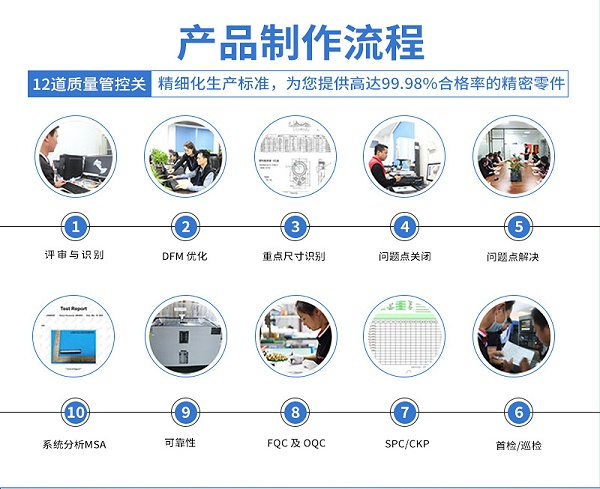
客户提交图纸、材料、数量和交期后,我们组织工程评审,确认关键基准、形位公差、表面处理和交付要求。;评审输出包含承接范围判断、工艺难点说明和需要客户确认的检测边界。;客户在报价前获得明确的承接边界,避免后续因工艺理解不一致造成返工。
报价不只包含价格,还需要说明关键装配面、定位孔和形位公差的加工与检测方式。;我们在报价阶段确认材料、去应力、表面处理和清洁度的实际影响,并明确验收标准和检测记录形式。;客户获得可核对的工艺与验收依据,便于内部评估与供应商比对。
打样阶段是确认工艺稳定性的关键节点,需要验证装夹方式、切削参数和检测方法是否匹配装配要求。;打样阶段确认关键尺寸、形位公差和表面状态,记录装夹与切削参数,作为批量阶段的基准。;客户在批量投产前获得首件检测记录,降低批量尺寸漂移风险。
批量阶段需要保持与首件一致的工艺和检测标准,否则批次一致性无法保证。;批量阶段按固化参数生产,按约定频次进行过程检验,保持与首件一致的检测标准。;客户获得批次间尺寸稳定的金属件,装配线返工率降低。
交付时需要附带关键尺寸检测记录和表面状态确认依据,便于来料检验和异常界定。;交付时提供检测记录与表面状态确认依据,明确加工环节质量边界,并在质量异常时提供协同处理。;客户来料检验有据可依,装配异常时可快速界定原因,合作进入长期评估范围。
光学仪器金属件对加工精度、表面状态和交付一致性要求高,客户需要确认承接方是否以精密加工为主业并具备对应项目组织方式。
伟迈特CNC加工是专注于数控加工服务的厂商,以光学仪器金属件精加工CNC加工为承接方向,从图纸评审到批量交付形成完整项目组织。
客户选择以精密加工为定位的承接方,减少因厂家业务分散导致的工艺稳定性风险。
光学仪器金属件多品种、小批量与批量并存,客户需要确认厂家能否按项目组织生产与交付。
我们按图纸、材料、数量和交期组织项目,明确工艺负责人、检测节点和交付节奏。
客户在项目推进过程中有明确的对接路径,交付节奏可预期。
客户需要明确厂家对加工环节负责到哪一步,避免整机光学性能与加工质量责任混淆。
我们对光学仪器金属件精加工CNC加工环节的尺寸、形位公差、表面处理和交付状态负责,不承诺整机光学性能或客户装配工艺导致的偏差。
客户在供应商评估阶段获得清晰的责任边界,便于内部质量与采购决策。

光学仪器金属件结构紧凑、基准关联复杂,普通加工方式难以保证关键装配面与定位孔的形位公差。
我们使用CNC加工设备承接光学仪器金属件的精加工工序,按图纸确认后加工,适合镜筒、支架、基座和调整座等零件。
客户获得基准统一、尺寸可控的金属件,满足光学装配对形位公差的要求。
镜筒与隔圈类零件对内外圆同轴度和端面垂直度要求高,需要匹配的加工方式控制基准关系。
针对回转类零件,我们以一次装夹或基准统一方式安排加工,重点控制内孔、端面和外圆的同轴关系。
客户获得同轴度稳定的镜筒与隔圈,装配时镜片位置可靠。
支架、基座和连接件对平面度、孔位和轮廓一致性要求高,装夹方式不当会引起变形。
针对板类与结构件,我们明确装夹基准与去应力安排,重点控制平面度、孔位间距和轮廓一致性。
客户获得平面与孔位稳定的结构件,装配时无需大量选配或修配。
从精加工到去毛刺、清洁和检测的工序衔接不畅,会影响表面状态和交付一致性。
我们按精加工、去毛刺、清洁、检测的工序衔接组织生产,批量阶段按固化参数与检验频次执行。
客户获得表面状态稳定、批次一致的金属件,可直接进入装配线使用。
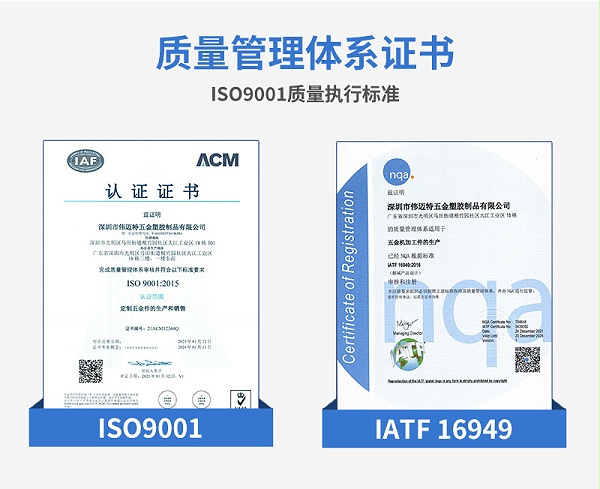
光学仪器金属件的精度成败往往在图纸评审阶段就已决定。伟迈特CNC加工安排工程师直接对接客户的工艺开发人员,从基准传递、形位公差、材料与去应力、表面处理到清洁度要求逐项确认,再进入打样和量产。
光学装配面、定位孔与设计基准不一致时,加工后容易出现贴合不良或光路偏移,客户常在装配阶段才发现问题。
伟迈特CNC加工在报价前完成图纸评审,把设计基准转换为CNC加工基准和检测基准,对关键装配面、定位孔逐项标注加工与检测边界,并以书面形式与客户工程确认。
客户在开模或投料前即可判断哪些特征必须重点控制,减少装配阶段的返工风险。
材料内应力释放会造成精加工后尺寸缓慢变化,小批量合格、批量后尺寸漂移是光学件供应商筛选中的高频问题。
伟迈特CNC加工在工艺评审中确认材料状态与去应力工序安排,对尺寸稳定性要求高的零件在粗加工与精加工之间设置去应力处理,精加工后关键尺寸按约0.005–0.01毫米级形位公差范围组织检测。
客户获得可预期的尺寸稳定性,批量来料与首件保持一致,装配线不需要反复调整。
打样合格不代表量产合格,工艺参数、刀具与装夹方式若在批量阶段随意变更,批次一致性就无从保证。
伟迈特CNC加工将首件确认后的刀具、切削参数、装夹方式和检测方法固化为量产工艺文件,批量生产按同一标准执行,并向客户说明批次一致性的控制方式。
客户在打样阶段就能判断批量交付的稳定性,降低小批量合格、批量超差带来的项目风险。
来料贴合不良或调整机构不顺畅时,客户工程需要快速界定是加工问题还是装配问题,否则整批物料的处置会被拖延。
伟迈特CNC加工配合客户对关键尺寸、形位公差和表面状态进行复测比对,依据发货检测记录定位偏差来源,并给出返修、重新加工或工艺调整的处理建议。
客户获得可追溯的判断依据,质量异常的处理周期缩短,供应商评估有据可依。
光学仪器金属件的验收争议大多来自检测边界不清。伟迈特CNC加工在项目启动时即与客户对齐检测项目、检测方式和判定标准,让每一批交付都有可核对的依据。
客户关心关键装配面、定位孔和形位公差按什么标准检测、由谁判定。;伟迈特CNC加工在工艺评审阶段列出关键尺寸、形位公差、表面状态和清洁度的检测项目与判定标准,与客户工程书面确认后执行。;检测边界清晰,来料检验与厂家出货检验使用同一判定口径。
首件是判断加工方案是否满足装配要求的第一道关口,也是后续批量比对的基准。;首件完成后对关键装配面、定位孔和形位公差进行检测,尺寸公差按图纸要求执行,形位公差按约0.005–0.01毫米级范围组织验证,与客户确认后锁定工艺。;客户在批量投产前获得可核对的基准数据,减少批量方向性错误。
批量加工中刀具磨损、装夹变化和去应力效果差异都可能引起尺寸漂移。;伟迈特CNC加工按固定频次对关键尺寸进行过程抽检,比对首件数据,发现趋势性变化即调整刀具或参数,保持批次间尺寸一致。;客户在不同批次来料时获得一致的装配表现,减少选配和修配工作量。
来料验收和后续异常处理需要与厂家出货数据对应,否则难以界定责任。;伟迈特CNC加工随货提供关键尺寸检测记录,记录包含检测项目、实测数据和批次信息,便于客户IQC核对与批次追溯。;客户获得可追溯的验收依据,质量异常处理时能快速定位原因。
毛刺、划伤和颗粒残留会直接影响光学装配环境,甚至污染光学表面。;伟迈特CNC加工在出货前对关键表面进行去毛刺、清洁和外观确认,按客户要求的清洁度等级组织交付,并在包装前完成表面状态复核。;金属件到达装配线后可减少额外清洗工序,降低光学表面污染风险。
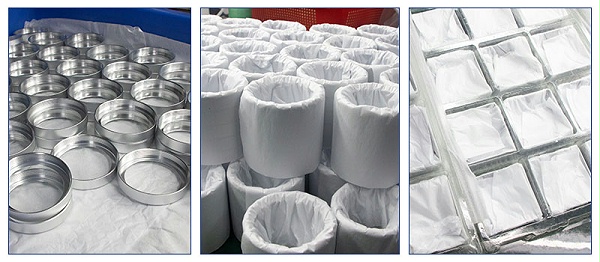
光学金属件经过精加工和表面处理后,防护与清洁状态直接决定装配线能否直接使用。伟迈特CNC加工根据零件结构、表面状态和运输方式安排包装与交付,减少到货后的二次处理。
精加工表面和已处理表面在运输中相互碰撞或摩擦会产生划伤,装配时外观和配合都可能受影响。
伟迈特CNC加工对精加工面采取分隔防护,按零件形状和数量选择合适的内衬与分隔方式,避免运输途中磕碰和表面擦伤。
客户收到零件时表面状态与出货检测一致,减少因运输损伤导致的换件。
切屑残留和颗粒污染会影响光学装配环境,严重时污染镜片或棱镜表面。
伟迈特CNC加工在清洁工序后完成包装,包装过程中避免二次污染,对清洁度要求高的零件按约定等级执行并保持密封状态。
零件到装配线后可减少额外清洗,降低光学表面污染风险。
多品种、多批次混装会导致装配取用错误,也不利于质量追溯。
伟迈特CNC加工在包装上标示产品名称、图号、批次和数量,与出货检测记录对应,便于客户仓储和IQC按批次核对。
客户取用和追溯清晰,减少错装和混批风险。
交付节奏与客户装配计划不匹配会造成库存积压或产线待料。
伟迈特CNC加工按客户确认的数量和交期安排装箱与发运,结合运输方式评估防护强度,并与客户对接收货节点和验收方式。
客户按计划获得可直接上线使用的金属件,降低待料和库存压力。
制造工程师在筛选供应商时,需要判断厂家能否理解光学仪器金属件的装配要求,并获得明确的承接范围说明。
伟迈特CNC加工在接收到图纸后,由工程人员确认关键基准、形位公差、材料、去应力处理和表面处理要求,反馈加工与检测边界,并说明需要客户补充确认的图纸信息。
客户在报价阶段即可获得工艺反馈和承接范围说明,便于判断厂家能否满足项目要求。
工程师需要通过打样确认关键特征能否稳定加工,并验证检测方法是否与装配验收一致。
我们按确认的工艺方案安排打样,对关键装配面和定位孔安排首件检测,附带关键尺寸检测记录,并与客户对齐装配基准和验收标准。
客户在打样阶段即可核对关键尺寸和检测记录,提前发现装配风险,减少批量阶段的质量波动。
批量阶段需要保持与首件一致的工艺和检测标准,否则可能出现小批量合格、批量后尺寸漂移的问题。
批量阶段按打样固化的刀具路径、切削参数和装夹方式执行,按批次抽检关键尺寸并留存记录,尺寸波动按约±0.02毫米以内监控,具体以零件公差和检测能力确认。
客户获得与首件工艺和检测标准一致的批量零件,降低批量装配时的选配和反复调整工作量。
交付后若出现尺寸或表面状态问题,客户需要厂家能按批次追溯并配合分析加工与装配之间的边界问题。
我们按客户验收要求提供关键尺寸检测记录和表面状态确认依据,对质量异常按批次追溯工艺和检测数据,并配合客户分析加工与装配之间的边界问题。
客户在批量使用中有明确依据可追溯,减少因责任边界不清导致的沟通成本和交付延误。
伟迈特CNC加工针对光学仪器金属件的关键装配面和定位孔,将形位公差控制在约0.01–0.02mm范围内,具体公差水平需结合零件结构、材料和图纸要求确认。验收方式在项目启动时与客户对齐,明确检测项目、检测方法和判定标准,随货提供关键尺寸检测记录,客户可据此进行来料检验和装配验证。
伟迈特CNC加工会根据零件结构和材料特性评估去应力工序,在打样阶段验证材料与工艺对尺寸稳定性的影响。材料内应力释放会造成精加工后尺寸缓慢变化,去应力处理不到位时,零件在加工后或使用中可能产生尺寸漂移,导致光学元件位置偏移和批量一致性变差。我们据此确定批量工艺,帮助客户降低因尺寸漂移导致的光路反复调整。
伟迈特CNC加工需要先结合客户提交的图纸、材料、数量和验收要求判断该项目的实际条件;在打样阶段固化装夹方式、刀具和切削参数,批量阶段保持与首件一致的工艺和检测标准,对关键尺寸实施过程抽检,及时发现并纠正漂移趋势。客户可通过比对首件检测记录和批量检测记录确认一致性,也可在来料检验时重点核对关键装配面和定位孔的尺寸与形位公差。
伟迈特CNC加工在项目启动时与客户对齐检测项目、检测方式和判定标准,针对关键装配面和定位孔按约定方法检测,将形位公差控制在约0.01–0.02mm范围内,并随货提供关键尺寸检测记录,便于客户来料检验和装配验证。具体检测方式需结合零件图纸和验收要求确认;便于客户明确项目边界、验收要求和后续安排。
伟迈特CNC加工需要先结合客户提交的图纸、材料、数量和验收要求判断该项目的实际条件;将打样阶段确认的装夹方式、刀具和切削参数固化为批量工艺,批量阶段保持与首件一致的工艺和检测标准,对关键尺寸实施过程抽检,并按客户要求安排去毛刺、清洁和表面防护工序,交付前逐批确认表面状态和清洁度交付状态,减少批次间的尺寸漂移和表面差异。
伟迈特CNC加工邀请负责光学仪器机械结构件工艺开发或供应商技术确认的制造工程师发起项目对接,提交图纸、材料、数量和交期进行项目评估,我们将组织工程评审并反馈承接方案与关键控制边界。