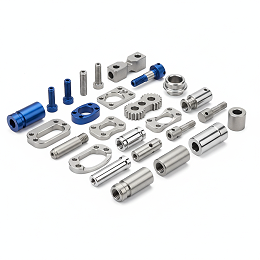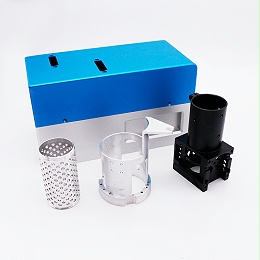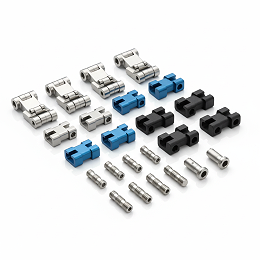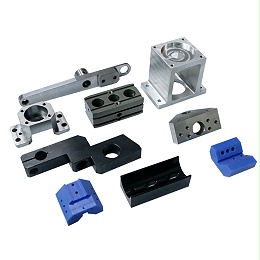
产品类型覆盖
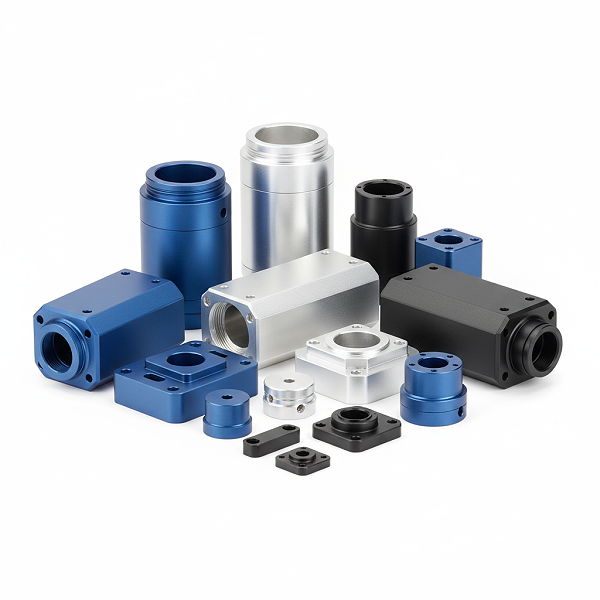
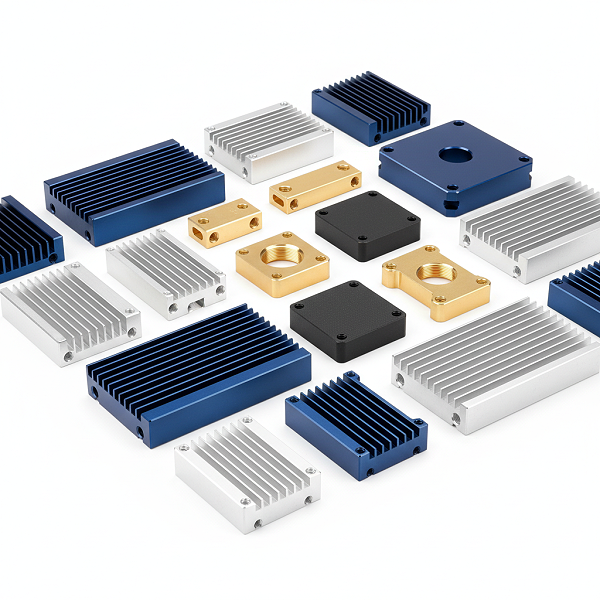
光学仪器零部件包含镜筒、光学外壳、棱镜组件、滤光片支架、反射镜基座、镜片隔圈、光阑片、分光棱镜座、激光谐振腔等结构件,不同零件的定位基准和配合关系差异较大,选型时需要按具体产品确认加工边界。
伟迈特CNC加工按光学仪器零部件产品类型提供CNC加工服务,覆盖光学镜头、镜筒、光学外壳、棱镜组件、滤光片支架、反射镜基座、镜片隔圈、光阑片、分光棱镜座、激光谐振腔等品类。
采购可以据此判断主公司加工范围是否覆盖当前BOM中的具体零件,减少因品类不匹配而反复询价。


光学仪器零部件CNC加工,是指用车削、铣削、钻孔、攻丝等数控加工方式,制造光学镜头、镜筒、光学外壳、棱镜组件、滤光片支架、反射镜基座、镜片隔圈、光阑片、分光棱镜座、激光谐振腔等结构件的加工服务。这类零件在光学仪器中承担结构支撑、定位、调节或连接作用,尺寸一致性、形位公差、表面状态和清洁度会直接影响装配顺畅性与光路稳定性,主要应用于光学镜头/模组、激光设备、检测仪器和光学实验装置等场景。伟迈特CNC加工承接光学仪器零部件CNC加工项目,围绕图纸承接范围、材料与产品适配、加工与检测配合以及批量交付节奏,帮助采购在厂家筛选阶段把“能不能做、怎么检、怎么交付”确认清楚。
光学仪器零部件包含镜筒、光学外壳、棱镜组件、滤光片支架、反射镜基座、镜片隔圈、光阑片、分光棱镜座、激光谐振腔等结构件,不同零件的定位基准和配合关系差异较大,选型时需要按具体产品确认加工边界。
伟迈特CNC加工按光学仪器零部件产品类型提供CNC加工服务,覆盖光学镜头、镜筒、光学外壳、棱镜组件、滤光片支架、反射镜基座、镜片隔圈、光阑片、分光棱镜座、激光谐振腔等品类。
采购可以据此判断主公司加工范围是否覆盖当前BOM中的具体零件,减少因品类不匹配而反复询价。
光学仪器零部件常用铝合金、不锈钢、铜合金、工程塑料等材料,不同材料的切削性、热变形倾向和表面处理适配方式不同,会影响加工工艺选择和最终尺寸稳定性。
针对具体图纸,伟迈特CNC加工在报价和打样阶段确认材料可加工性、装夹方式、切削参数和去应力要求,必要时通过粗精加工分开或增加中间去应力工序控制变形。
采购在比价时能获得与材料匹配的加工边界信息,避免选择报价低但不理解材料特性的供应商。
光学仪器零部件对同轴度、内孔尺寸、端面垂直度和表面粗糙度有明确要求,如果供应商只给精度口号而不说明检测方法,采购和使用部门在验收时容易产生异议。
伟迈特CNC加工针对关键配合尺寸确认检测方法和判定标准,按图纸要求采用三坐标、影像仪或专用检具进行检测,并随批提供检测记录。
采购拿到可用于内部验收的检测依据,降低被装配或质检部门挑战的风险。
打样合格后批量出现尺寸波动或表面瑕疵,是采购在选择供应商时最担心的情况之一,问题往往出在打样与批量的工艺路径或检测标准不一致。
伟迈特CNC加工就光学仪器零部件CNC加工的交期与批量能力进行确认,在批量供货前确认工艺一致性和抽检方案,确保打样与批量使用同一工艺路径和检测方案。
采购获得打样与批量衔接的明确口径,减少样件与批产脱节带来的现场返工成本。
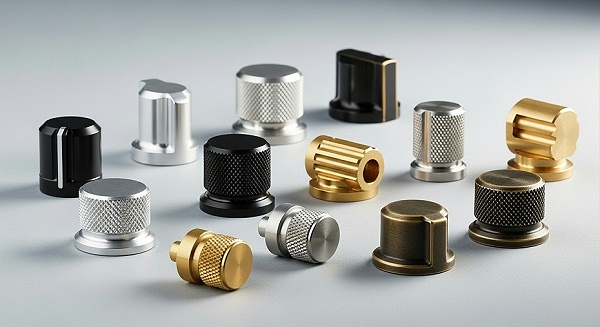
伟迈特CNC加工围绕光学仪器整机与模块的结构件需求,承接镜筒、光学外壳、镜片隔圈、光阑片、棱镜组件、滤光片支架、反射镜基座、分光棱镜座、激光谐振腔等零件的CNC加工。不同产品对应不同的采购重点:定位类零件关注同轴度和基准一致性,支撑类零件关注平面度和刚性,调节类零件关注配合间隙和表面状态。
镜筒、镜片隔圈、光阑片等零件承担镜片定位和光路间隔作用,内孔尺寸、同轴度和端面垂直度超差会直接导致镜片偏心或光路偏移。
针对该类零件,伟迈特CNC加工按图纸确认关键内孔、外圆和端面基准,采用车铣复合或多次装夹工序控制同轴度与垂直度,并在打样阶段确认装夹方案和检测方式。
采购获得与装配精度匹配的加工方案,减少装配时因定位尺寸超差造成的调试反复。
光学外壳、反射镜基座、分光棱镜座等零件承担结构支撑和角度基准作用,平面度、角度公差和安装孔位偏差会影响光学元件的安装姿态。
伟迈特CNC加工对此类零件按图纸确认平面度、角度和孔位公差要求,采用一次装夹加工关键基准面或专用工装定位,必要时增加去应力工序控制加工变形。
采购拿到与整机安装要求匹配的尺寸控制方案,降低装配后角度偏差带来的光路调试成本。
棱镜组件、滤光片支架、调节座等零件常涉及活动配合和锁紧结构,配合间隙、螺纹质量和表面毛刺会影响调节手感和锁紧稳定性。
伟迈特CNC加工针对调节配合部位确认间隙范围和螺纹通止规检验要求,通过去毛刺和清洁度控制确保表面无残留颗粒,避免装配后卡滞或污染光学元件。
采购获得可装配、可调节的零件状态,减少现场修配和二次清洗动作。
激光谐振腔等模块级结构件对尺寸链一致性、安装面平行度和清洁度要求较高,批量供货时的一致性波动会直接影响整机装配节拍。
伟迈特CNC加工按模块图纸确认尺寸链关键环和装配基准,打样阶段确认工艺路径与检测方案,批量阶段按抽检方案确认批次一致性。
采购获得可用于批量装配的结构件供应方案,降低因批次波动导致的现场分选风险。
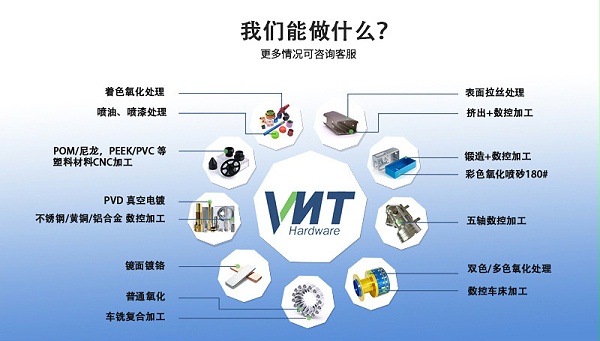
光学仪器零部件CNC加工在采购阶段最常被质疑的三件事是:关键尺寸怎么检、表面和清洁度怎么控、打样与批量能不能保持一致。伟迈特CNC加工把这些问题前置到报价和打样阶段确认,用可执行的工艺动作和检测方案替代模糊承诺。
镜筒内孔、调节座配合孔等关键尺寸如果只给精度口号而不明确检测方法,装配时容易出现定位不准、调节机构卡滞,整机调试反复拖长交付周期。
伟迈特CNC加工在报价和打样阶段即确认关键尺寸、基准和判定标准,采用三坐标或影像仪对关键配合尺寸进行检测,同轴度控制约0.01mm至0.02mm,端面垂直度控制约0.01mm至0.02mm,并随批提供检测记录。
零件到位后可直接进入装配,减少现场修配和调试反复,采购在内部验收时有可追溯的检测依据。
光学零部件表面残留毛刺、切削液或颗粒,装配后在光路中形成散射或污染光学元件,可能导致光学面损伤和报废成本上升。
伟迈特CNC加工针对该类零件确认去毛刺、清洗和清洁度控制的作业方式,关键光学配合面表面粗糙度按图纸控制在约Ra0.8至Ra1.6,去毛刺后经清洁和目视检查,必要时按约定方式抽检颗粒残留。
零件到货后无需二次清洗即可装配,降低因污染导致的报废和返工成本。
打样与批量如果使用不同工艺路径或检测标准,批量供货时容易出现尺寸波动或表面瑕疵,采购无法倒推是加工、材料还是检测环节的问题。
伟迈特CNC加工在批量供货前确认工艺一致性和抽检方案,打样与批量使用同一工艺路径和检测方案,批量阶段按约定频次抽检关键尺寸并保留记录,出现异常时按约定反馈路径处理。
批量一致性有据可查,减少因样件与批产脱节导致的现场分选、返工甚至退货风险。
光学零部件多为薄壁或带表面要求的结构件,包装防护不足会导致运输后表面磕碰、变形或锈蚀,到货即需分选处理,影响装配上线节奏。
伟迈特CNC加工针对该类零件确认分隔、防护和标识方式,按零件结构选用分隔包装或独立防护,外箱标注零件信息和防护要求,按约定运输方式发货。
采购收到可直接上线的零件,减少到货分选和二次处理,降低运输损伤带来的隐性成本。
伟迈特CNC加工在该类光学仪器零部件项目中,为光学整机及模块客户提供镜筒类零件的CNC加工与检测配合。客户为光学整机或模块BOM采购人员,在供应商筛选阶段希望确认关键尺寸检测方式、表面控制能力和包装防护措施。
在该类光学仪器零部件CNC加工项目中,镜筒到货后进入光学装配工位,装入镜筒、支架、调节座或光学模块中。客户最担心的是供应商报价只说能做,却说不清同轴度、内孔尺寸和端面垂直度按什么基准检、按什么标准判定,导致验收时使用部门提出异议。
我们在报价和打样阶段即与客户明确关键尺寸、基准、表面粗糙度和清洁度检测方式,按图纸基准确认同轴度、内孔尺寸与端面垂直度的检测方法和判定口径,并将关键配合尺寸纳入随批检测记录。铝合金镜筒类零件关键内孔尺寸公差可控制在约±0.02mm量级,具体以图纸确认。
客户在内部评审时可提交清晰的检测口径与随批记录,装配定位稳定,减少现场找正和调试反复。
客户反馈去毛刺不到位或残留颗粒,装配后会在光路中形成散射或污染光学元件,导致整机调试反复。此类问题在光学仪器零部件CNC加工中直接影响装配顺畅性和光路稳定性。
我们确认表面处理、去毛刺和清洁度控制的作业方式,将锐边、毛刺和残留切削液作为交付前固定检查项,并落实包装防护措施。表面粗糙度按图纸要求控制在常用范围约Ra0.8至Ra1.6μm量级,具体以零件功能面要求为准。
零件到货可直接进入装配,减少二次清洗和光学面损伤风险,降低因污染导致的报废成本。
客户不接受只保证打样合格,担心批量出现尺寸波动或表面瑕疵后,无法倒推是加工、材料还是检测环节的问题。样件与批产脱节是供应商筛选阶段最常见的风险点。
我们确认打样与批量使用同一工艺路径和检测方案,批量供货前确认工艺一致性和抽检方案。在该客户案例中,我们将关键配合尺寸的批量抽检比例和首件确认动作固定在作业流程中,异常时按约定路径反馈处理。
样件验证结果可直接推导批产表现,异常时可沿固定路径闭环,缩短问题处理时间,降低现场返工风险。
客户担心运输后零件表面磕碰、变形或锈蚀,到货即需分选处理,直接影响装配上线节奏。光学仪器零部件表面状态敏感,包装防护不足会直接转化为验收成本。
我们根据镜筒、支架、调节座等零件的结构特点和表面状态,设置分隔防护和明确防护标识,避免到货后因运输损伤导致装配前分选。
到货即可上线装配,减少分选工位占用和交付周期拖长,采购在交付环节的风险可控。
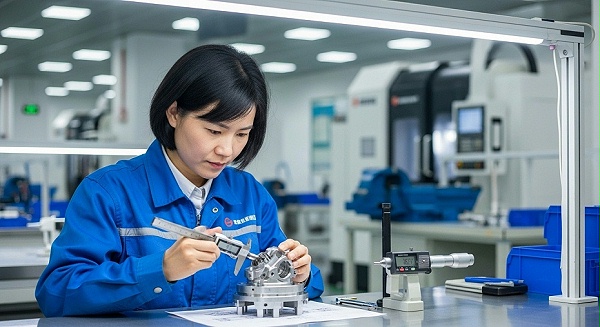
伟迈特CNC加工围绕光学仪器零部件的结构特点组织加工能力,从图纸评审、工艺路径确认、装夹与基准统一,到关键尺寸检测、表面状态控制和打样批量衔接,形成可确认的作业链路。对负责整机或模块BOM的采购人员而言,这些能力对应的是能否承接、能否稳定、能否验收三个直接问题。
镜筒、光学外壳、棱镜组件、滤光片支架、反射镜基座、镜片隔圈等零件结构差异大,装夹与基准选择直接影响精度结果。
提供光学仪器零部件CNC加工服务,按零件图纸与验收要求确认工艺路径、装夹方式和检测重点。
采购可将结构复杂的零件一并纳入询价范围,减少多供应商分散采购的协同成本。
光学零件对同轴度、内孔尺寸、端面垂直度和孔位关系敏感,仅靠通用加工参数难以稳定。
按图纸基准统一装夹与测量基准,将关键配合尺寸纳入首件与过程检验;铝合金件关键内孔尺寸公差可控制在约±0.02mm量级,具体以图纸确认。
批量零件尺寸稳定,装配时不需要现场修配或二次找正。
采购在供应商筛选阶段既要验证样件,也要确认批产能力,两者脱节会造成报价与交期判断偏差。
打样与批量使用同一工艺路径和检测方案,批量前确认工艺一致性与抽检方案。
样件验证结果可直接推导批产表现,降低选型决策的不确定性。
验收环节缺少可核对的检测记录时,使用部门容易对来料提出异议。
关键配合尺寸按确认的检测方法判定并随批提供检测记录,异常按固定路径反馈处理。
采购在内部验收时有据可依,减少因数据缺失引发的来料争议。
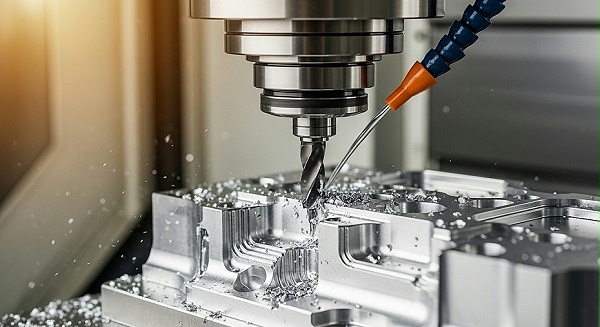
作为需要确认供应商能否稳定承接的采购方,从询价到交付的每个节点,都需要把“能不能做”变成可确认的动作与记录。伟迈特CNC加工按以下步骤与您逐项确认承接边界。
供应商只说“能做”,却说不清关键尺寸怎么检,采购就无法判断其是否理解光学件与普通CNC件的区别。;收到图纸后,伟迈特CNC加工先与您确认关键配合尺寸、基准、表面粗糙度和清洁度的检测方式与判定标准,再进入报价。;询价阶段即可获得可执行的检测口径,便于横向比价并减少后期验收争议。
打样合格后批量出现尺寸波动,往往源于样件与批产使用了不同工艺路径或检测标准。;打样与批量使用同一工艺路径和检测方案,批量供货前确认抽检方案,不接受只保证“打样合格”。;样件与批产口径统一,降低批量波动和无法倒推责任环节的风险。
去毛刺不到位或残留颗粒,会在光路中形成散射或污染光学元件,导致报废成本上升。;报价和打样阶段即明确表面处理、去毛刺和清洁度控制的作业方式,并按批确认表面质量验收口径。;零件到手后能直接进入装配,减少现场去毛刺、二次清洗和分选作业。
包装防护不足,运输后零件表面磕碰、变形或锈蚀,到货即需分选处理。;交付包装有明确防护标识与分隔措施,并约定出现异常时的反馈和处理流程。;降低运输损伤导致的装配前分选,缩短到货至上线装配的等待时间。
伟迈特CNC加工以光学仪器零部件CNC加工为承接方向,围绕光学镜头、镜筒、光学外壳、棱镜组件等产品组织生产与检测协作,从图纸评审、打样确认到批量交付形成项目化承接方式。
普通CNC供应商对光学装配的尺寸一致性、表面质量和清洁度要求理解不足时,采购容易在验收阶段被使用部门挑战。
伟迈特CNC加工承接光学镜头、镜筒、光学外壳、棱镜组件、滤光片支架、反射镜基座、镜片隔圈、光阑片、分光棱镜座、激光谐振腔等零部件的CNC加工。
采购可在同一供应商内完成多品类光学零部件加工对接,减少跨厂协调。
光学零件项目通常涉及多品种、不同批量,若制造组织不清晰,交期与质量责任容易模糊。
按图纸与批量确认设备配置、检测方式与交期口径,形成从打样到批量的项目承接路径。
采购在项目启动阶段即可获得清晰的承接边界与对接窗口。
部分供应商模糊承诺整机光学性能,导致后期责任无法界定。
伟迈特CNC加工对当前CNC加工件的图纸尺寸、表面状态、清洁度和包装防护负责,不承诺整机光路性能、成像质量或客户装配后的系统精度。
责任边界清晰,采购在内部验收和异常处理时更有依据。
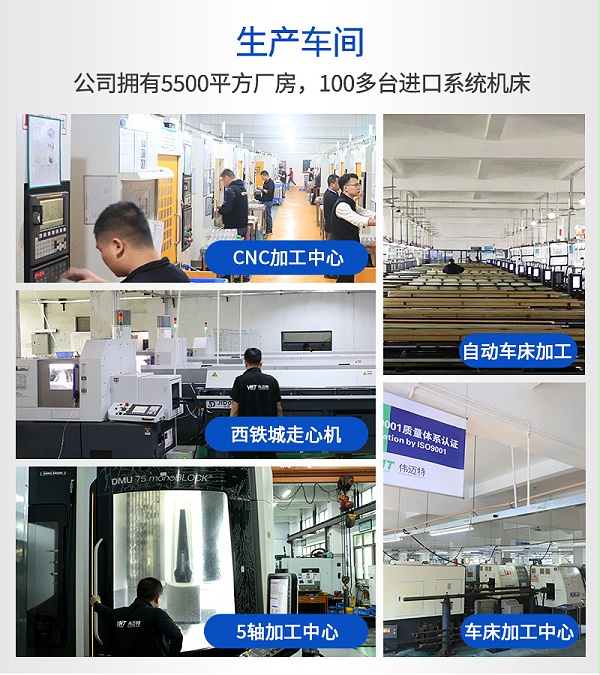
光学仪器零部件结构紧凑、尺寸精度和表面要求较高,设备选型需要与零件结构、材料和批量匹配。伟迈特CNC加工围绕当前产品组织适用设备与工序衔接,具体配置按图纸和验收要求确认。
镜筒、外壳、基座类零件常带有台阶孔、安装面、定位槽等结构,单一设备难以兼顾效率与精度。
采用数控铣削完成平面、台阶孔、定位槽等特征加工,按零件结构确认装夹方案与工序衔接顺序。
结构特征一次装夹尽量完成,减少重复定位带来的基准偏差。
镜筒、隔圈、调节座等回转体零件对同轴度和内孔尺寸敏感,车削工艺路径直接影响装配表现。
针对回转体零件控制同轴度约0.02~0.05mm、内孔公差约IT7~IT8级,按图纸确认检测方式。
回转精度稳定,装配时定位准确,减少调节机构卡滞。
毛刺或残留切削液会影响光学面清洁度,增加装配前二次处理工序。
在工序间安排去毛刺与清洁控制动作,按材料与使用条件确认表面处理方式。
零件到货后可直接进入装配,减少现场二次清洗与分选。
样品与小批量、批量之间的设备与工序安排不同,若排产不当容易造成交期延误或一致性下降。
按图纸与批量确认设备配置与交期口径,打样与批量保持同一工艺路径。
批量交付节奏可控,采购可据此安排整机装配计划。
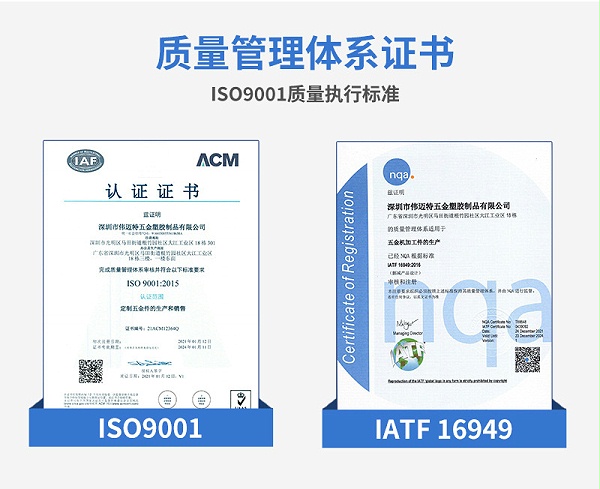
光学仪器零部件在装配中承担结构支撑、定位、调节或连接作用,图纸上的基准选择、关键配合尺寸和形位公差会直接影响后续装配顺畅性。
伟迈特CNC加工在接到镜筒、光学外壳、棱镜座等图纸后,由工程团队先确认基准、关键孔径与同轴度要求,再结合材料与结构确认装夹方案和检测方式。
采购在报价阶段就能拿到清晰的加工与检测边界,减少后续因基准理解不一致导致的尺寸争议和装配返工。
采购最担心的模糊承诺之一是‘打样合格但批量波动’,样件与批产脱节往往源于工艺路径或检测标准不一致。
针对光学仪器零部件CNC加工项目,工程团队会在打样阶段固化装夹方式、刀具路径和检测方案,批量阶段沿用同一工艺路径,并按约0.01mm级保守口径复核关键尺寸稳定性。
客户获得的是可复制的加工方案,而非单件样品,批量到货后装配端不必反复修配或现场分选。
光学装配对表面毛刺、划伤和残留颗粒敏感,表面处理与去毛刺不到位会在光路中形成散射或污染光学元件。
工程团队在工艺确认阶段同步明确去毛刺方式、表面状态要求和清洁度控制动作,并在打样验证时确认表面粗糙度与清洁度符合装配使用要求。
装配端拿到零件后可直接进入装配工位,减少二次去毛刺和清洗环节,降低光学面损伤风险。
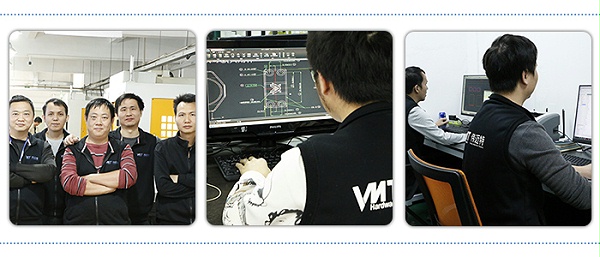
光学仪器零部件的关键配合尺寸和形位公差需要明确的检测方法与判定标准,而不是只给精度口号。;伟迈特CNC加工在项目启动阶段按图纸梳理关键尺寸,确认基准、同轴度、端面垂直度等检测方式,并明确检测记录口径。;采购在比价和验收时有统一判定依据,减少与使用部门之间的验收分歧。
批量加工中若缺少过程抽检,尺寸波动容易在装配端集中暴露。;批量阶段按工艺路径执行首件确认和过程抽检,关键尺寸按约0.01mm级保守口径复核,发现偏差时先隔离再反馈处理。;客户获得的是稳定的批次一致性,降低到货后现场分选和返工成本。
交付时随批提供检测数据,是采购内部验收和追溯的重要依据。;成品按确认的检测方案复核关键尺寸、表面状态和清洁度,随批整理检测记录并随货交付。;使用部门可依据记录快速完成验收,采购在内部汇报时有据可查。
出现异常时,若批次信息不完整,很难倒推是加工、材料还是检测环节的问题。;伟迈特CNC加工按批次保留加工与检测记录,异常反馈时按批次核查工艺路径与检测数据,形成闭环处理。;客户获得可追溯的处理路径,缩短异常响应周期,降低整机交付延误风险。
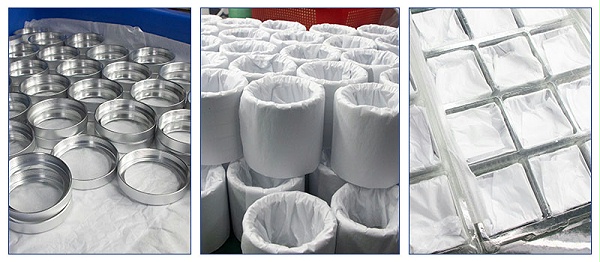
光学仪器零部件多为精密配合面,运输中若缺少分隔和防护,到货后易出现磕碰、划伤或变形。
伟迈特CNC加工根据零件结构、表面状态和运输方式,对镜筒、棱镜座等零件采用独立分隔防护,配合面与光学面重点保护。
客户到货后无需分选处理,零件可直接进入装配工位。
残留切削液、颗粒或锈蚀会污染光学元件,影响光路稳定性和成像质量。
交付前按确认的清洁度控制动作完成去毛刺、清洁处理,并按材料特性采取适配的防锈措施。
降低因污染或颗粒导致光学面损伤的报废成本。
包装标识不清会导致到货后错发、混料或验收困难。
包装外部标注产品信息、批次和防护提示,装箱方式按零件数量、结构和交付要求确认,与项目交付节点衔接。
采购和仓库可快速核对到货内容,减少入库和验收环节的时间损耗。
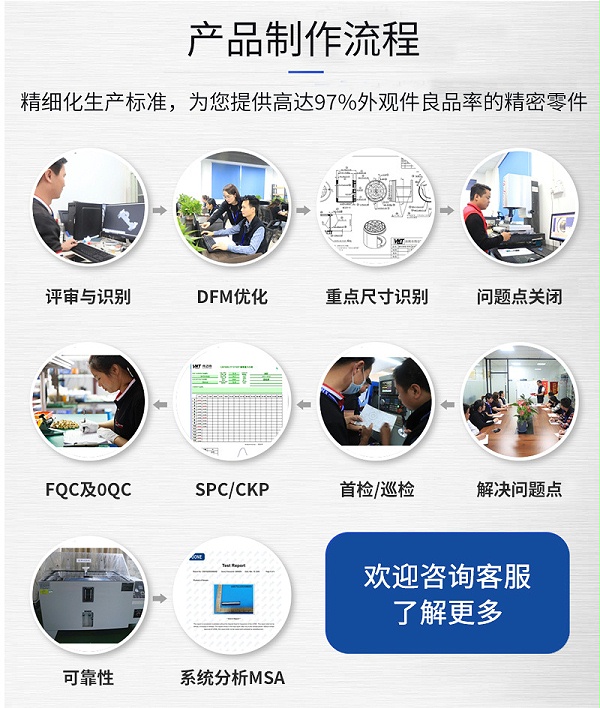
采购在加工厂家筛选阶段需要先判断供应商能否承接当前零件,仅凭一句“能做”无法支撑内部比价和送审。
伟迈特CNC加工在收到图纸后,围绕关键尺寸、基准、材料、表面要求和批量预期进行评审,反馈加工边界与需要确认的验收口径。
采购获得可用于内部比价和询价的加工边界信息,减少因信息模糊造成的反复沟通。
打样阶段若只确认外观和装配,未同步确认关键尺寸检测方式,批量时容易出现判定口径不一致。
打样阶段同步确认关键尺寸的检测方法、判定标准和记录方式,并明确与批量使用同一工艺路径。
样品确认后能直接衔接到批量,避免样件与批产脱节。
光学仪器零部件批量使用中,尺寸波动和表面瑕疵是最常见的装配阻碍,采购需要供应商能说明批量一致性如何保证。
批量阶段按确认的工艺路径执行,配合首件确认和过程抽检,出现异常时按约定流程反馈和处理。
减少现场分选、返工和退货,整机验收更有保障。
到货后若发现防护不足或数量、标识与订单不符,采购需要明确的对接人和处理路径,避免影响装配计划。
交付前确认包装防护方式、随批检测记录和标识信息,出现异常时由对接人员按项目流程处理。
采购在交付和验收环节有明确对接路径,降低到货风险和内部协调成本。
伟迈特CNC加工需要先结合客户提交的图纸、材料、数量和验收要求判断该项目的实际条件;建议您在询价阶段提供零件图纸(含关键尺寸与形位公差)、材料牌号、表面处理与清洁度要求、数量与交期。若图纸暂未标注检测基准,我们会在报价前与您确认关键尺寸的检测方法和判定标准,便于后续打样与批量共用同一口径。
伟迈特CNC加工需要先结合客户提交的图纸、材料、数量和验收要求判断该项目的实际条件;在打样阶段即确认批量使用的工艺路径与检测方案,明确关键尺寸的检测方法与抽检频次,不接受只保证打样合格。样件与批产共用同一基准和工艺路径,批量阶段按确定频次执行过程抽检,异常时按确认的反馈和处理流程响应;便于客户明确项目边界、验收要求和后续安排。
伟迈特CNC加工对关键配合尺寸随批提供检测记录,记录口径在打样阶段与您确认。包装方面按零件结构与表面状态做分隔防护与明确防护标识,出货前对配合面和内孔进行清洁度确认,帮助您降低到货分选与二次清洗成本。
伟迈特CNC加工需要先结合客户提交的图纸、材料、数量和验收要求判断该项目的实际条件;在报价与打样阶段按图纸确认基准、关键配合尺寸与形位公差,加工与检测共用同一基准,关键尺寸方向控制在约正负0.01毫米量级。针对调节与连接类零件,配合面按图纸控制配合间隙,螺纹与去毛刺工序纳入流程,帮助减少装配端的孔位偏差与卡滞。
伟迈特CNC加工需要先结合客户提交的图纸、材料、数量和验收要求判断该项目的实际条件;将去毛刺工序纳入流程,表面处理方式按图纸确认,出货前对配合面与内孔进行清洁度确认,包装前复核表面状态。目标状态是到货后可直接进入装配,减少二次清洗与分选工序;具体表面粗糙度与清洁度判定口径按您的验收要求确认。
伟迈特CNC加工按批次保留加工与检测记录,出现异常时按确认的反馈和处理流程响应,追溯范围覆盖对应批次,便于倒推加工、材料或检测环节。建议在合作初期确认对接人与响应流程,减少因追溯不清造成的停工与反复沟通。
伟迈特CNC加工邀请您提交光学仪器零部件CNC加工项目需求,我们将按图纸与验收要求确认关键尺寸检测口径、打样与批量工艺一致性以及包装交付方式,帮助您完成供应商筛选与项目评估。