支架类零件加工适配
支架在装配中起连接、定位、支撑或固定作用,其表面和孔内洁净状态直接影响装配顺畅性和配合面洁净度。采购首先需要确认的,是厂家有没有承接航空航天支架类CNC加工件的产品经验。
伟迈特CNC加工针对航空航天支架类零件的CNC加工,围绕铣削、钻孔、攻丝、去毛刺、清洗与检测环节组织工艺路径,适配连接支架、定位支架、支撑支架等结构形式,具体适配范围结合图纸、样件和验收要求确认。
采购可以获得明确的承接判断依据,减少因厂家产品经验不匹配而在批量交付后才发现问题的风险。


航空航天支架颗粒控制CNC加工,是指对支架类结构件完成铣削、钻孔、攻丝、去毛刺和清洗后,将表面、孔内、槽缝、盲孔与螺纹部位的残留颗粒控制在装配允许范围内的一类精密加工。支架在航空航天装配中承担连接、定位、支撑和固定作用,其配合面与孔位洁净度直接影响装配顺畅性、贴合精度和运动间隙。若颗粒在装配过程中脱落,可能进入相邻系统,造成配合面划伤、运动卡滞或装配返工。因此该类加工特别适合装配前有清洁确认要求、配合面精度要求高、孔系与槽缝结构复杂的航空航天支架项目。
支架在装配中起连接、定位、支撑或固定作用,其表面和孔内洁净状态直接影响装配顺畅性和配合面洁净度。采购首先需要确认的,是厂家有没有承接航空航天支架类CNC加工件的产品经验。
伟迈特CNC加工针对航空航天支架类零件的CNC加工,围绕铣削、钻孔、攻丝、去毛刺、清洗与检测环节组织工艺路径,适配连接支架、定位支架、支撑支架等结构形式,具体适配范围结合图纸、样件和验收要求确认。
采购可以获得明确的承接判断依据,减少因厂家产品经验不匹配而在批量交付后才发现问题的风险。
采购最怕厂家只说清洗,不说颗粒检测方法和判定标准,到货后无法向使用部门交代。责任边界不清,会导致加工方与装配方在颗粒来源上产生争议。
伟迈特CNC加工在询价阶段说明去毛刺与清洗工艺能否覆盖盲孔、螺纹和槽缝,在订单中明确颗粒检测取样位置、方法与判定标准,并界定本厂只对CNC加工后的去毛刺、清洗、颗粒检测和包装交付状态负责,不承诺整个装配系统或整机的洁净度结果。
采购能够把颗粒控制要求写进询价和订单条款,交付验收时有据可依,减少责任界面争议。
采购担心打样阶段颗粒控制好,批量后因去毛刺、清洗、包装环节波动导致污染超标。工艺波动会直接造成装配端清洁返工或交付延迟。
伟迈特CNC加工在打样通过后固化去毛刺方式、清洗方式、重点清理部位和颗粒检测取样位置,批量阶段保持与打样一致的工艺参数与记录方式,异常时按约定的处理路径反馈。
采购可以获得打样到批量阶段颗粒控制能力一致的交付结果,避免批量交付后装配端才发现污染问题。
航空航天支架颗粒控制CNC加工的产品范围,需要同时回答能做哪些支架、用什么材料、走哪些工艺以及适合什么项目。采购在厂家筛选阶段,最需要看到的是产品类别、材料或工艺、采购重点与适用项目之间的对应关系,而不是笼统的设备能力描述。
连接支架、定位支架通常带有配合面、定位孔和螺栓孔,装配时要求贴合到位、孔位对齐,颗粒残留会造成贴合不良或划伤。
伟迈特CNC加工针对连接与定位类支架,重点控制配合面平面度、孔位精度和孔口毛刺,去毛刺覆盖孔、槽、盲孔与螺纹,清洗后按约定位置取样检测颗粒。
采购可获得配合面与孔位状态稳定的支架加工件,降低装配对接时的返工风险。
支撑支架、固定支架往往结构更复杂,存在深槽、盲孔或交叉孔,切屑和毛刺碎屑容易在这些部位残留并在装配时掉落。
伟迈特CNC加工对支撑与固定类支架,按结构特征安排去毛刺顺序,重点清理盲孔、槽缝与螺纹,清洗后确认无可见残留颗粒,并按约定方式防护包装。
采购可获得复杂结构部位颗粒状态受控的加工件,减少装配过程中的颗粒掉落与卡滞风险。
不同材料在切削、去毛刺和清洗后的颗粒残留特征不同,采购需要确认厂家能否按材料选择匹配的工艺路径。
伟迈特CNC加工根据支架所用材料与结构特征,匹配切削参数、去毛刺方式与清洗方式,表面状态按图纸或验收要求确认,重点部位在清洗后复检。
采购可获得与材料特性匹配的加工方案,降低因工艺不匹配导致的颗粒污染与返工风险。
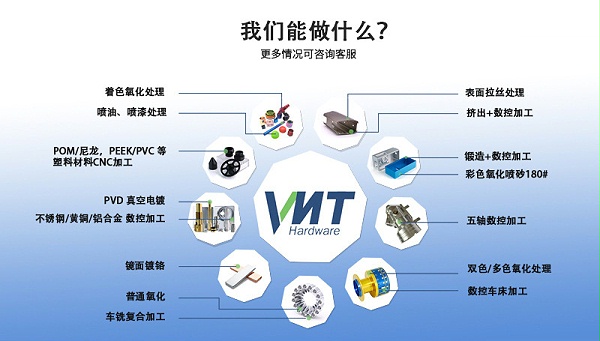
航空航天支架颗粒控制CNC加工的难点,集中在孔内与槽缝残留、批量阶段工艺波动以及颗粒控制责任边界三个方面。伟迈特CNC加工按问题影响、工艺动作、参数控制与客户结果逐项应对,把采购最担心的颗粒风险落在可确认的工艺节点上。
孔内、盲孔、螺纹和槽缝残留切屑或毛刺碎屑,装配时会掉落,可能进入相邻系统,造成配合面损伤或运动卡滞。
伟迈特CNC加工按结构特征确定去毛刺方式与清洗方式,重点清理孔、槽、盲孔和螺纹;清洗后按约定取样位置检测颗粒,确认无可见残留颗粒,检测方法与判定标准在订单中明确。
采购可获得关键部位颗粒状态受控的支架,装配前不必再承担额外的清洁返工。
打样阶段颗粒控制达标,批量后因去毛刺、清洗、包装环节波动导致污染超标,往往在装配端才被发现,直接影响交付进度。
伟迈特CNC加工在打样通过后固化去毛刺方式、清洗方式、重点清理部位与颗粒检测取样位置,批量阶段按同一工艺参数与记录方式执行,异常时按约定处理路径反馈。
采购可获得打样到批量颗粒控制能力一致的交付结果,降低批量交付后的质量风险。
包装材料掉屑或内包装不洁净,会使支架在运输和开箱后出现二次污染,导致颗粒来源难以区分。
伟迈特CNC加工按支架结构、表面状态与交付要求确定防护方式与内包装材料,成品经清洗检测后装入内包装,装箱标识与交付状态按订单约定执行。
采购可获得开箱后保持交付洁净状态的支架,减少因包装引入的颗粒纠纷与二次清洁。
伟迈特CNC加工在该匿名客户项目中遇到的问题是,航空航天支架在装配前若盲孔、螺纹和槽缝残留切屑或毛刺碎屑,装配时可能掉落并污染相邻配合面,采购担心到货后无法向使用部门交代。
我们针对孔、槽、盲孔和螺纹部位采用手工与机械结合的去毛刺方式,配合超声清洗与压力冲洗,重点清理部位覆盖率按图纸标注孔位逐一确认,并对孔内和槽缝进行擦拭或冲洗检查。
装配端未出现因支架孔内颗粒导致的配合面划伤或装配卡滞,采购可依据清洗与检测记录向使用部门交付说明。
伟迈特CNC加工在该匿名客户项目中了解到,客户担心打样阶段颗粒控制良好,批量后因去毛刺、清洗和包装环节波动导致污染超标,影响整批装配进度。
我们将打样阶段确认的去毛刺方式、清洗流程和重点清理部位固化为作业指导,批量阶段按同一要求执行,并对每批次保留清洗与检测记录。
批量交付的支架颗粒控制状态与打样阶段保持一致,降低装配端批量返工与清洁返工风险。
伟迈特CNC加工在该匿名客户项目中确认,客户担心厂家把颗粒控制责任扩大成整机洁净度保证,出问题后加工方与装配方责任界面不清。
我们在订单中与客户明确颗粒检测取样位置、方法、判定标准和记录方式,同时约定包装方式、内包装洁净要求与交付状态,界定运输与开箱环节的防污染措施。
到货后若出现颗粒问题,可依据取样记录与包装状态区分加工残留与运输引入,减少责任争议。
伟迈特CNC加工在该匿名客户项目中,围绕航空航天支架颗粒控制CNC加工的盲孔、螺纹、槽缝去毛刺、颗粒检测取样与包装交付三个环节,形成了与案例卡片一致的客户问题、处理方案与结果数据,便于采购在厂家筛选阶段进行同口径对照。
| 控制项目 | 客户问题或目标 | 我们的处理方案 | 处理结果 |
|---|---|---|---|
| 盲孔、螺纹与槽缝去毛刺 | 怕厂家只说清洗,不说颗粒检测方法和判定标准,到货后无法向使用部门交代。 | 针对孔、槽、盲孔和螺纹部位采用手工与机械结合去毛刺,配合超声清洗与压力冲洗,重点清理部位逐一确认。 | 装配端未出现因支架孔内颗粒导致的配合面划伤或装配卡滞。 |
| 颗粒检测取样与判定 | 客户希望在订单中明确颗粒检测取样位置、方法和判定依据,避免验收时无据可依。 | 按图纸标注孔位与配合面确定取样位置,采用擦拭法与冲洗液收集法,按约定判定标准执行并保留记录。 | 采购可依据可核验的检测记录完成到货验收并向使用部门说明。 |
| 包装方式与交付状态 | 客户担心包装材料掉屑或内包装不洁净,导致运输和开箱环节引入二次污染。 | 按产品结构选择不掉屑内包装材料,对配合面与孔位做分隔防护,外箱标识交付状态与开箱注意事项。 | 到货开箱后支架保持交付洁净状态,减少因包装引入颗粒导致的装配争议。 |
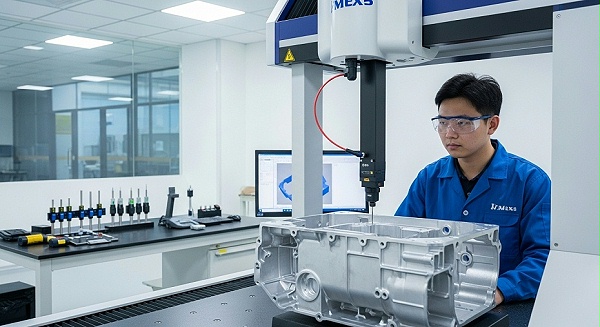
航空航天支架常带有孔、槽、盲孔和螺纹等特征,若加工路径与装夹方案不合理,易产生毛刺碎屑残留,采购难以判断厂家能否稳定承接。
伟迈特CNC加工在图纸评审阶段确认支架结构特征与装夹方式,针对孔、槽、盲孔和螺纹部位规划去毛刺与清洗工艺路径,加工与清理工序衔接清晰。
客户在询价阶段即可获得按支架具体部位说明的工艺路径,降低选型判断难度。
怕厂家只说清洗,不说去毛刺和重点清理部位,到货后装配端发现问题无法追溯。
伟迈特CNC加工对配合面、孔、槽、盲孔和螺纹分别采用手工与机械结合去毛刺,配合超声清洗与压力冲洗,按图纸标注孔位逐一确认清理覆盖。
支架表面与孔内颗粒污染控制在装配可接受水平,减少装配前二次清洁。
采购担心厂家无法说明颗粒检测取样位置、检测方法和判定依据,到货后无法向使用部门交代。
伟迈特CNC加工按图纸标注确定取样位置,采用擦拭法与冲洗液收集法进行颗粒检测,按约定判定标准执行并保留批次记录,供客户验收核验。
采购获得可核验的颗粒检测记录,到货验收有据可依。
怕打样阶段颗粒控制好,批量后因去毛刺、清洗、包装环节波动导致污染超标。
伟迈特CNC加工将打样确认的去毛刺方式、清洗流程和包装方式固化为作业指导,批量阶段按同一参数执行并逐批保留检测记录。
批量交付保持与打样一致的颗粒控制状态,降低装配端批量返工风险。
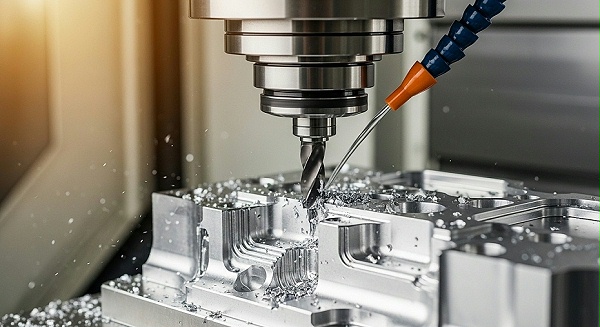
客户提供支架图纸、材料、数量和交期要求,伟迈特CNC加工据此启动项目评估。;重点确认支架孔系、盲孔、螺纹、槽缝和配合面结构,判断去毛刺和清洗工艺可达性。;客户在询价阶段即可判断厂家能否承接自己的产品结构。
工程团队逐项确认加工路径、去毛刺方式、清洗流程和颗粒检测取样位置,形成书面工艺说明。;明确颗粒控制验收边界、包装方式和交付状态,报价中包含可核验的工艺与检测约定。;客户拿到可用于订单条款的工艺说明,采购决策有据可依。
按确认后的工艺路线进行打样,检测取样覆盖关键孔位和螺纹部位,判定依据与客户对齐。;打样阶段确认的工艺参数、检测取样位置和记录方式固化为批量执行口径。;打样与批量阶段颗粒控制能力保持一致,避免批量交付后才发现污染问题。
批量阶段保持同口径执行,包装方式和交付状态按订单约定落实,异常时按约定路径处理。;颗粒检测记录随产品交付,客户验收时可核对取样位置和判定依据。;装配端风险前移解决,交付质量可追溯,减少返工和争议。
伟迈特CNC加工专注于CNC加工服务,面向航空航天结构件采购方提供支架类零件的加工承接与项目协同。
公司名称:伟迈特CNC加工。
客户在筛选阶段即可确认对接主体和加工服务范围,减少多方转包带来的质量风险。
针对航空航天支架颗粒控制要求,制造组织围绕去毛刺、清洗、检测与包装交付形成前后衔接的工序安排。
在项目承接过程中,按支架结构特征确认清理和检测路径,关键工序之间形成前后衔接。
客户不必在多个供应商之间协调清理与检测环节,交付责任界面更清晰。
客户提交图纸、材料、数量和交期后,伟迈特CNC加工从图纸评审阶段开始确认加工与颗粒控制可行性。
按图纸逐项确认孔、槽、盲孔、螺纹和配合面的清理与检测路径,明确工艺说明和验收边界。
客户在询价阶段即可判断厂家能否承接自己的产品,避免后期因工艺能力不符导致项目停滞。
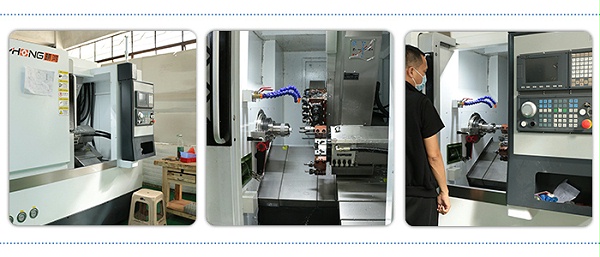
伟迈特CNC加工围绕航空航天支架的轮廓、孔系、槽缝和配合面加工需求配置适用制造资源,并将去毛刺、清洗和颗粒检测环节纳入工序衔接,帮助采购方判断设备能力与当前产品的匹配程度。
航空航天支架通常为板类、框类或带孔系结构,需要加工中心完成轮廓、孔系、槽缝和配合面的铣削与钻孔。
伟迈特CNC加工使用加工中心完成支架轮廓、孔系和配合面的多面加工,并配合去毛刺与清洗工序形成完整加工链。
支架一次装夹可完成多特征加工,减少重复定位带来的精度损失和毛刺残留风险。
孔内、盲孔、螺纹和槽缝的毛刺与切屑需要专门清理资源,普通清洗难以覆盖复杂结构内部。
伟迈特CNC加工配置针对性去毛刺与清洗工序资源,重点覆盖盲孔、螺纹、槽缝等易残留部位,清洗后衔接颗粒检测环节。
复杂结构支架的清理可达性得到保障,装配端无需自行二次清理。
颗粒控制效果需要检测手段配合,仅靠目视难以判断孔内和槽缝的残留情况。
伟迈特CNC加工将颗粒检测取样位置覆盖关键孔位、槽缝和螺纹部位,检测方法和判定依据在订单中提前约定。
交付时提供可核验的检测记录,采购可据此向使用部门交代洁净状态。
加工和检测完成后,包装环节如果控制不当,会在运输和开箱阶段引入二次污染。
伟迈特CNC加工在订单中明确包装方式、内包装材料和交付状态,并同步说明运输过程中的防污染措施。
开箱后支架保持交付洁净状态,颗粒来源可区分,减少争议。
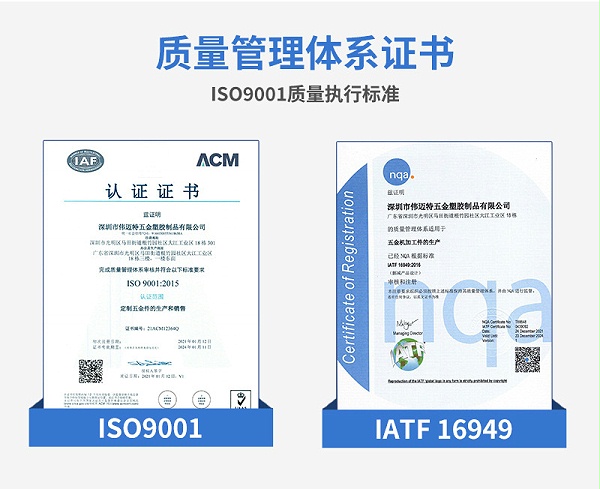
航空航天支架颗粒控制CNC加工的工程协同,重点在图纸评审、工艺确认、打样验证和量产衔接阶段把使用端要求转化为可执行约定。伟迈特CNC加工由工程团队按产品特征与客户对接,使颗粒控制要求在报价与订单阶段即有明确落点。
图纸中盲孔、螺纹、槽缝和配合面的分布决定清理难度,评审阶段需要识别重点清理部位。
工程团队按图纸特征梳理需重点清理的部位,作为工艺安排与检测取样位置确定依据。
客户在报价阶段即可了解工艺关注点与承接边界。
将去毛刺方式、清洗方式、检测取样位置和判定依据在订单阶段写明,减少到货后责任界面争议。
工程团队与客户共同确认工艺路径和验收口径,形成可引用的订单约定。
采购与质量部门有统一依据,验收环节更顺畅。
打样阶段验证清理效果并固化工艺参数,批量阶段沿用同一路径,保持交付一致性。
打样阶段记录去毛刺、清洗与确认方式,批量阶段按同一工艺执行。
打样到批量的颗粒控制能力保持一致,减少装配端突发问题。
客户反馈或图纸变更时,需要确认工艺与检测方式是否同步更新,避免新旧要求混用。
工程团队按变更内容复核工艺与检测约定,确保执行版本与客户要求一致。
变更过程中的颗粒控制要求不遗漏,协同更有据可循。
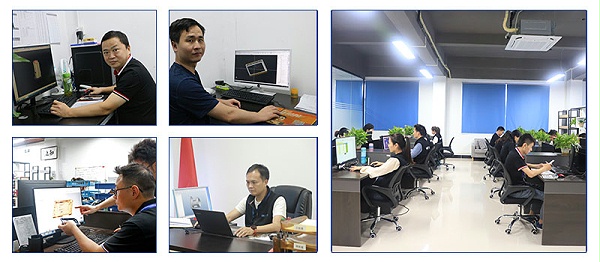
航空航天支架颗粒控制CNC加工的验收,需要明确检测策划、检验方式、记录形式和批次追溯路径。伟迈特CNC加工围绕支架重点部位安排检测与记录,使客户在收货阶段能够按约定依据核验颗粒控制状态。
订单阶段明确取样位置覆盖孔、槽、盲孔和螺纹等重点部位,并约定检测方法与判定依据。;验收口径统一,采购向使用部门交代时有据可依。
加工与清理过程按约定路径执行并保留记录,便于后续追溯对应批次与工艺环节。;出现问题时可区分加工、清洗、包装等环节,明确处理方向。
零件在包装前按约定取样位置确认状态,结合包装防护要求形成交付状态。;交付状态与确认状态接近,降低开箱异常概率。
按批次保留加工、清洗、检测和包装信息,供客户在验收与异常反馈阶段核对。;验收与追溯有据可查,责任界面更清晰。
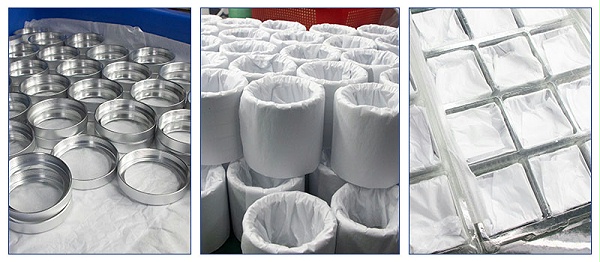
航空航天支架完成颗粒控制处理后,包装与交付状态直接决定开箱时能否保持可控洁净。伟迈特CNC加工按支架结构、表面状态和运输方式安排防护、分隔与标识,明确内包装洁净要求与交付状态,减少运输和开箱引入的二次污染。
带槽缝、薄壁或突出结构的支架在运输中易相互碰撞或刮擦,需要按轮廓进行分隔与防护。
按零件结构选择分隔与防护方式,避免运输过程中零件相互碰撞造成表面损伤或碎屑产生。
开箱后支架表面与配合面状态更接近加工确认状态。
内包装材料掉屑会成为交付后颗粒来源之一,需要明确内包装洁净要求避免二次污染。
按约定选择不易掉屑的内包装方式,并在包装前确认零件处于清理后状态。
开箱颗粒风险降低,装配端减少二次清洁时间。
标识不清会导致装配端取用错误或数量核对困难,影响上线效率。
按客户要求标识零件信息与数量,装箱信息与交付清单对应。
装配端取用与核对更顺畅,减少等待与错装风险。
运输过程中的振动、温湿度和装卸方式可能影响包装密封与洁净状态,需要提前约定防护措施。
按运输方式约定外包装防护与装卸注意要求,交付状态在订单阶段明确。
交付环节责任界面清晰,异常反馈有据可查。
采购在筛选厂家时,需要拿到可核验的颗粒控制工艺说明和检测方式,用于询价和订单条款。
伟迈特CNC加工在询价阶段说明去毛刺和清洗工艺能否覆盖盲孔、螺纹和槽缝,并说明颗粒检测取样位置、方法和判定依据。
采购可将工艺要求写入询价和订单条款,作为筛选厂家的硬性依据。
采购需要确认厂家能否按支架具体部位说明颗粒控制工艺路径和检测方法。
伟迈特CNC加工在打样阶段记录去毛刺、清洗和检测参数,与采购确认是否符合验收要求。
采购在批量前完成颗粒控制能力验证,降低批量交付风险。
采购担心打样阶段颗粒控制好,批量后因去毛刺、清洗和包装环节波动导致污染超标。
伟迈特CNC加工在批量阶段保持与打样相同的工艺路径和记录方式,异常时说明处理路径。
采购可确认打样到批量阶段颗粒控制能力一致,避免装配端才发现问题。
采购需要厂家把异常处理路径说清楚,避免出问题后责任界面不清。
伟迈特CNC加工与采购约定颗粒控制验收边界,明确本厂只对CNC加工后去毛刺、清洗、颗粒检测和包装交付状态负责。
减少责任争议,保护采购方的项目管理边界。
伟迈特CNC加工需要先结合客户提交的图纸、材料、数量和验收要求判断该项目的实际条件;建议从三个方面判断:一是厂家能否按支架具体部位说明去毛刺和清洗工艺路径,重点确认孔、槽、盲孔、螺纹和配合面的清理覆盖范围;二是厂家是否愿意在询价和订单中明确颗粒控制验收边界、包装方式和交付状态;三是厂家能否把打样与批量的工艺参数、检测记录和异常处理路径说清楚。三项均可书面确认的厂家,承接稳定性更有保障。
伟迈特CNC加工在订单阶段与客户约定取样位置,通常覆盖孔、槽、盲孔和螺纹等重点部位,并明确检测方法与判定依据。验收标准以订单书面约定为准,行业常用做法是将关键孔内残留颗粒控制在目视无可见切屑、颗粒尺寸约不大于0.5毫米的水平,具体数值需结合图纸要求、装配公差和使用场景共同确定;便于客户明确项目边界、验收要求和后续安排。
伟迈特CNC加工需要先结合客户提交的图纸、材料、数量和验收要求判断该项目的实际条件;建议询价时至少确认以下问题:去毛刺方式能否覆盖盲孔、螺纹和槽缝;清洗采用何种方式、重点清理哪些部位;颗粒检测取样位置、检测方法和判定依据是什么;打样到批量阶段哪些工艺参数和记录保持一致;包装方式、内包装洁净要求和交付状态如何约定;异常反馈时如何区分加工残留与包装引入颗粒。将上述问题写入询价单或订单条款,可减少后续争议。
伟迈特CNC加工需要先结合客户提交的图纸、材料、数量和验收要求判断该项目的实际条件;在打样阶段固化去毛刺方式、清洗流程和取样位置,批量阶段沿用同一工艺路径并保留批次记录,使打样与批量阶段的颗粒控制状态保持一致。若客户有特殊验收要求,可在打样阶段一并确认并纳入批量执行依据。
伟迈特CNC加工邀请您提交航空航天支架图纸、材料、数量和交期,我们将启动项目评估并反馈颗粒控制工艺方案与检测约定。