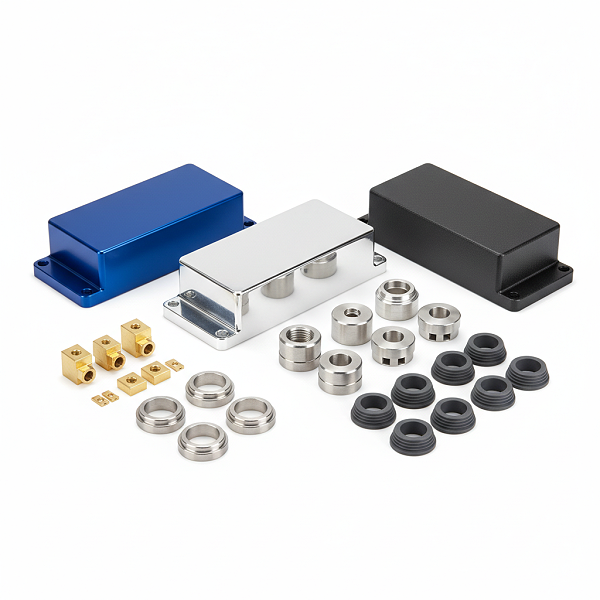

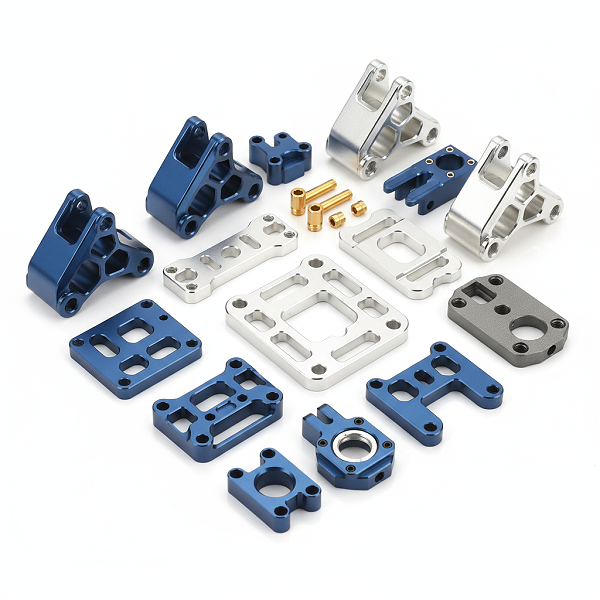

产品适配与来样接收
红外热成像金属件尺寸跨度大、结构紧凑,从微型支架到较长的镜筒都有,来样图纸与实物之间的对应关系必须先行核对,否则后续加工基准容易偏离整机装配基准。
我们在收到来样后先核对实物与图纸的关键装配尺寸、外形轮廓和基准标注,明确来样以客户实物为准还是以客户图纸为准,并按此确认加工基准。
客户可以避免因来样与图纸理解不一致导致的返工,缩短从询价到进入加工的技术确认时间。


红外热成像金属件来样CNC加工,是指由伟迈特CNC加工按照客户提供的图纸或实物样件,为红外热成像整机中的镜筒、光学外壳、探测器安装支架、内部支撑结构等金属零件完成车铣复合、多面加工和表面处理前处理的定制加工服务。这类金属件在整机中承担镜头与探测器的定位安装、外壳防护和结构支撑作用,其安装孔位、平面度、外形轮廓和材料状态直接影响整机装配能否贴合顺畅、紧固到位。适用场景覆盖红外热成像整机或模组的装配线、整机调试与验收工位,以及光学窗口、镜筒、外壳、电路板支架等结构件的来样加工需求。
红外热成像金属件尺寸跨度大、结构紧凑,从微型支架到较长的镜筒都有,来样图纸与实物之间的对应关系必须先行核对,否则后续加工基准容易偏离整机装配基准。
我们在收到来样后先核对实物与图纸的关键装配尺寸、外形轮廓和基准标注,明确来样以客户实物为准还是以客户图纸为准,并按此确认加工基准。
客户可以避免因来样与图纸理解不一致导致的返工,缩短从询价到进入加工的技术确认时间。
红外热成像镜头、探测器和外壳之间通常由多组螺钉与定位面连接,安装孔位偏差或平面度不足会造成螺钉难以旋入、部件贴合不良或装配后歪斜。
针对该类客户项目,我们将来样中与装配相关的孔位、定位面和形位公差逐项列入工艺评审,安装孔按约±0.02至±0.05毫米的控制范围组织检测,平面度结合零件大小按约0.01–0.05毫米的常用范围确认。
金属件到装配线后能按基准顺利装入,减少现场修配和强行装配的情况。
红外热成像外壳和镜筒常需阳极氧化、发黑或喷砂处理,处理前后尺寸会发生变化,若未提前约定,可能造成相邻零件过盈、间隙过大或外观色差。
我们要求表面处理前先确认工艺对尺寸和外观的影响范围,对有配合要求的部位预留处理前的尺寸余量,并约定处理后的外观验收标准。
客户可以提前知道装到整机上的零件是否满足配合和外观要求,降低外观或尺寸问题导致的整机验收风险。

伟迈特CNC加工围绕红外热成像整机的结构需求承接来样CNC加工,产品范围覆盖镜筒、光学窗口安装框、探测器支架、内部隔圈、外壳与端盖等金属件,材料以铝合金、不锈钢和铜合金为主,也可按客户指定材料组织加工。项目类型覆盖单件打样、小批量试产和批量交付三类,采购重点分别落在尺寸验证、装配基准确认和批量一致性上。
镜筒和外壳类零件长度与壁厚变化大,且与镜头、探测器之间存在同轴和贴合要求,客户最关心的是装进去后能否保证光学件位置稳定。
我们按来样要求组织车削和铣削复合加工,对同轴度、端面垂直度和安装面平面度按图纸或来样基准逐项确认,具体公差范围结合零件结构在工艺评审中约定。
客户可以得到与整机装配基准一致的外壳类零件,减少装配时反复调整位置的情况。
探测器支架、电路板支撑和隔圈类零件结构相对紧凑,孔位多、壁厚薄,加工中容易因装夹受力发生变形,客户担心的是孔位错位和平面度超差。
我们针对该类项目在工艺中安排合理的装夹与去应力步骤,孔位偏差按约±0.02至±0.05毫米的常用范围组织检测,平面度结合零件大小按约0.01–0.05毫米确认。
客户拿到零件后可直接按孔位和基准面装入,降低装配线返修工时。
铝合金件轻但易划伤、不锈钢件耐磨但加工硬化倾向明显,不同材料对刀具路径、转速和表面处理配套要求不同,选材直接影响加工成本和周期。
我们按客户指定材料组织加工,铝合金件重点控制表面划伤和毛刺,不锈钢件重点关注加工硬化和尺寸稳定,表面处理前的尺寸余量按材料和处理工艺约定。
客户可以在满足整机强度与重量要求的前提下,获得与材料特性匹配的加工方案。
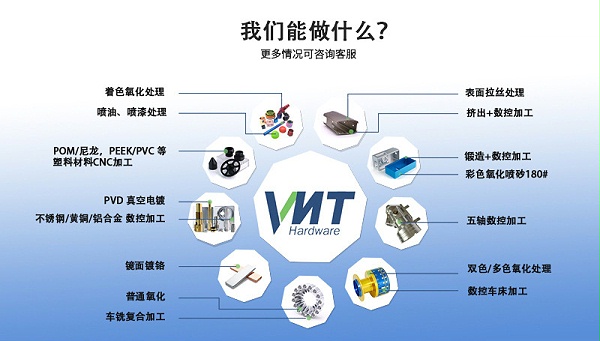
红外热成像金属件的加工问题往往在整机装配时才暴露出来,以下三项是负责结构设计与来样技术确认的工程人员与伟迈特CNC加工沟通时最需要提前对齐的环节。
来样图纸与实物样件之间若未明确以哪个为基准,加工后容易在整机装配时发现安装孔与探测器、镜头基准错位,螺钉无法正常旋入,装配返修直接占用整机交付节点。
我们在报价和打样前对来样图纸中的关键装配尺寸和公差逐项核对,明确以客户实物为准还是以图纸为准,安装孔位按约±0.02至±0.05毫米的常用范围组织首件检测,并在打样阶段提供尺寸检测数据。
客户可在打样阶段就发现基准理解偏差,避免批量件到装配线后成批返修。
金属件平面度不足时,镜头或探测器组件贴合不良,装配后定位不稳,影响整机调试与验收,且问题往往在紧固后才显现。
我们针对该类客户项目,将贴合面平面度结合零件大小控制在约0.01–0.05毫米的常用范围,并在工艺安排上对薄壁件减少装夹变形,首件确认后再进入批量。
客户在装配调试工位可以减少因贴合不良造成的调整时间。
阳极氧化、发黑或喷砂处理后局部尺寸变化,可能造成与相邻零件过盈或间隙过大;小批量打样与批量交付若采用不同加工和检测标准,换件后需要重新调整装配基准。
我们要求表面处理前确认工艺对尺寸和外观的影响,对有配合要求的部位预留处理前余量;批量交付时保持与打样件一致的加工和检测标准,并提供必要的检测记录。
客户换件后不需要重新调整装配基准,批量装配线运行更稳定。
伟迈特CNC加工承接某类红外热成像整机项目时,客户担心来样图纸或实物加工后出现孔位偏移、平面度超差,导致镜筒或探测器组件装不进去。
我们在来样接收后对图纸中的关键装配尺寸、形位公差和装配基准逐项确认,明确检测方式后再进入工艺排布,对关键孔位和基准面按约0.02mm级精度方向组织加工与检测。
客户在加工前即获得尺寸控制与检测方式的书面确认,装配阶段孔位与平面度问题显著减少,整机装配一次成功率提升。
该客户担心阳极氧化、发黑、喷砂等表面处理后尺寸变化或外观色差,影响热成像外壳的装配和验收。
伟迈特CNC加工在表面处理前确认工艺对尺寸和外观的影响范围,明确处理后的检验依据,并对处理前后尺寸变化做对比确认。
客户在外壳装配和外观验收环节有明确判定依据,减少因表面处理后尺寸或色差问题造成的退换。
该客户担心小批量打样与批量交付的尺寸一致性不稳定,缺少可追溯的检测记录和交付边界说明。
伟迈特CNC加工在批量交付时保持与打样件一致的加工和检测标准,提供必要的检测记录,并在交样时明确批次与检测对应关系。
客户在批量换件时无需重新调整装配基准,装配线保持稳定,交付节点可控。
| 控制项目 | 客户问题或目标 | 我们的处理方案 | 处理结果 |
|---|---|---|---|
| 关键尺寸与装配基准控制 | 担心来样图纸或实物加工后出现孔位偏移、平面度超差,导致整机装配时装不进去。 | 伟迈特CNC加工在来样阶段逐项确认关键装配尺寸、形位公差与装配基准,明确检测方式,关键孔位与基准面按约0.02mm级精度方向控制。 | 装配阶段孔位与平面度问题减少,整机装配一次成功率提升。 |
| 表面处理尺寸与外观控制 | 担心阳极氧化、发黑、喷砂后尺寸变化或外观色差,影响外壳装配与验收。 | 伟迈特CNC加工在表面处理前确认工艺对尺寸和外观的影响范围,明确处理后的检验依据并做前后尺寸对比。 | 外壳装配与外观验收有明确判定依据,退换风险降低。 |
| 打样与批量一致性控制 | 担心小批量打样与批量交付尺寸一致性不稳定,缺少可追溯的检测记录。 | 伟迈特CNC加工在批量交付时保持与打样一致的加工和检测标准,提供必要的检测记录并明确批次对应关系。 | 批量换件无需重新调整装配基准,交付节点可控。 |
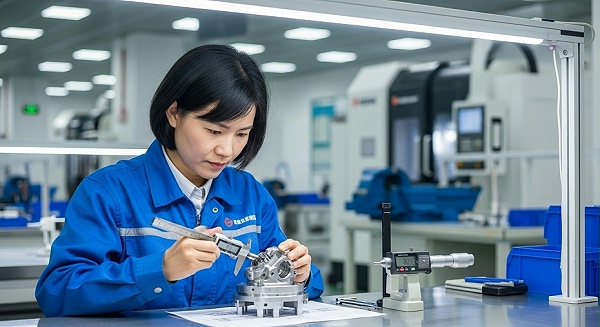
红外热成像金属件结构紧凑、装配关系多,来样资料不完整会导致加工方向偏差。伟迈特CNC加工在接收来样后组织图纸评审,逐项确认可加工材料、关键尺寸公差和检测方式。
评审阶段核对材料牌号、毛坯形式、关键孔位与基准面,形成加工与检测确认意见后安排工艺。
客户在报价和打样前获得明确的可加工性判断,减少因资料不清造成的反复修改。
热成像整机效果涉及探测器、镜头和结构件多个环节,客户需要明确哪些结构特征由CNC加工负责。伟迈特CNC加工在项目确认阶段说明加工责任边界。
围绕来样金属件的尺寸、形位公差、表面处理要求和包装防护逐项确认,明确装配效果中由后续整机调试负责的部分。
客户在询价阶段即掌握合作边界,避免把整机效果问题归因于单一金属件加工。
客户希望打样阶段就能拿到尺寸检测数据和表面质量确认,而不是仅凭口头承诺。伟迈特CNC加工在打样阶段提供检测数据与外观确认。
按确认的检测方式对关键尺寸进行测量并输出数据,表面质量按约定验收标准确认。
客户在打样阶段即可判断加工方是否满足装配要求,为批量决策提供依据。
红外热成像金属件批量通常为中小批量,批量件之间的尺寸波动是装配线的主要风险。伟迈特CNC加工在批量阶段沿用打样确认的工艺与检测口径。
批量加工保持与打样一致的装夹方式、切削参数和检测方式,关键尺寸按约0.02mm级精度方向控制。
批量件一致性稳定,客户换件后无需重新调整装配基准。
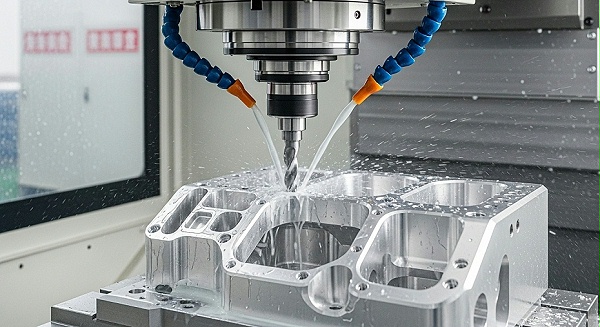
面向负责红外热成像整机结构设计、金属件选材与来样CNC加工技术确认的工程人员,伟迈特CNC加工按来样承接项目,从询价评审、打样验证、批量生产到验收和售后协同形成合作节点。每个阶段明确客户需要的输入、我们提供的动作和客户获得的结果,让工程人员在加工厂家筛选阶段即可判断承接边界。
客户提供来样图纸或实物、材料与数量,我们核对加工基准、关键装配尺寸、形位公差和检测方式。;来样接收后按图加工,逐项确认关键尺寸、形位公差和装配基准的检测方式,明确承接边界。;客户在报价阶段即可明确哪些结构特征由CNC加工负责,减少后续沟通反复。
客户确认表面处理要求和外观验收标准,我们完成打样并提供关键尺寸检测数据和表面质量确认。;打样阶段关键装配尺寸按约0.02–0.05毫米范围控制,表面处理前确认工艺对尺寸和外观的影响。;客户可依据打样数据判断是否进入批量合作,降低批量风险。
客户确认批量数量与交期,我们保持与打样件一致的加工和检测标准。;批量交付时关键尺寸按同一检测方式复核,并提供必要的检测记录。;批量件尺寸一致,客户来料确认有据可依,装配线换件无需重新调整。
客户按验收依据确认尺寸、外观和包装防护,我们对批量一致性和交付边界提供持续沟通。;验收依据包括关键尺寸检测记录、表面处理后的检验依据和包装防护措施说明。;客户验收有明确依据,后续合作与异常反馈有清晰对接路径。
伟迈特CNC加工是面向红外热成像金属件来样CNC加工的服务商,按客户来样承接镜筒、光学外壳、探测器安装支架等金属结构件的加工。我们按来样图纸或实物组织生产,从来样接收、工艺确认到批量交付形成完整的项目承接方式,由工厂制造组织承担加工执行。
客户提供图纸或实物样件后,我们按来样组织加工,覆盖红外热成像整机常用金属结构件。
来样接收后按图加工,覆盖铣削、车削、钻孔与攻丝等常规工序。
客户在询价阶段即可明确工厂能否承接当前产品。
工厂按项目组织生产,从来样评审、工艺确认到批量交付形成协同流程。
来样评审、工艺确认与批量交付按项目节点推进,关键尺寸按同一检测方式复核。
客户在项目推进过程中有清晰的对接节点和进度依据。
工厂按来样确认的检测方式和验收标准组织生产,把装配现场关注的关键尺寸和外观要求前置到加工阶段。
关键装配尺寸按来样确认的公差范围控制,表面处理前确认尺寸和外观影响。
客户收到的金属件可直接进入装配线,减少现场修配和返修工时。
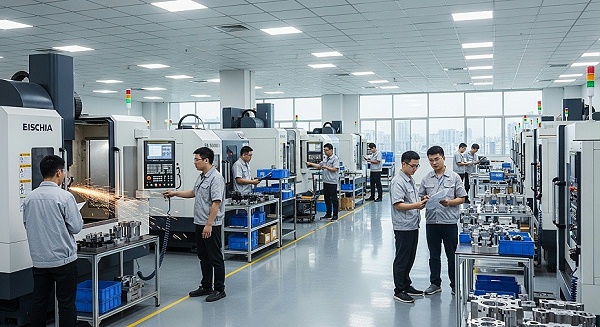
伟迈特CNC加工围绕红外热成像金属件的结构特征与来样加工要求配置制造资源,按铣削、车削、钻孔、攻丝和表面处理衔接到尺寸检测的工序组织生产。不同结构件对设备类型和工序顺序的要求不同,镜筒类零件偏重车削与同轴度控制,外壳类零件偏重铣削与孔位控制,支架类零件偏重平面度与孔位配合,我们按来样评估后确认适用的设备与工序方向。
外壳类与支架类金属件需要铣削加工外形轮廓、安装孔位和装配基准面。
按来样确认装夹方式与基准面,孔位位置公差按约0.02–0.05毫米范围控制,平面度按约0.02–0.05毫米范围控制。
外壳与支架装配时孔位对中使用顺畅,平面贴合稳定。
镜筒类金属件需要车削加工内外圆、端面和台阶,对同轴度要求较高。
按来样确认基准面与装夹方式,内外圆同轴度按约0.02–0.05毫米范围控制,端面平面度按约0.02–0.05毫米范围控制。
镜筒装入整机后光轴对中稳定,减少装配调试反复。
安装孔与螺纹孔是装配紧固的关键,孔位偏移会导致螺钉无法正常旋入。
按来样确认孔位与螺纹规格,孔位按同一检测方式复核,攻丝后确认螺纹旋入顺畅。
装配时螺钉旋入顺畅,紧固后部件不歪斜,减少现场修配。
来样加工需要在工序间和成品阶段对关键尺寸进行复核,确保加工结果与来样一致。
首件与过程按同一检测方式复核,表面处理前确认尺寸和外观影响,处理后按验收标准确认。
客户可依据检测记录确认来样加工结果,降低来料验收风险。
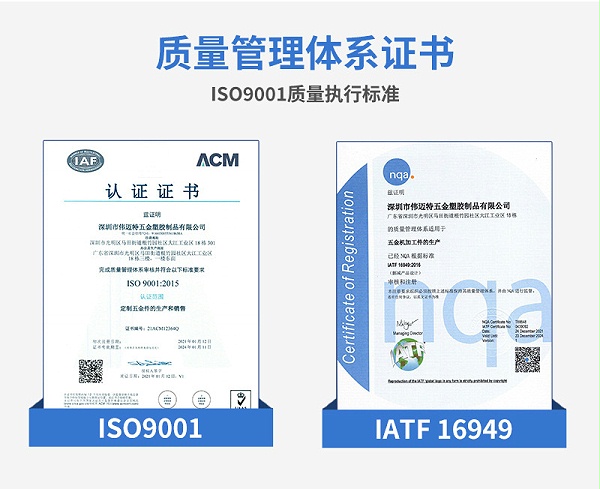
工程人员需要加工方在报价和打样前,对来样图纸中的关键装配尺寸和公差逐项确认,避免理解偏差造成返工。
我们在接收到图纸或实物样件后组织工艺评审,逐项核对关键装配尺寸、形位公差和检测方式,输出加工基准与验收要点。
客户在打样前即可确认加工方案,减少因理解不一致导致的返工。
来样项目常有图纸版本更新或尺寸调整,版本不清会造成批量件与设计要求不符。
我们对来样图纸和确认记录进行版本管理,变更时同步更新加工与检测要求,确保打样与批量依据一致。
客户变更需求可追溯,批量交付与最终确认版本一致。
客户担心打样阶段与批量阶段由不同人员或设备执行,导致一致性下降。
打样确认的工艺参数和检测方式作为量产基准,工程团队在量产阶段保持同一技术标准,并对关键尺寸做过程确认。
打样与批量由同一技术标准贯穿,装配一致性稳定。
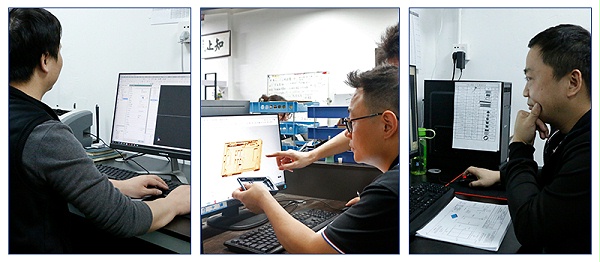
关键尺寸和形位公差如果没有明确的检测方式,装配问题无法在厂内提前发现。;我们在来样阶段明确关键尺寸、形位公差和装配基准的检测方式,形成检测计划,确定首件与过程检验的检测节点。;客户在打样阶段即可获得与装配基准对应的检测数据。
批量加工中尺寸漂移若不能及时拦截,会造成批量件装配不一致。;打样和批量首件按检测计划确认关键尺寸,过程阶段对关键尺寸做抽检,保持与打样一致的加工与检测标准。;批量件与打样件保持一致,减少装配线频繁调整。
表面处理可能影响关键尺寸与外观,客户担心处理后装不进去或验收不过。;表面处理前确认工艺对尺寸和外观的影响范围,处理后按约定标准检验关键尺寸与外观,并提供检验依据。;处理后零件满足装配关系与外观验收要求,减少退换。
缺少可追溯的检测记录,客户在验收和后续换件时缺乏依据。;我们保留必要的检测记录,按批次关联加工与检测信息,便于客户验收与后续追溯。;客户验收有记录可查,批量换件有据可依。
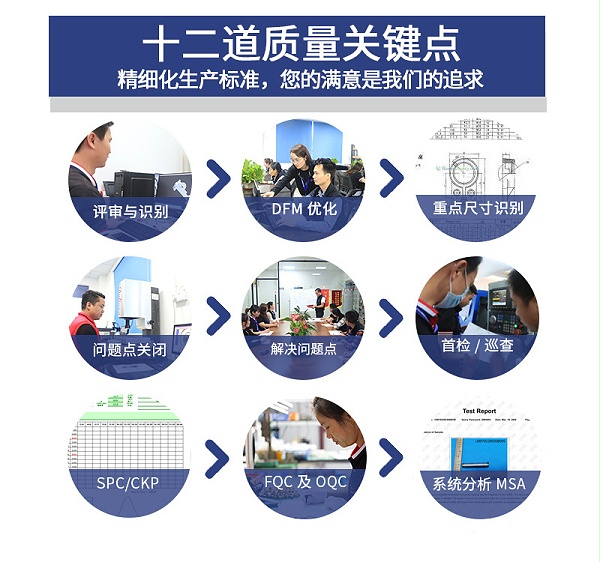
红外热成像金属件经表面处理后,运输途中磕碰划伤会影响整机外观验收。
我们根据零件表面状态和结构特点,采用分隔与防护方式,避免金属件之间直接接触和磕碰。
零件到厂后外观完好,可直接进入装配与验收环节。
批量交付时缺少清晰标识,装配线容易混料或错装。
我们按客户要求对产品进行标识,区分规格与批次,并在装箱清单中对应交付信息。
客户在装配现场可快速识别与取用,减少混料风险。
长途运输和多次转运可能造成包装破损或零件移位,影响交付节点。
我们根据运输方式确认包装防护强度,明确装箱与发货衔接节点,确保交付信息可跟踪。
客户按计划收到完好零件,交付节点可控。
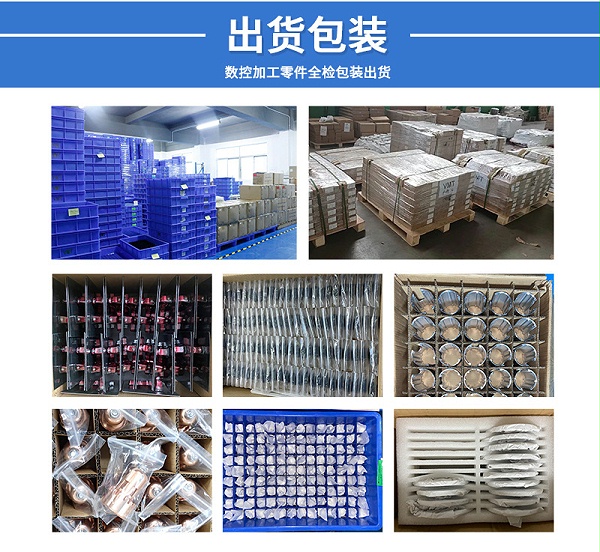
针对处于加工厂家筛选阶段的客户,伟迈特CNC加工按合作阶段提供对应的技术与交付支持。
客户需要判断来样金属件能否按热成像结构装配需求实现CNC加工。
收到图纸、材料、数量和交期后,逐项确认可加工材料、关键尺寸公差与检测方式,形成承接边界说明。
客户在报价前即可完成初步的加工方能力判断。
客户需要确认打样件的尺寸和表面质量是否满足装配要求。
按确认的检测方式核对关键尺寸与装配基准,提供必要的尺寸检测数据和表面质量确认。
客户可用打样件进行实装验证,减少批量风险。
客户需要确认批量件与打样件保持一致,避免装配线频繁调整。
批量交付保持与打样一致的加工和检测标准,按同一检测方式执行并保留必要检测记录。
批量件一致性稳定,换件不需重新调整装配基准。
客户需要明确出现装配或外观问题时如何界定责任并快速处理。
按批次追溯检测与加工记录,区分加工环节问题与整机调试环节问题,组织工程复核并反馈处理方案。
质量问题处理有据可依,合作可持续推进。
伟迈特CNC加工在收到来样图纸或实物后,会先与您确认加工基准与整机装配基准的对应关系,逐项列出影响镜筒、探测器支架和外壳装配的关键尺寸与形位公差,再共同确认检测方式和验收口径。图纸与实物不一致时,我们会在报价阶段提出并请贵司书面确认以哪个为准,避免后续加工方向偏差。
伟迈特CNC加工在表面处理前会与您确认阳极氧化、发黑或喷砂对尺寸和外观的影响范围,对配合面和关键装配尺寸采取留量后精加工或在处理后再做尺寸复核的方式,把处理后的实际尺寸与来样要求做比对。外观验收标准也会在处理前确认,避免因色差或处理痕迹在整机验收时才提出。
伟迈特CNC加工在批量阶段沿用打样确认过的工艺路径、装夹方式和检测口径,加工前后对关键装配尺寸做复核,保持批量件与打样件采用相同的判定标准。若贵司需要,双方可在批量启动前明确抽检方式和交付记录形式,让装配线换件时不需要重新调整装配基准;便于客户明确项目边界、验收要求和后续安排。
伟迈特CNC加工需要先结合客户提交的图纸、材料、数量和验收要求判断该项目的实际条件;只对来样CNC加工环节的金属件尺寸、形位公差、表面处理要求和包装防护负责,不承诺整机热成像效果、探测器成像质量或整机光学性能。对于属于整机装配调试才能实现的同轴、成像和贴合效果,我们会在项目评审阶段与贵司说明责任边界,让您在设计选型阶段就清楚哪些指标需要在整机端闭环。
伟迈特CNC加工邀请您提交图纸或实物样件、材料、数量与交期,我们按来样完成工艺评审后给出加工方案与报价,并明确关键尺寸检测方式与交付边界。