材料适配与状态确认
机器人连接件常根据强度、重量和耐腐蚀要求选择不同金属材料,材料状态不明会导致切削性能、螺纹强度和表面处理效果出现波动。
按图纸核对材料牌号、供货状态和热处理要求,报价前确认材料替代边界与性能影响,必要时以样件验证切削与攻丝表现。
客户得到与设计意图匹配的材料方案,减少批量阶段因材料状态不一致引发的强度或装配争议。


机器人连接件定制CNC加工,是面向机器人整机、自动化设备和末端执行器结构,按图纸将连接件加工到指定尺寸、孔位、形位公差和表面状态的定制制造服务。连接件在机器人结构中承担位置过渡、孔位对齐、法兰转接和紧固承载作用,其关键尺寸、孔距、平面度和螺纹质量直接影响装配能否顺利进行,以及设备运动中的定位稳定。机器人关节、臂段连接、底座固定、法兰转接或末端工具安装等需要承受定位、紧固和重复运动的结构部位,通常都会用到这类经CNC加工的金属连接件。在筛选加工厂家时,材料适配是采购与项目负责人会优先确认的一项。不同机器人连接件会根据强度、重量、耐腐蚀和加工性能要求选用铝合金、碳钢或不锈钢等材料,材料状态和热处理方式直接影响切削性能、螺纹强度和长期使用稳定性;在报价和打样前把材料牌号、状态与表面处理要求确认清楚,能减少批量阶段因材料替换或状态不明带来的返工与装配风险。伟迈特CNC加工承接机器人连接件定制CNC加工项目,从图纸评审、工艺确认到打样和批量交付按项目推进,帮助采购与项目负责人把承接边界、质量责任和交付节奏在前期就确定下来。
机器人连接件常根据强度、重量和耐腐蚀要求选择不同金属材料,材料状态不明会导致切削性能、螺纹强度和表面处理效果出现波动。
按图纸核对材料牌号、供货状态和热处理要求,报价前确认材料替代边界与性能影响,必要时以样件验证切削与攻丝表现。
客户得到与设计意图匹配的材料方案,减少批量阶段因材料状态不一致引发的强度或装配争议。
连接件孔距、平面度、垂直度和配合面公差如果只按二维尺寸判断,装配时容易出现孔位累积偏差或平面贴合不良。
加工前梳理关键配合尺寸和公差带,对孔位、法兰面和相关基准制定加工顺序与装夹方案,打样阶段重点验证。
连接件到货后可直接进入装配,降低现场修配、扩孔或反复调整垫片的风险。
螺纹质量和配合面状态在运输与周转中容易被磕碰或污染,影响紧固扭矩和配合精度。
对螺纹、孔位和配合面采取分隔、护套或防护措施,随批标识关键防护部位,避免运输和周转磕碰。
客户收到后可保持配合面与螺纹原始状态,减少到货后无法直接装配或需二次处理的情况。
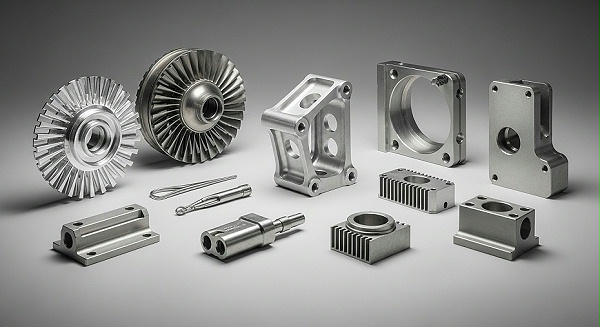
伟迈特CNC加工围绕机器人连接件定制CNC加工承接多类结构件,按图纸和装配要求确认材料、工艺与验收边界。
用于机器人关节、臂段之间的位置过渡与紧固连接,通常涉及多面孔位、配合面和承载结构。
伟迈特CNC加工按图纸确认关键孔距、平面度和装配基准,制定装夹与工序顺序,确保多面孔位加工的一致性。
关节和臂段装配时孔位对齐顺畅,减少调试阶段的偏移和重复调整。
用于机器人底座固定和法兰转接,对平面度、垂直度和安装孔位要求较高。
伟迈特CNC加工在加工前确认法兰面与安装孔的相对关系,控制平面度和孔位偏差,必要时打样验证装配贴合状态。
底座和法兰安装稳定,降低因贴合不良导致的松动或定位偏差。
用于末端执行器与机器人本体之间的转接,需承受重复运动和紧固载荷。
伟迈特CNC加工根据使用条件确认材料、螺纹规格和表面处理方式,对配合面和螺纹采取针对性加工与防护。
末端工具安装可靠,减少运动调试中连接处异响、偏移或松动。
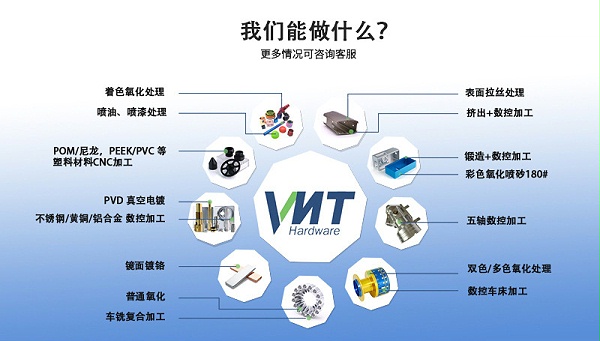
伟迈特CNC加工针对机器人连接件定制CNC加工中常见的图纸理解、装配适配和批量一致性问题,由工程评审确认工艺动作与检测边界。
不同加工方对同一份连接件图纸的工艺理解不一致,报价前提各不相同,采购难以横向比价,也容易在批量阶段产生争议。
伟迈特CNC加工在报价和打样前由工程评审确认关键尺寸、形位公差、材料状态、表面处理和检测项目,形成统一的工艺与验收前提。
客户拿到可比性更高的报价,减少后续因理解偏差造成的返工和成本追加。
只按二维尺寸合格,实际装配时孔位累积偏差或平面度超差,可能导致现场拧不上、连接面贴合不良或定位异常。
伟迈特CNC加工对关键孔距、平面度和配合面按图纸公差进行工艺确认,合理安排装夹与加工顺序,打样阶段验证装配贴合状态;普通铝合金连接件关键孔距可控制在约±0.05mm,配合面平面度可控制在约0.03mm以内。
连接件到货后能直接进入装配,减少现场修配和调试重复调整。
批量连接件一致性不足时,装配线需要频繁调整,增加停线返工风险,也影响整批交付节奏。
伟迈特CNC加工明确首件检验、批量抽检和异常处理规则,随批提供可追溯的检测记录,按约定抽检比例核查关键尺寸与螺纹质量。
客户装配前能判断批次是否可直接使用,降低批量异常造成的停线风险。
批量交付后出现问题时分不清是材料、加工、检测还是包装运输环节的责任,影响处理效率和后续合作。
伟迈特CNC加工在加工、检测和包装各环节留存对应记录,对材料、工序、检测和包装状态进行标识,异常时按记录逐环节核查。
问题响应更快,责任边界更清晰,减少因沟通不清导致的处理延迟。
伟迈特CNC加工在机器人连接件定制CNC加工项目中,面向机器人整机厂与自动化集成商的采购需求,把装配现场最容易暴露的孔位、平面度、螺纹和表面防护问题,提前转化为打样、检测和交付阶段可确认的控制项。
不同加工方对同一份连接件图纸的工艺理解不一致,报价口径差异大,采购难以横向比较。
伟迈特CNC加工在报价和打样前与客户逐项确认关键尺寸、形位公差、材料状态、表面处理和检测项目,形成统一的工艺口径再行报价。
客户拿到的是同一前提下的可比报价,减少后续因工艺理解偏差导致的反复澄清与费用争议。
只按二维尺寸合格,实际装配时孔位累积偏差或平面度超差,会导致现场拧不上或机器人定位异常。
针对该类客户项目,伟迈特CNC加工将首件检验、批量抽检和异常处理规则写入项目约定,随批提供可追溯的检测记录,关键孔距与平面度按图纸公差控制在约±0.02至±0.05毫米的常用加工区间。
装配前即可通过随批资料判断批次一致性,降低装配线频繁调整与停线返工的风险。
批量交付后出现问题时分不清是材料、加工、检测还是包装运输环节的责任,配合面与螺纹的磕碰往往在到货后才被发现。
伟迈特CNC加工对连接件孔位、配合面和螺纹采取分隔与防护包装,避免运输和周转磕碰,并在交付前完成外观与关键尺寸的复核确认。
连接件到货后能直接进入装配,减少现场修配导致的强度、表面防护或尺寸链变化。
| 控制项目 | 客户问题或目标 | 我们的处理方案 | 处理结果 |
|---|---|---|---|
| 关键尺寸与公差带确认 | 不同加工方对同一份连接件图纸的工艺理解不一致,报价口径差异大,难以横向比较。 | 伟迈特CNC加工在报价和打样前确认关键尺寸、形位公差、材料状态、表面处理和检测项目。 | 按统一口径核价与打样,减少因理论尺寸直接开干造成的返工风险。 |
| 孔距与平面度的过程控制 | 装配时孔位累积偏差或平面度超差,会导致螺栓难以穿入或贴合不良。 | 针对该类连接件项目,关键孔距与平面度按图纸公差控制在约±0.02至±0.05毫米的常用加工区间,并对基准面与孔位关系做工艺确认。 | 装配现场孔位对得上,减少现场修配、扩孔或加垫调整。 |
| 首件与批量抽检规则 | 批量交付后出现问题时分不清是材料、加工、检测还是包装运输环节的责任。 | 伟迈特CNC加工明确首件检验、批量抽检和异常处理规则,随批提供可追溯的检测记录。 | 装配前可判断批次一致性,质量问题可追溯到具体环节。 |
| 螺纹与配合面防护 | 运输和周转磕碰可能损伤螺纹或配合面,到货后无法直接装配。 | 对孔位、配合面和螺纹采取分隔与防护包装措施,交付前完成外观与关键尺寸复核。 | 连接件到货后可直接进入装配,降低磕碰导致的报废与返工。 |
| 材料与表面状态适配 | 连接件材料状态与表面处理未提前确认,可能影响强度与防护效果。 | 按机器人连接件的承载与使用环境,与客户核对材料状态和表面处理要求后再安排加工。 | 连接件在紧固和运动测试中保持稳定,减少松动、滑牙或明显变形。 |
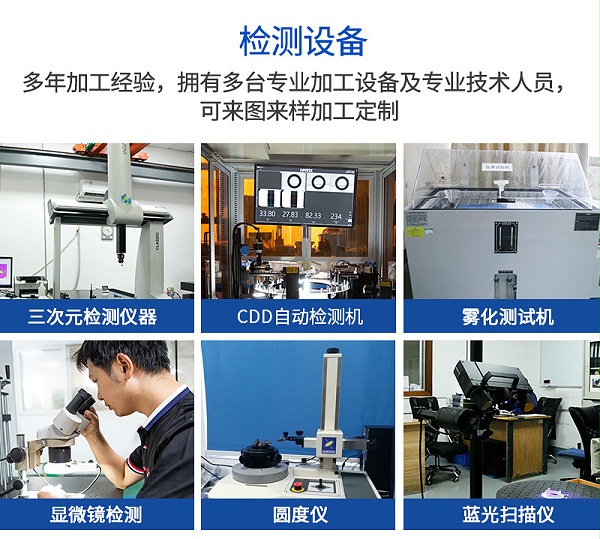
伟迈特CNC加工围绕机器人连接件的结构特征和装配要求,把工艺确认、材料适配、精度控制和打样批量衔接作为承接项目的核心能力,帮助采购在筛选阶段判断交付风险是否可控。
连接件图纸上的关键配合尺寸、公差带和基准关系如果不在加工前确认清楚,量产阶段容易出现理解偏差。
伟迈特CNC加工按机器人连接件图纸确认CNC加工工艺方案,梳理关键尺寸、形位公差与加工顺序,再进入报价和打样。
客户在项目启动前就能明确加工边界与验收依据,减少后期变更与争议。
机器人连接件在不同部位承受的紧固与运动载荷不同,材料与表面处理选择直接影响使用表现。
针对机器人连接件定制CNC加工需求核对材料适配,结合图纸、样件和验收要求确认材料状态与表面处理方向。
连接件在紧固和重复运动工况下保持稳定的强度与防护性能。
连接件常有多组孔位、法兰面和定位结构,孔位累积偏差会导致装配时拧不上或定位异常。
针对该类连接件项目,按图纸公差控制关键孔距与平面度在约±0.02至±0.05毫米的常用区间,并对螺纹质量做专项检查。
装配现场免修配或少修配,减少调试阶段的干涉与重复定位问题。
打样合格但批量装配不上,是采购在外协加工中最担心的交付风险之一。
伟迈特CNC加工在打样阶段锁定关键尺寸、形位公差与检测方式,批量阶段沿用同一工艺口径并执行首件与抽检规则。
批量连接件与打样件保持一致,降低装配线频繁调整和停线返工风险。
面向机器人整机厂与自动化集成商的采购与项目负责人,伟迈特CNC加工把合作节点拆分为可确认、可追溯的步骤,让每个阶段都有明确的输入和输出。
客户说明连接件在机器人结构中的位置、装配方式和使用条件。;需要提供二维或三维图纸、材料要求、数量、表面处理要求和期望交期。;伟迈特CNC加工据此判断承接范围并安排工艺评审。
对关键尺寸、形位公差、材料状态和检测项目逐项确认,避免按理论尺寸直接开干。;报价中列明加工工序、检测方式和包装方案,口径与工艺方案一致。;客户获得可横向比较的报价前提,减少后续追加与争议。
打样验证工艺可行性,首件确认关键尺寸与外观要求。;首件检验记录与工艺参数一并确认,作为批量加工的依据。;批量前锁定加工与检测标准,降低批量装配不上的风险。
批量阶段按约定抽检比例执行尺寸检验,随批提供检测记录。;异常按预设规则处理,包装按防护方案执行,外箱标识产品与批次信息。;客户在装配前可通过随批资料判断该批次能否直接使用。
伟迈特CNC加工将机器人连接件定制CNC加工作为承接方向,按项目制组织生产与交付。
从图纸评审、材料确认、工艺方案到打样与批量,形成完整的加工承接流程。
采购与项目负责人对接的是完整的加工项目,而不是分散的工序外包。
连接件加工的最终检验标准是能否顺利装配并稳定使用。
伟迈特CNC加工在加工前确认关键配合尺寸与公差带,在加工后按约定方式检验并记录,把装配要求提前纳入制造过程。
客户收到的连接件与装配现场的使用条件相匹配,减少现场修配。
机器人连接件项目涉及图纸版本、材料批次、检测记录和交付节点的协同。
伟迈特CNC加工在项目执行中同步确认工艺方案、检测规则与包装方案,交付时随批提供约定的记录资料。
项目从询价到交付的责任边界清晰,异常处理有据可依。
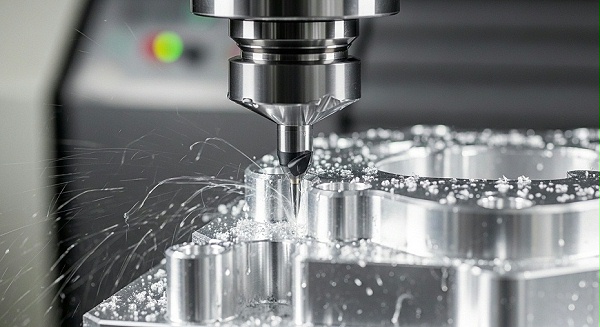
机器人连接件通常带有多个孔系、台阶面和配合型面,需要多轴联动或多次装夹完成。
伟迈特CNC加工采用数控铣削设备加工连接件的孔位、型腔与配合面,按结构安排装夹顺序和基准转换,适用关节连接板、法兰转接件等零件。
孔系与型面的位置关系在同一工艺基准下得到控制。
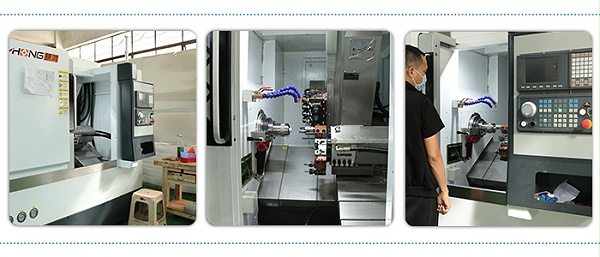
法兰盘、衬套类连接件以回转配合面和外圆为主要功能面,需要车削保证同轴与端面质量。
对回转类连接件采用数控车削加工外圆、端面和内孔,配合后续铣削完成孔系加工。
回转配合面的同轴度与端面质量满足装配要求。
孔口毛刺、锐边和表面处理前的清洁状态会影响装配与防护效果。
加工完成后安排去毛刺、锐边处理和清洁工序,表面处理前对非处理面采取保护措施。
连接件在装配和表面防护环节不因毛刺或污染出现问题。
采购最担心不同加工方对同一份连接件图纸理解不一致,导致报价口径差异大、后续争议不断。
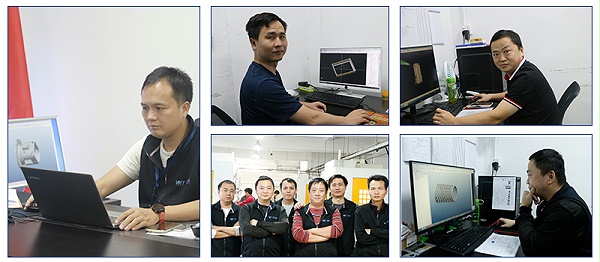
伟迈特CNC加工工程人员按机器人连接件图纸逐项确认关键配合尺寸、孔位公差、材料状态、表面处理与检测项目,形成统一的工艺确认结论。
报价前提一致,采购可横向比较并提前锁定验收口径。
打样合格不等于批量稳定,若成功工艺未固化,批量装配时仍可能出现孔位偏差或平面度超差。
伟迈特CNC加工在打样阶段确定装夹方式、刀具与切削参数,记录关键尺寸检测结果,作为批量加工依据。
批量加工沿用已验证工艺,尺寸波动更可控,装配现场修配减少。
连接件图纸常有版本更新,版本混用会造成加工与装配错位,甚至批量报废。
伟迈特CNC加工工程人员在加工前核对图纸版本与变更内容,将变更项同步到工艺文件和检验要求。
避免按旧版加工,减少批量报废和返工风险。
批量阶段现场反馈的装配问题需要工程与生产快速协同处理,否则会拖慢项目进度。
伟迈特CNC加工工程人员跟进首件检验、批量抽检结果与异常反馈,必要时调整工艺参数并同步客户确认。
问题响应更快,批量交付与装配进度更稳。
检测方式与抽检比例未提前约定,会造成装配前无法判断批次连接件是否可用。;伟迈特CNC加工在加工前根据图纸确定关键尺寸、形位公差、螺纹与配合面的检测项目、检测方式和抽检比例。;验收依据明确,来料复检有据可查。
批量开始前若未确认首件,工艺偏差会直接影响整批连接件质量。;伟迈特CNC加工在首件完成后对关键孔位、孔距、平面度和螺纹等项目进行检验,普通孔距与配合尺寸按约±0.05mm至±0.1mm控制。;批量启动前锁定合格基准,减少整批返工风险。
批量加工中的刀具磨损和装夹波动会造成尺寸漂移,影响装配一致性。;伟迈特CNC加工按约定比例对批量连接件进行抽检,关注关键尺寸与形位公差的稳定性。;批次一致性受控,装配线调整次数减少。
缺少检测记录时,装配前难以判断该批次连接件是否满足装配复检要求。;伟迈特CNC加工对成品关键尺寸和外观进行检测,形成可追溯的检测记录随批提供。;客户可凭记录快速判断批次状态,减少盲目上线。
出现异常时分不清材料、加工、检测还是包装运输环节的责任,会拖慢处理进度。;伟迈特CNC加工以图纸和工艺确认结论为验收依据,保留批次加工与检测记录,支持追溯定位。;异常可快速界定环节,缩短处理周期。
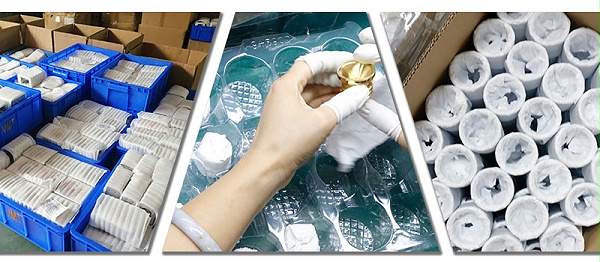
配合面磕碰或螺纹滑牙会导致连接件到货后无法直接装配,影响装配线进度。
伟迈特CNC加工按连接件结构对配合面和螺纹采取针对性防护,必要时加装护套或分隔材料,避免周转与运输摩擦。
关键配合部位保持完好,减少补件和报废。
多个连接件混装会造成孔位边缘和定位面相互碰撞,到货后需要额外分拣和检查。
伟迈特CNC加工对孔位和边角部位做分隔处理,按规格分类装箱,避免运输中相互挤压。
到货连接件可直接取用,减少分拣和检查时间。
多规格连接件混放会增加装配现场错装风险,影响装配质量。
伟迈特CNC加工在包装上标明产品规格、数量和批次信息,与随批检测记录对应。
现场取件清晰可辨,装配错装风险降低。
运输冲击会影响连接件平面度和表面状态,导致到货后装配异常。
伟迈特CNC加工根据连接件结构选择合适装箱方式和缓冲措施,控制运输过程中的冲击和振动。
到货状态稳定,减少运输损耗造成的返工。
交付节点不清会影响装配计划和项目进度,造成停工待料。
伟迈特CNC加工按约定交期衔接交付,随批提供检测记录,明确验收和异常处理规则。
交付节奏可控,来料验收和异常处理有章可循。
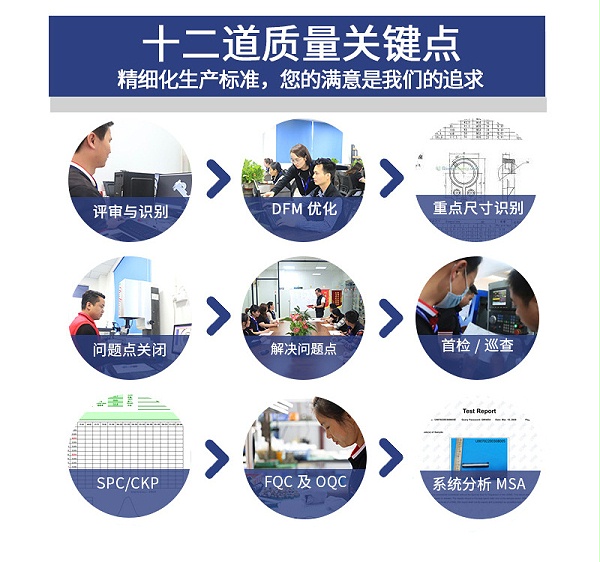
围绕机器人连接件定制CNC加工项目,伟迈特CNC加工在售前、打样、批量、质量异常和持续合作各阶段提供对应的服务支持,帮助采购与项目负责人完成承接能力判断并推进项目对接。
采购需要拿到可比较的报价前提,包括材料、工艺、检测、包装和交付责任是否说清。
收到图纸后逐项确认关键尺寸、形位公差、材料状态、表面处理和检测项目,形成统一的加工与验收前提后报价。
报价口径统一,采购更容易横向比较不同加工方。
采购需要明确打样到批量的验证路径,避免打样合格但批量装配不上。
打样阶段完成关键尺寸检测并出具首件检验记录,客户确认后再进入批量生产。
打样与批量之间形成可验证的衔接,降低批量装配风险。
批量交付后出现问题时分不清责任环节,需要过程记录和协同机制。
批量阶段按约定抽检比例执行过程检验,随批提供可追溯的检测记录,异常按约定规则处理。
装配前可依据记录判断批次一致性,异常时能够定位环节。
质量异常处理速度和后续合作方式,是采购判断供应商长期价值的关注点。
异常时工程团队协同分析材料、加工、检测或包装环节,给出处理方案,并对后续批次采取针对性改进。
异常处理有路径,后续批次质量更稳定,持续合作风险降低。
伟迈特CNC加工需要先结合客户提交的图纸、材料、数量和验收要求判断该项目的实际条件;建议把报价前提拆成四项来比较:材料牌号与状态、关键尺寸与形位公差要求、表面处理方式、以及检测项目与抽检比例。这四项没有对齐,不同厂家的报价就不在同一口径上。我们在报价前会与您逐项确认这些内容,并把确认结果作为后续加工与验收的依据;便于客户明确项目边界、验收要求和后续安排。
伟迈特CNC加工需要先结合客户提交的图纸、材料、数量和验收要求判断该项目的实际条件;会在打样阶段把成功工艺参数固化下来,并与您确认首件检验项目、批量抽检比例和异常处理规则。批量加工中若出现尺寸漂移或装配反馈问题,我们按约定的抽检与异常流程处理,避免打样与批量之间出现工艺断层。
伟迈特CNC加工会在项目开始前与您确认验收依据,包括关键尺寸、形位公差、螺纹要求和外观判定标准,并约定随批提供的检测记录内容。包装方面,我们根据连接件的孔位、配合面和螺纹特征确认分隔、防护和标识方式,确保到货后可以直接进入装配环节。
伟迈特CNC加工建议您提交连接件图纸或三维模型、材料牌号与状态要求、需要加工的数量、期望交期,以及关键配合尺寸和检测要求。资料齐备后,我们会安排工艺评审并向您反馈可承接范围、工艺方案和报价前提,方便您做供应商比较和项目推进;便于客户明确项目边界、验收要求和后续安排。
伟迈特CNC加工邀请您提交机器人连接件图纸、材料要求、数量和交期,我们安排工程评审后向您反馈工艺方案、检测边界与报价前提,推动项目进入实质对接。