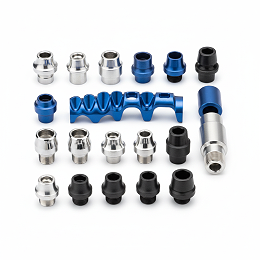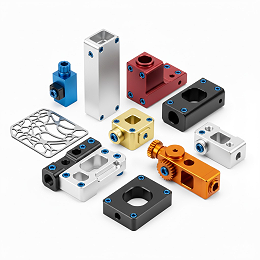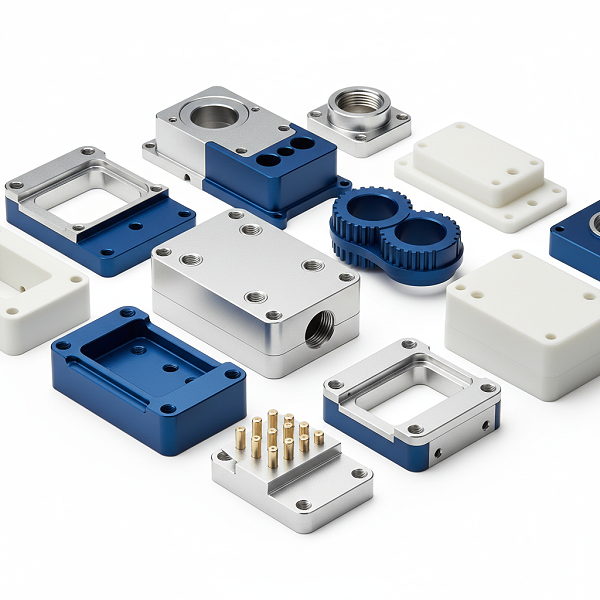
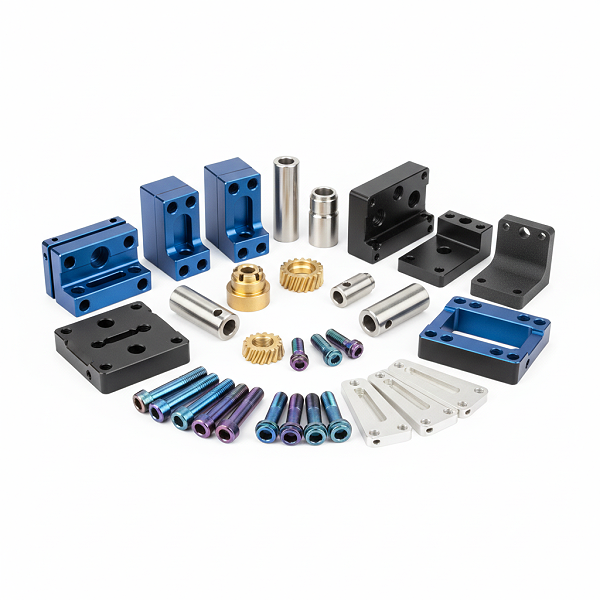

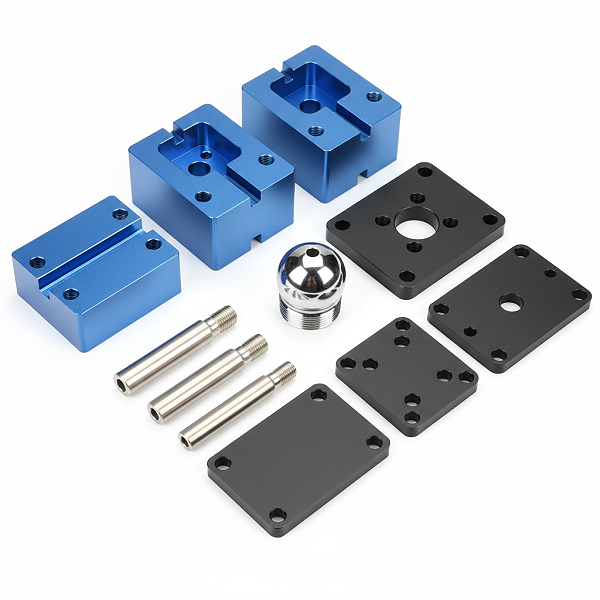
结构适配与加工可行性
机器视觉镜座外观件通常带有安装孔、定位面与外观曲面,结构特征是否适合用CNC稳定加工,直接影响装配对位和螺钉拧紧后的贴合效果。
伟迈特CNC加工在报价前对图纸进行工艺性评审,确认镜座外观件装夹基准、加工可达性和毛刺控制部位;对配合面毛刺按约0.05毫米以内控制,避免装配时需要现场修配。
装配线可顺畅对位拧紧,不用为了配合面毛刺额外安排修配工位。


机器视觉镜座外观件是机器视觉设备中承担镜座结构支撑、定位和外部可视面功能的零件,既影响装配配合,也影响整机外观呈现,但不直接决定成像质量。这类零件安装在视觉设备外壳或支架上,直接暴露在设备外观面和部分安装配合面,装配过程中需要手持、对位、拧紧螺钉,使用中还会经历清洁、搬运和现场维护。伟迈特CNC加工围绕机器视觉镜座外观件CNC加工提供外观面、关键尺寸、批次一致性和包装防护的加工交付,从图纸评审阶段即同步确认结构适配、外观面标准与验收方式,帮助采购在供应商筛选阶段把加工边界和装配要求分开,降低到货后停线返工的风险。
机器视觉镜座外观件通常带有安装孔、定位面与外观曲面,结构特征是否适合用CNC稳定加工,直接影响装配对位和螺钉拧紧后的贴合效果。
伟迈特CNC加工在报价前对图纸进行工艺性评审,确认镜座外观件装夹基准、加工可达性和毛刺控制部位;对配合面毛刺按约0.05毫米以内控制,避免装配时需要现场修配。
装配线可顺畅对位拧紧,不用为了配合面毛刺额外安排修配工位。
采购最担心厂家只写尺寸公差、不写外观面等级,到货后装配线和外观检验员各按各的标准判定,整批面临挑选或返工。
伟迈特CNC加工在下单前要求书面确认外观面等级与允许缺陷范围,默认按设备外观可视面不允许明显刀纹、划伤和色差控制,具体等级可随图纸标注逐项对齐。
采购拿到可核对的验收依据,到货检验有统一判定口径,减少因标准不一致产生的争议。
材料牌号和表面处理方式若在询价阶段不写明,打样与批量之间容易出现色差、纹理或硬度差异,影响整机外观一致性。
伟迈特CNC加工在打样阶段确认材料牌号、表面处理方式及检测项目,批量按打样确认的样品标准执行,并留存自检记录供核对。
批量外观一致性与打样保持一致,采购在内部验收和整机装配协调时更有依据。
外观面在运输和多次搬运后最容易新增划伤,开箱即需返工是采购被要求紧急协调的常见原因。
伟迈特CNC加工按零件外形和外观面朝向设计分隔防护,外观面不与硬质材料直接接触,装箱标识区分外观面方向,运输和搬运后仍保持可装配状态。
开箱后外观面保持可装配,减少装配线因运输损伤停线挑选的情况。
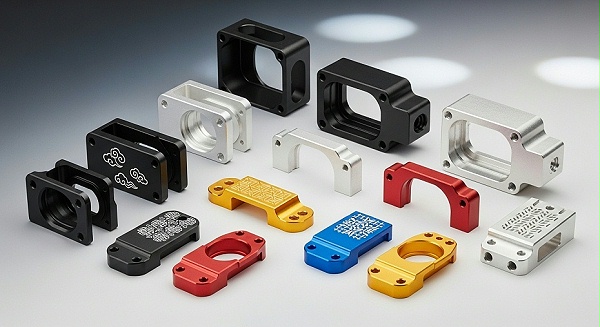
伟迈特CNC加工承接机器视觉镜座外观件类零件的CNC加工,按结构类型、材料与表面处理、采购关注重点和适用项目组织承接范围,方便采购在询价前对照自己的BOM条目判断能否由同一家供应商稳定供货。
带安装孔、定位台阶和外部可视面的镜座主体,装配时既要对位准确又要外观可视化。
以CNC铣削完成外形、孔位和台阶加工,配合面毛刺按约0.05毫米以内控制,外观面按确认等级做表面处理。
一件零件同时满足装配定位和外观呈现要求,减少供应商多头协调。
用于连接镜座与设备外壳或导轨的支架、连接板类外观件,厚度较薄时容易在加工中变形。
通过分序装夹与适量去应力切削控制薄壁变形,平面度按图纸要求控制,外观面朝向统一标识。
薄壁支架装到整机后贴合良好,不需要二次校形。
设备外观面上可见的盖板和装饰件,对刀纹、划伤、色差敏感,往往对表面处理要求更高。
外观面加工后按确认的表面处理方式处理,采用保护膜和分隔包装防止工序间与运输划伤。
外观一致性与整机匹配,降低整机外观检验不合格的风险。
机器视觉设备采购常面对多型号、小批量并行的情况,供应商需要同时兼顾打样效率和批量一致性。
按型号分批次管理,每批次留存自检记录,打样确认的参数直接沿用到该型号批量生产。
多型号并行时各批次标准可比对,采购下单和跟单更省心。
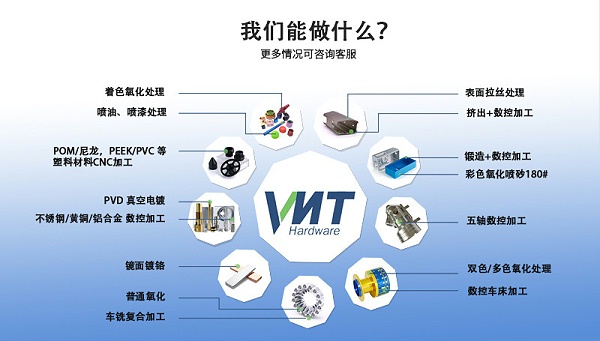
机器视觉镜座外观件在加工、装配和开箱验收中最容易在外观面状态、配合精度、工艺一致性三个环节暴露问题。伟迈特CNC加工针对采购工程师在厂家筛选阶段最关心的几类问题,按问题影响、我们的工艺动作、关键参数控制范围和客户结果逐项展开。
镜座外观件到货后,装配线反馈表面有刀纹、划伤或色差,整批需要挑选或返工,采购被要求紧急协调,同时影响整机交付节奏。
我们在外观面精加工阶段优化走刀路径与切削参数,减少接刀痕,按约0.05–0.10毫米级别的表面粗糙度目标与样件比对,工序间使用保护膜隔离,外观面不允许的缺陷类型在首件中逐项确认。
到货外观面可直接进入整机外观检验,装配线无需整批挑选,采购不再被紧急协调返工。
配合面毛刺或尺寸偏大会导致装配困难、螺钉拧紧后贴合不良,装配人员现场修配会打断整机装配节拍。
我们对安装孔和定位面按图纸公差控制,去毛刺工序单独安排并对配合面复检,毛刺按约0.05毫米以内控制,关键配合尺寸在首件阶段逐一确认。
装配时对位顺畅,螺钉拧紧后贴合良好,整机装配节拍稳定。
打样通过但批量外观或配合状态出现差异,采购按打样标准验收时产生批次争议,需要重新协调挑选或返工。
我们在打样阶段确认材料牌号、表面处理方式和检测项目,将确认后的工艺参数和外观判定标准固化到批量执行中,批量按打样确认的标准检验并提供自检记录。
打样与批量外观和配合状态一致,采购按同一标准验收,减少批次争议。
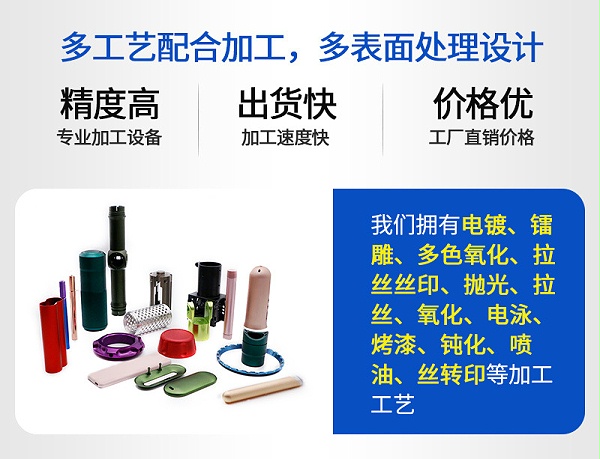
伟迈特CNC加工在该类采购项目中,围绕镜座外观件到货后装配线反馈表面刀纹、划伤或色差的问题,与采购逐项确认工艺标准和责任边界。
客户为机器视觉设备整机BOM采购方,镜座外观件到货后装配线反馈表面有刀纹、划伤或色差,整批需要挑选或返工,采购被要求紧急协调。
伟迈特CNC加工在打样阶段明确外观面等级、允许缺陷范围和判定方式,对暴露面安排精加工和防护,加工后按约0.05–0.10毫米级别的表面粗糙度控制目标与样件比对确认。
外观面按确认样件和书面标准验收,减少到货后整批挑选和停线返工。
客户此前收到报价和规格书只写尺寸公差,未写材料牌号和表面处理方式,到货后无法按同一标准验收。
伟迈特CNC加工在打样或批量前书面确认材料牌号、表面处理工艺和检测项目,并向客户提供自检记录。
客户在内部验收时有可核对的材料与工艺依据,减少验收争议。
客户担心运输后外观面损伤,以及厂家把外观件加工说成能保证整机成像合格,导致责任边界模糊。
伟迈特CNC加工说明外观面防护、分隔和装箱方式,并明确只对镜座外观件加工环节负责,不承诺整机成像与整机外观等级。
客户到货后外观面可直接上线装配,同时内部责任边界清晰。
伟迈特CNC加工围绕机器视觉镜座外观件CNC加工项目,将外观面标准、检测方式和包装防护要求逐项确认后落到打样和批量执行中,以下数据与上述客户案例同源。
| 控制项目 | 客户问题或目标 | 我们的处理方案 | 处理结果 |
|---|---|---|---|
| 外观面工艺控制能力 | 镜座外观件到货后,装配线反馈表面有刀纹、划伤或色差,导致整批需要挑选或返工,采购被要求紧急协调。 | 在打样阶段书面确认外观面等级、允许缺陷范围和判定方式,暴露面安排精加工和防护,按约0.05–0.10毫米级别的表面粗糙度目标与样件比对确认。 | 外观面按确认样件和书面标准验收,减少到货后整批挑选和停线返工,装配线可直接取件安装。 |
| 镜座结构与材料确认 | 厂家在报价和规格书里只写尺寸公差,不写外观面等级、表面处理方式和包装防护,到货后无法按同一标准验收。 | 在报价前完成图纸评审,确认镜座外观件的结构特征、材料牌号、表面处理方式和检测项目,并在打样阶段提供自检记录供采购核对。 | 采购拿到可核对的材料、工艺、检测和包装边界说明,询价时能向厂家提出具体验收要求,减少到货争议。 |
| 责任边界与包装交付 | 采购担心厂家把外观件加工说成能保证整机成像合格,而实际镜座只承担结构支撑和外观功能,责任被模糊化。 | 我们明确镜座外观件只对加工环节负责,包括外观面加工、材料确认、表面处理配合、检测和包装交付,不承诺整机成像效果和整机外观等级,并对成品采用分隔防护和标识后装箱交付。 | 采购在内部验收和整机装配争议中责任清晰,包装防护到位后运输和多次搬运仍保持可装配状态。 |
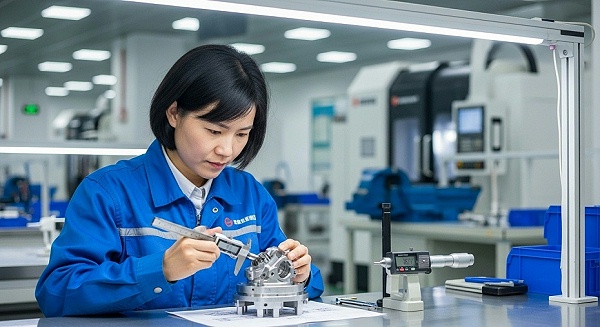
伟迈特CNC加工围绕机器视觉镜座外观件CNC加工,从外观面工艺、结构适配、批量一致性和检测交付四个方向组织核心能力,帮助采购判断厂家能否稳定承接当前产品。
镜座外观件直接暴露在设备外观面上,表面刀纹、划伤或色差会导致装配线拒收。
伟迈特CNC加工在打样阶段确认外观面等级与判定方式,对暴露面安排精加工和防护,加工后与确认样件比对。
外观面状态可控,减少到货后挑选和返工。
镜座安装面需要与外壳或支架对位贴合,配合面毛刺或尺寸偏差会导致装配困难和贴合不良。
伟迈特CNC加工按图纸和样件确认镜座结构特征与加工基准,对安装配合面安排去毛刺和关键尺寸首件确认。
装配对位顺畅,减少现场修配。
采购担心打样合格但批量出现外观和尺寸波动,导致到货后无法按同一标准验收。
伟迈特CNC加工在打样阶段固化材料、表面处理和包装方式,批量按打样确认标准执行。
批量到货状态与打样一致,降低验收争议。
采购需要可核对的检测方式和包装防护说明,用于内部验收和装配线交接。
伟迈特CNC加工提供外观面与关键尺寸自检记录,并说明外观面防护、分隔和装箱方式。
客户验收有依据,开箱后外观面保持可装配状态。
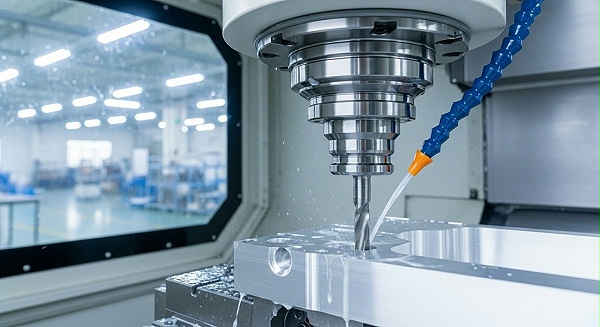
针对负责机器视觉设备整机BOM采购、正在筛选加工厂家的采购专员或采购工程师,伟迈特CNC加工把合作过程拆成可确认的节点,每个阶段客户都能拿到明确的输入要求和输出结果。
客户提供图纸、材料、数量和交期后,我们评审镜座外观件的结构特征、外观面要求与装配配合面。;评审输出外观面等级、非外观面标准、材料牌号建议和表面处理方式确认项。;采购在询价阶段即可判断我们能否承接,并拿到可核对的加工边界说明。
打样阶段暴露外观面刀纹、划伤、色差和配合面毛刺等问题,与客户逐项确认判定方式。;打样确认外观面允许缺陷范围、表面处理工艺、检测项目和包装防护方式,批量按打样标准执行。;采购在批量下单前固定验收标准,避免到货后无法按同一标准检验。
批量阶段按确认的工艺参数和检验项目执行,对关键尺寸、外观面和表面处理进行过程控制。;关键尺寸按约±0.02mm至±0.05mm控制,外观面粗糙度按约Ra1.6至Ra3.2控制,并提供自检记录。;批量到货一致性有据可查,降低装配线挑选和返工概率。
外观面加工完成后进入包装环节,确保运输和搬运后仍保持可装配状态。;采用分隔、贴膜或定制内衬防护,标记产品名称、批次和数量,按约定节点交付。;到货开箱外观面完好,减少因运输损伤造成的返工和售后成本。
伟迈特CNC加工位于制造配套集中区域,围绕机器视觉镜座外观件CNC加工建立从材料确认、外观面加工、表面处理配合到检测包装的生产组织方式。工厂按项目承接订单,以图纸、样件和验收要求为输入,由生产与品质团队协同完成加工交付。
客户提供图纸、材料、数量和交期后,我们组织评审并确认加工边界。
伟迈特CNC加工围绕机器视觉镜座外观件CNC加工提供外观面、关键尺寸、批次一致性和包装防护的加工交付。
采购可快速判断我们能否承接当前项目并进入打样报价。
工厂将外观面加工、表面处理配合、检测与包装环节按工序衔接组织。
各工序按确认的工艺参数与检验项目执行,批量按打样标准保持一致。
批量到货一致性有保障,减少装配线挑选与返工。
采购担心厂家把外观件加工说成能保证整机成像合格,责任被模糊化。
伟迈特CNC加工明确只对镜座外观件加工环节负责,不承诺整机成像、整机密封性或整机外观等级。
采购在内部验收和整机装配争议中更容易协调。
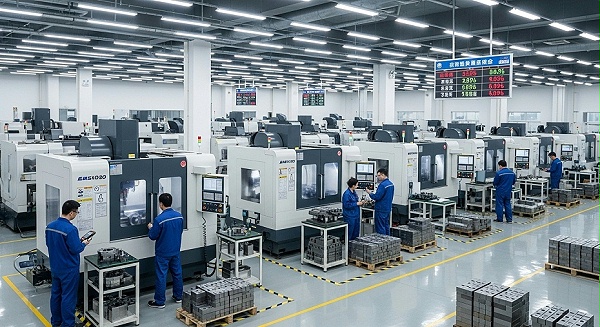
机器视觉镜座外观件属于同时要求外观面质量与配合精度的零件,加工设备需要兼顾表面质量与尺寸稳定性。伟迈特CNC加工依据镜座外观件的结构特征、材料与批量要求配置加工资源,并安排相应工序衔接。
外观面刀纹、划伤会直接导致装配线拒收,需要设备在精加工阶段保持稳定切削。
采用适配外观面加工的CNC设备,控制切削参数与走刀路径,外观面粗糙度按约Ra1.6至Ra3.2控制。
外观面到货后可直接装配,减少挑选返工。
配合面毛刺或尺寸偏差会导致装配困难、螺钉拧紧后贴合不良。
针对该类结构,使用适配设备将配合面关键尺寸按约±0.02mm至±0.05mm控制,并安排去毛刺与倒角工序。
镜座顺利对位拧紧,减少现场修配。
批量加工中工序衔接不畅会导致批次间外观与尺寸波动。
按外观面加工、表面处理配合、检测与包装的顺序组织工序,批量按打样确认标准执行。
批次一致性稳定,降低装配线挑选与返工概率。
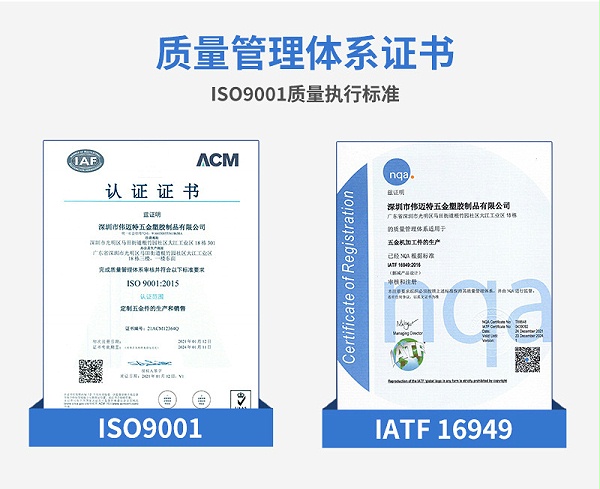
机器视觉镜座外观件既有安装配合面又有外露可视面,不同面的公差要求和外观判定标准往往写在同一张图纸上,采购在下单前最担心的是厂家把外观件当普通结构件处理,到货后装配线才发现具体位置没有按图控制。
伟迈特CNC加工在收到镜座外观件图纸后,先由工程团队区分安装配合面、外露外观面和非外观面,逐面确认公差等级、刀纹方向、允许缺陷范围及表面处理方式,再输出加工工艺路线供采购核对。
采购在评审阶段就能拿到一份可对照的外观面加工边界说明,减少下单后因外观标准不一致导致的返工与停线风险。
打样阶段如果只确认尺寸合格,不确认外观面实际效果和表面处理配色,批量生产时仍会出现刀纹、色差或划伤争议。
工程团队在打样阶段同步确认材料牌号、刀具路径、切削参数和表面处理配合方式,外观面重点位置在约3–5件首件上逐件对照样件或限度样板确认刀纹均匀性和色差范围。
批量生产按打样锁定的工艺执行,外观一致性和装配配合更稳定,采购向装配线承诺的验收标准也有据可依。
镜座外观件在整机迭代中常有小改动,图纸版本或外观要求更新后如果没有同步到产线,容易出现旧程序做新零件的问题。
伟迈特CNC加工对镜座外观件执行图纸版本登记和工艺文件受控管理,改图后重新确认外观面等级和检测项目,更新后的加工方案经工程复核后再进入批量排产。
采购不必在每次改图后反复口头交代,量产版本与最新图纸保持一致,降低因版本错乱导致的批量报废风险。
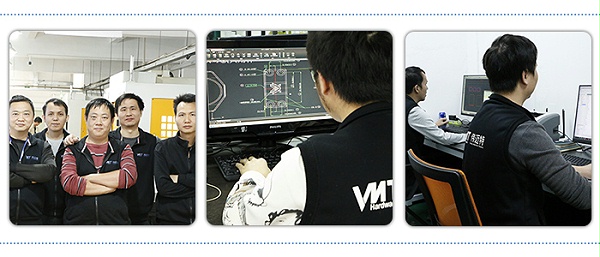
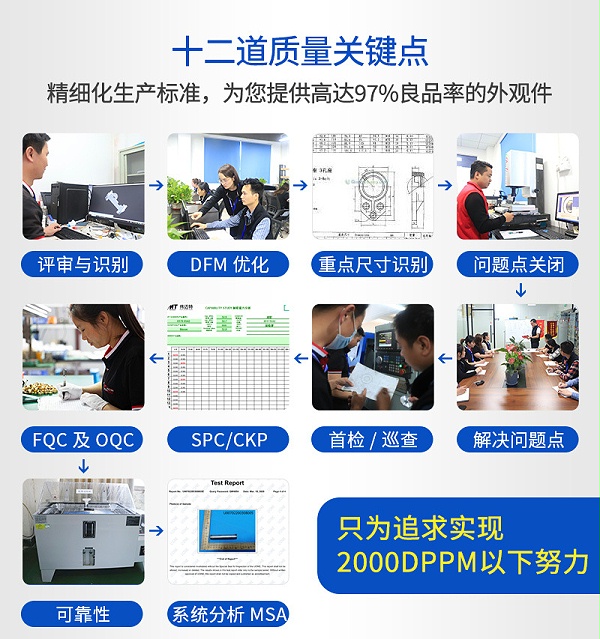
镜座外观件的外观面、配合面和表面处理各有不同验收要求,检测项目如果不提前策划,到货后装配线和采购容易各按各的标准判断。;伟迈特CNC加工在批量加工前,根据图纸确认关键尺寸、外观面等级、允许缺陷范围和色泽判定方式,形成镜座外观件专项检测清单,明确各项检查在首件、过程或成品阶段执行。;采购拿到与图纸对应的检测清单,到货验收时可以直接对照判定,减少外观争议和整批挑选的沟通成本。
外观面刀纹和划伤往往在批量加工中逐步出现,只靠成品抽检难以在早期发现问题。;首件按检测清单全项确认,重点核查外观面刀纹均匀度、色泽与样件一致性;批量加工中按约2小时或每批次固定数量进行巡检,过程记录外观、关键尺寸和表面处理状态。;外观异常在过程阶段被拦截,避免问题累积到成品后整批返工,采购不必为突发挑选紧急协调装配线。
采购在供应商筛选阶段需要确认厂家能提供哪些可核对的检测记录,而不只是口头承诺合格。;成品阶段对镜座外观件的外观面、配合面和标识逐件确认,关键尺寸按图纸公差复测,检测结果随批次记录,可按采购要求提供自检记录或检测报告。;到货验收有随批记录可查,采购在内部质量沟通和供应商评价中有可追溯依据。
如果验收标准只停留在样件,批量到货后出现外观差异时责任边界容易模糊。;伟迈特CNC加工将打样确认的外观面标准、材料牌号、表面处理方式和包装要求写入批量验收依据,每批产品按批次号关联工艺参数、检测记录和交付信息。;采购在整机装配出现外观反馈时,可凭批次追溯快速定位问题环节,明确加工责任范围,减少内部协调成本。
镜座外观件的外露面在运输和搬运中最容易被新增划伤或压痕,如果产品之间直接接触或包装内缺少分隔,开箱时装配线就会拒收。
伟迈特CNC加工根据镜座外观件的结构尺寸和外观面位置,采用单件防护后分隔装箱,外露面不与其他零件或箱壁直接接触,避免运输途中产生新增划伤和磕碰。
开箱后外观面保持可装配状态,装配线不用因运输新增划伤而挑选返工,整机交付节奏更可控。
批量到货后如果包装外没有清晰标识,采购和装配线难以快速核对批次、数量和规格,影响上线效率。
包装外按项目要求标识产品名称、材料牌号、批次号和数量,装箱明细与送货单对应,便于采购在收货环节快速核对。
到货核对效率提高,批次信息与验收记录可以直接对应,减少因混批错发导致的装配线等待。
不同运输方式对镜座外观件的振动和堆码压力不同,包装方式如果不跟随运输场景调整,远端交付后外观损伤风险会明显上升。
伟迈特CNC加工结合运输距离、搬运次数和交付方式确认外箱强度与内部固定方式,对易损外观面增加局部防护,并对转运堆码要求进行说明。
外观件在多次搬运和长途运输后仍能保持可装配状态,降低采购的售后更换和补货压力。
采购在供应商筛选阶段不仅关心能否做出来,也关心批量能否按约定节点稳定交付。
伟迈特CNC加工在确认图纸、材料、数量和交期后安排排产,交付前核对包装与随批检测记录,并按约定方式衔接物流与到货确认。
批量交付与整机装配计划衔接更顺畅,采购在物料齐套和上线排程上有明确预期。
采购在筛选阶段常遇到厂家报价只写尺寸公差、不写外观面等级,导致到货后无法按同一标准验收。
伟迈特CNC加工在项目评估阶段要求提供图纸、材料、数量和交期,并书面确认外观面与非外观面判定方法。
采购在询价阶段即可拿到可核对的验收边界,内部协调更有依据。
打样阶段未确认材料、表面处理和包装方式,批量按不同标准执行时容易出现外观偏差。
打样阶段确认材料牌号、表面处理工艺与包装防护方式,批量按打样确认的样件标准执行并保留自检记录。
批量外观一致性和可装配状态更稳定,减少停线返工风险。
采购担心厂家把外观件加工说成能保证整机成像合格,实际镜座只承担结构支撑与外观功能,责任被模糊化。
伟迈特CNC加工明确只对镜座外观件加工环节负责,包括外观面加工、材料确认、表面处理配合、检测和包装交付。
整机成像、密封性和整机外观等级由整机厂承担,双方责任清晰,后续争议减少。
批量到货后装配线反馈划伤或毛刺时,若厂家无固定响应路径,采购需要自行协调挑选与返工。
伟迈特CNC加工要求客户提供不良照片、批次信息和数量,先按外观面标准复核,再确认挑选、返工或补货方案。
异常处理有据可依,采购可将停线影响控制在较小范围。
伟迈特CNC加工会在报价前与采购确认外观面等级、允许缺陷范围和判定方式,一般把直接暴露在设备外观面上的区域作为外观面,以无划伤、无刀纹、无色差和表面处理均匀为验收依据;非外观面以无毛刺、无划伤、不影响装配为准。具体等级和判定方式按图纸和样件确认,并在打样阶段书面锁定,作为批量验收口径;便于客户明确项目边界、验收要求和后续安排。
伟迈特CNC加工会先按批次核对加工与检验记录,确认问题范围和出现环节,再与采购确认处理方式。属于加工或包装防护环节的问题,我们安排返工、挑选或补货,并同步调整工序防护或去毛刺安排;同时在后续批次中按调整后的方式执行并做抽检确认,避免同类问题重复出现。
伟迈特CNC加工按镜座外观件的外形和表面状态采用分隔与缓冲方式,让外观面避免与其他零件或包装壁直接接触,并对堆码和固定方式按运输场景做调整。包装外标注产品名称、规格、批次和数量,方便到货核对。实际运输方式确认后,我们可以按对应运输场景调整防护方式,降低远端交付后的外观损伤风险。
伟迈特CNC加工只对机器视觉镜座外观件的加工环节负责,包括外观面加工、材料确认、表面处理配合、检测和包装交付。镜座外观件在整机中承担结构支撑、定位和外部可视面功能,不直接决定成像质量,因此我们不承诺整机成像效果、整机密封性、整机外观等级或整机使用寿命。这一边界可以在报价和规格确认阶段书面明确,便于采购在内部验收和整机装配争议中界定责任。
伟迈特CNC加工需要先结合客户提交的图纸、材料、数量和验收要求判断该项目的实际条件;在打样阶段与采购逐项确认外观面等级、允许缺陷范围、材料牌号、表面处理方式和包装方式,并把这些内容作为批量执行依据。批量阶段按首件确认后的标准生产,过程中按批次抽检外观面和关键尺寸,包装按确认的分隔与缓冲方式执行并做批次标识。到货后采购可按打样确认的口径验收,出现差异时按批次核对处理;便于客户明确项目边界、验收要求和后续安排。
伟迈特CNC加工发起明确项目对接,请提交图纸、材料、数量和交期进行项目评估,我们将按镜座外观件的结构、外观面要求和装配配合需求逐项确认加工可行性、验收口径与交付节点。