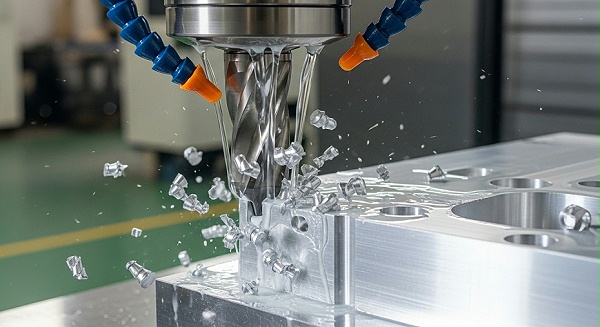
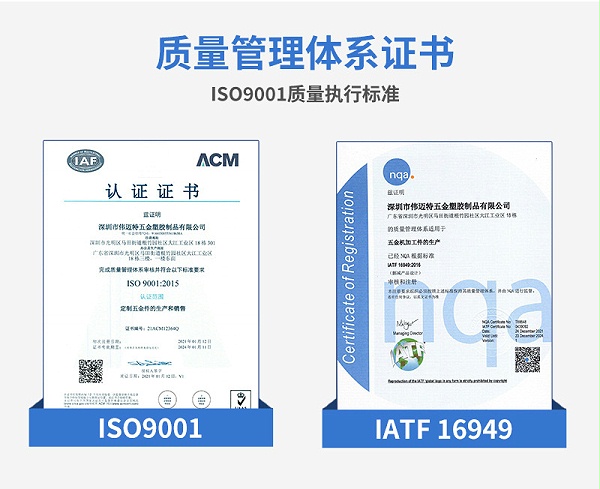
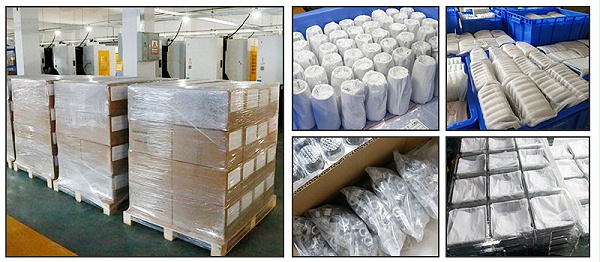
机器视觉零件CNC加工,是把镜头座、相机安装板、光源支架、传感器固定块等视觉系统结构件,通过数控铣削、车削、钻孔和攻丝等工序加工到图纸要求的尺寸精度、形位公差和表面状态,使其成为视觉模组中相机、镜头、光源与运动模组之间的安装基准和结构支撑。在工业检测、定位与测量设备中,这类零件的加工质量直接影响光学元件的相对位置稳定性和成像一致性,适用于样机试制、小批量试装和量产配套等场景。 伟迈特CNC加工承接机器视觉零件CNC加工项目,围绕研发工程师在加工厂家筛选阶段最关心的承接范围、加工一致性、检测口径和交付衔接,把图纸评审、工艺确认、打样验证、批量加工、检测记录和包装交付串成一条可确认的加工路径。客户提交图纸、材料、数量和交期后,我们按装配基准和验收要求逐项评估,确认可加工内容与质量边界,再推进样件或批量承接。
装配基准与关键孔位
±0.02mm
机器视觉零件装配时,如果安装面平面度不足或孔位偏差超差,相机与镜头相对位置会偏离设计状态,导致调试反复、成像不稳定。研发在询价阶段最需要确认厂家能否按装配基准控制关键尺寸与形位公差。
我们在图纸评审阶段先确认装配基准面、关键孔位和安装面公差,按客户图纸与双方检验标准执行加工与检测;对影响对位的尺寸给出加工能力判断,常规精密铣削可将关键孔位位置度控制在约±0.02mm量级,具体以图纸要求和双方确认的检验标准为准。
客户获得可校验的加工基准与关键尺寸控制,减少装配干涉和反复调整,让样机试装和整机调试参数可复用。
表面处理与光学适配
Ra1.6
镜头座、光源支架等零件若存在刀纹、反光、毛刺或掉屑,会干扰光源均匀性和成像质量,甚至划伤相邻光学件。研发需要厂家说明表面处理与去毛刺方案,避免视觉使用环境中的反光与杂质问题。
我们根据零件在视觉系统中的位置与光源条件,确认去毛刺、倒角与表面处理要求,关键安装面和孔口去毛刺后粗糙度可控制在约Ra1.6以内,表面处理按图纸或双方确认的验收标准执行。
客户获得适配视觉使用环境的零件表面状态,降低因反光、掉屑或毛刺导致的成像异常与拆装返修风险。
批内一致性与同工艺打样
±0.01mm
视觉设备研发最担心打样合格、批量后一致性变差,导致装配参数需重新调整。要解决这一问题,打样与批量必须使用同一工艺路径和检测方法。
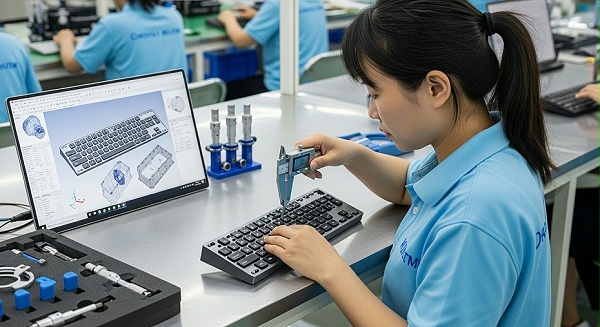
我们要求打样与批量沿用同工艺路径和同检测标准,关键尺寸按图纸要求进行首件与抽检,批量尺寸波动可控制在约±0.01mm的常规精密加工范围内,并提供可追溯的检测记录。
客户获得打样到批量一致的可复现加工结果,降低批量装配重新调参和售后维护成本。