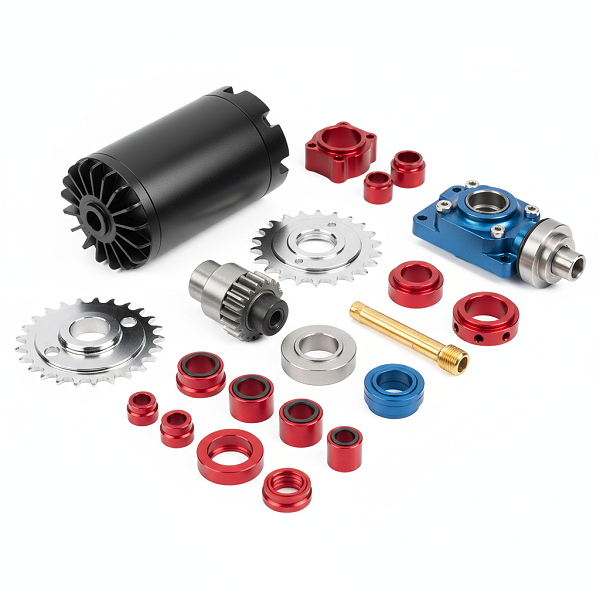
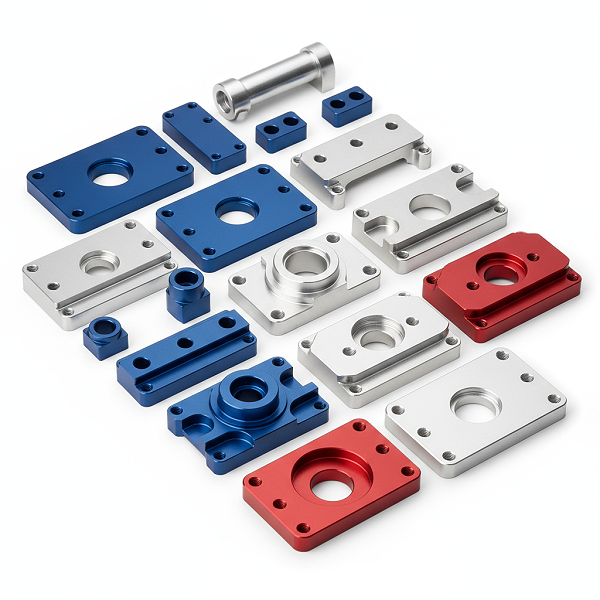
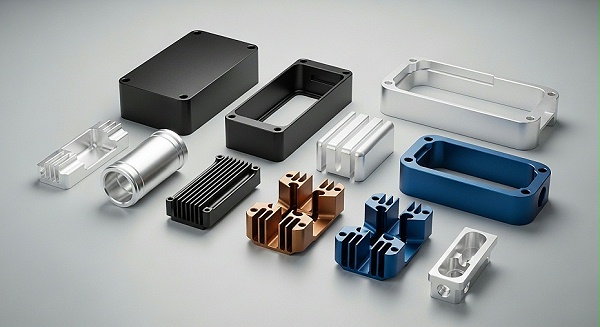
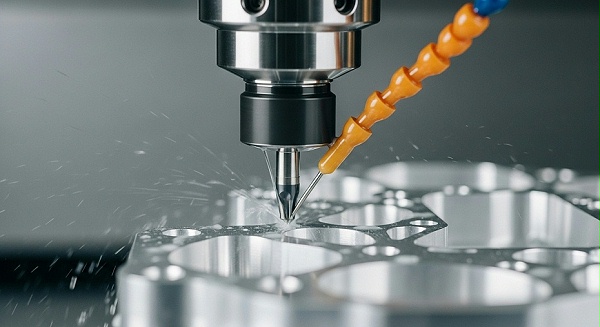
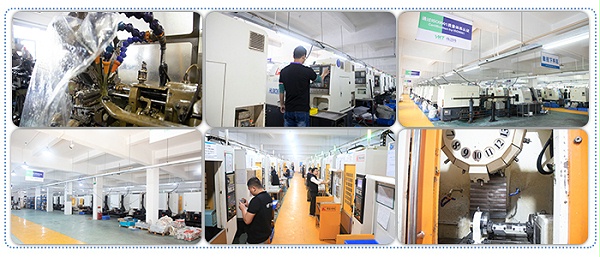
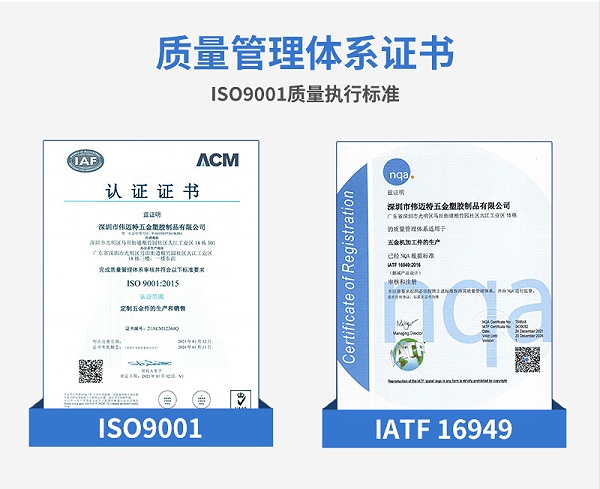
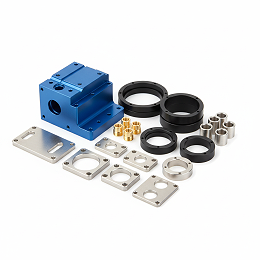
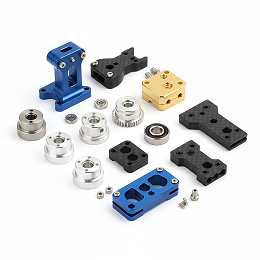
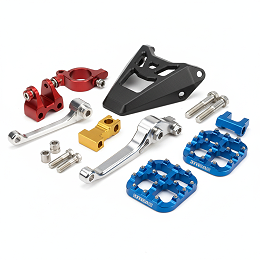
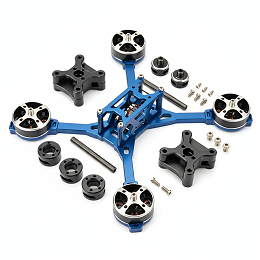
机械臂小零件CNC加工是指对关节壳体、减速器法兰、末端执行器、夹爪指、柔轮及针齿壳等小型结构件进行数控铣削、钻孔、镗孔和攻丝等精密加工。这类零件在机械臂中承担定位、连接、传动或支撑作用,尺寸偏差、形位误差或毛刺会直接影响孔位对齐、配合间隙和运动顺畅性,最终决定装配线是否能一次通过。伟迈特CNC加工面向机械臂结构设计与工艺工程师,承接此类小零件的打样与批量CNC加工,在报价前确认图纸基准、关键尺寸和配合公差的可加工性与可检测性,降低因装配返工或停线带来的交付风险。
小零件结构适配范围
±0.02mm±0.05mm
机械臂小零件通常结构紧凑、壁厚较薄、孔位和配合面密集,加工余量小,一旦装夹受力不均或切削参数偏大,局部变形会直接导致装配孔位偏移或配合面贴合不良。
针对关节壳体、减速器法兰、末端执行器、夹爪指等小型结构件,我们按零件特征规划装夹方式与走刀顺序,并在报价前对图纸基准与关键尺寸的可加工性进行确认;样件尺寸按图纸标注公差控制,普通中小尺寸零件的位置公差可按约±0.02mm至±0.05mm进行工艺评估。
客户在打样阶段即可确认零件能否顺利装入装配位置,减少批量阶段因结构问题返工的风险。
配合面精度与检测方式
机械臂小零件的孔、轴、配合面和定位面直接决定装配间隙和运动精度,如果检测方式和判定标准不明确,样品合格也可能在批量装配时出现批量修配。
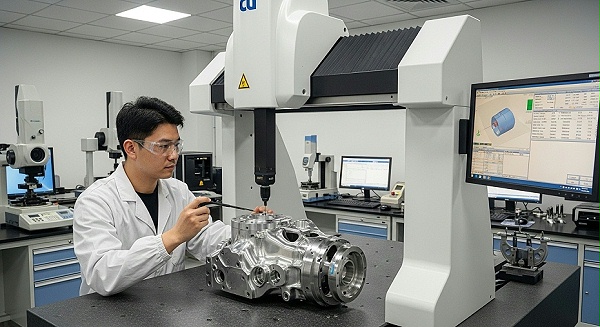
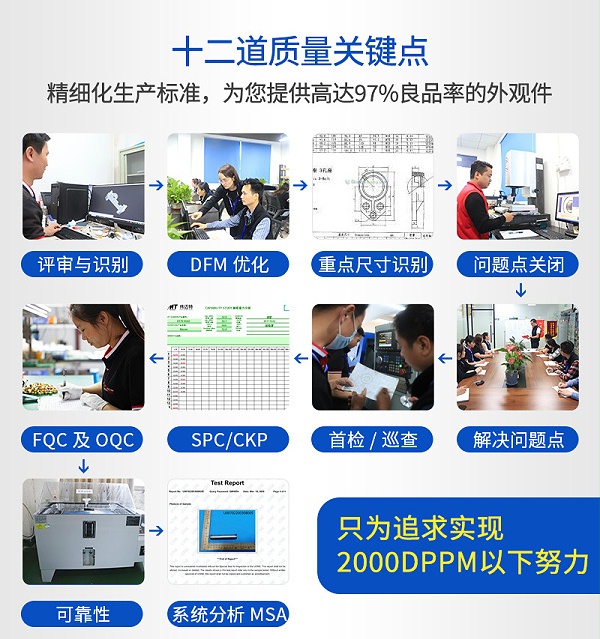
要求厂家明确关键尺寸的检测方式和判定标准,并提供检测记录;对孔位、配合面和定位特征,我们按来料检验、过程检验和成品检验环节确认检测方案,检测覆盖范围和抽检比例结合图纸与装配要求约定。
客户可依据检测记录提前判断装配风险,避免来料检验不合格导致整批分选或返工。
打样与批量一致性
机械臂小零件批量装配时最怕样件合格而批量件尺寸波动,装配线需要逐件修配或反复调整,直接影响整机交付节点。
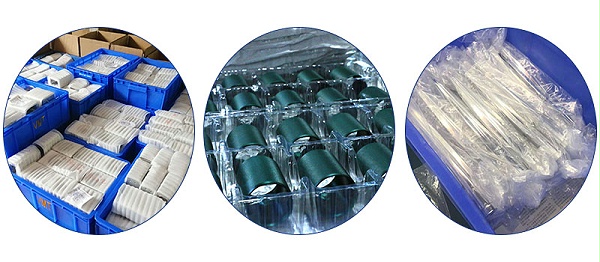
我们要求打样与批量使用同一工艺路线和检测标准,并确认批量加工的一致性控制方式与抽检/全检边界;对毛刺处理和表面处理,明确其不会影响配合尺寸和装配间隙。
批量零件装配表现一致,客户可减少装配线修配工作,稳定整机装配节拍。