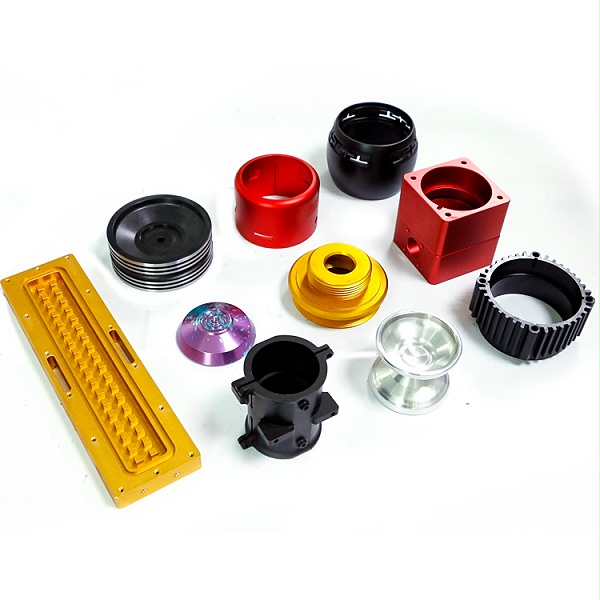

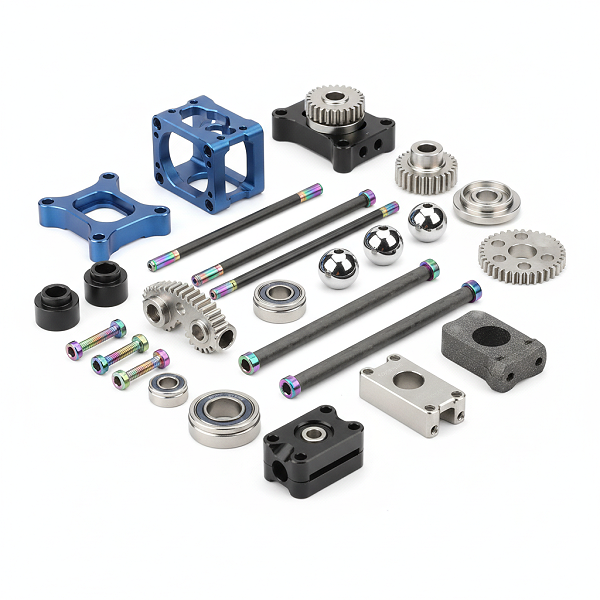
异形结构的多轴联动加工
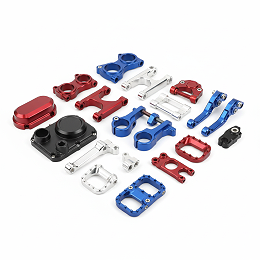
连接器非标件常见斜向孔位、异形腔体与多面特征,分次装夹容易累积基准误差,影响装配配合。
可评估以五轴联动一次装夹完成多面特征,减少基准转换;具体轴数选择按图纸结构、公差和批量由工程评审确认。
在结构允许的条件下减少装夹次数,降低装配返工与反复修配的风险。


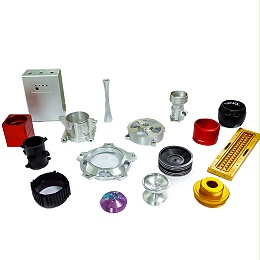
连接器非标件是相对于连接器标准件而言、需要按图纸单独定制的零件,常见于连接器壳体、锁紧结构、定位件和插针固定座等,在组件中承担定位、固定、锁紧与导电连接支撑作用。其尺寸精度、材料状态与表面处理,会直接影响装配是否顺畅、锁紧是否到位。伟迈特CNC加工面向采购与研发团队承接此类来图定制,按图纸确认材料、关键配合尺寸、表面处理与验收方法,并通过工艺评审、首件验证和过程检测,把加工承接范围与交付边界讲清楚,便于项目评估。
连接器非标件常见斜向孔位、异形腔体与多面特征,分次装夹容易累积基准误差,影响装配配合。
可评估以五轴联动一次装夹完成多面特征,减少基准转换;具体轴数选择按图纸结构、公差和批量由工程评审确认。
在结构允许的条件下减少装夹次数,降低装配返工与反复修配的风险。
连接器非标件从毛坯成形到精加工、电加工与表面处理往往跨多道工序,工序衔接不畅会拉长交期并放大尺寸波动。
工艺链可覆盖三轴、四轴、五轴、车铣复合、走心机、磨床、线切割与EDM等工序,按图纸特征分派路线。
采购可在一个窗口确认工序节点,减少多头协调带来的交付不确定性。
打样阶段暴露的配合尺寸和表面问题,若不在试制阶段确认,量产时返工成本会明显上升。
按研发打样、小批量试产到规模量产的路径推进,高精度特征在评审阶段标注并安排试制确认。
在打样阶段拿到可核对的检测结果,为后续批量下单提供判断依据。
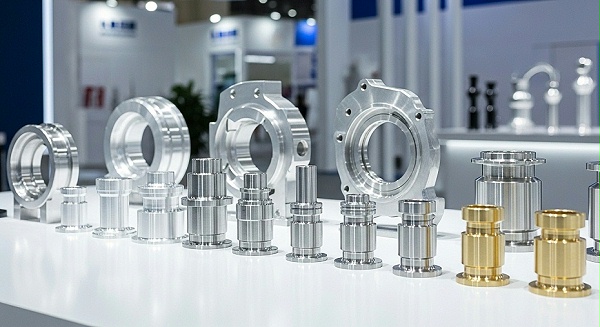
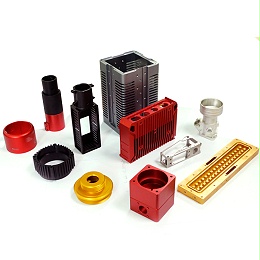
伟迈特CNC加工承接连接器非标件的来图定制,按图纸确认材料牌号、关键配合尺寸、表面处理与验收方法后评估工艺。产品范围覆盖铝合金、不锈钢、铜合金与工程塑料等常见连接器用材,适合连接器壳体、锁紧结构、定位件、插针固定座与非标支架等项目。
壳体类非标件外形与内腔特征多,配合面与孔位偏差会影响装配。
按图纸拆解关键配合面、孔位与锁紧结构,安排装夹方案与加工顺序;材料按图纸牌号确认。
便于采购在询价阶段判断加工可行性与需重点确认的尺寸项。
铜合金导电件对材料牌号与表面状态敏感,加工与表处不匹配会影响接触与外观。
按具体铜合金牌号确定刀具、切削参数与切削介质,表面处理方式按功能与外观要求评估。
减少因材料与表处不匹配造成的返工和装配异常。
不锈钢件易加工硬化,刀具与参数选择不当会造成表面质量与尺寸波动。
按材料状态确定刀具涂层、切削参数与冷却方式,关键尺寸设定过程检测点。
在不锈钢非标件上获得较稳定的尺寸与表面表现。
工程塑料件存在吸湿与应力释放引起的尺寸变化,验收状态不明确容易产生争议。
按具体牌号与介质相容性评估冷却与清洗方式,明确测量温湿度与验收状态;尺寸稳定性通过试制记录确认。
让采购在塑料件上获得可核对的尺寸依据,减少批量来料波动。
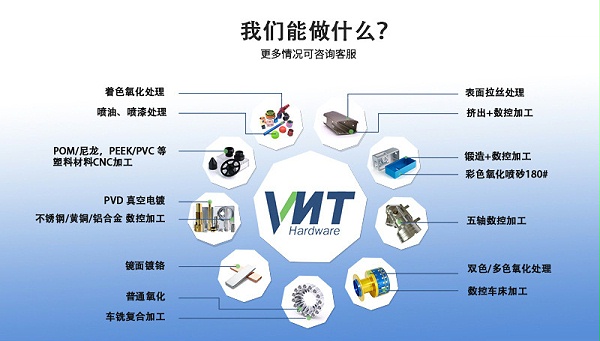
连接器非标件的加工难点集中在配合尺寸、表面状态与批量一致性上。以下按采购在询价和验收中最常遇到的三个问题,说明伟迈特CNC加工的工艺动作、关键控制范围与客户可核对的结果。
非标件与壳体或对配件配合超差,装入困难或锁紧不到位,装配现场只能修配,影响交付节点。
工艺评审先统一装夹基准,关键配合面与孔位设置过程检测点;首件按图版全尺寸确认,过程对关键尺寸复检并记录批次数据。普通配合尺寸可按图纸公差执行,行业常用过程控制带约0.02–0.05mm,具体以图纸和试制确认为准。
减少装配现场修配与返工,降低因配合问题导致的停线等待。
反复插拔或锁紧后表面出现露底、划伤或变色,或不同批次材料状态不一致,影响外观与验收。
按具体材料牌号与状态确定刀具与切削参数;表面处理前确认膜厚与遮蔽要求,处理后对关键尺寸与外观按约定方法复检。不同批次材料分别做首件确认,避免以单批结果覆盖全部批次。
让表面与材料状态在装配和验收中表现可预期,减少批量返工。
装配现场缺少与图纸关键项对应的逐批检测依据,出现问题难以区分加工责任与装配或来料责任。
随批提供关键尺寸与表面处理的检测记录,记录与图纸特征编号对应;首件不合格按停机、排查、修正、重新首件流程处置,已加工零件追溯检测后判定放行或隔离。
让采购在验收时有据可查,问题界定更快,合作边界更清晰。

伟迈特CNC加工在连接器非标件项目中,按客户图纸从材料确认、工艺评审、首件验证到批量检测逐段推进。以下案例来自营销属性与知识人群分析形成的匿名客户产品场景,用于说明我们如何围绕结构难点与装配验证组织工艺控制。
客户提供连接器非标件图纸,零件带异形结构与多处配合特征,客户担心装夹基准不统一导致配合面与孔位偏差,装配时出现修配。
我们按图纸拆解关键配合面、孔位与锁紧结构,先做工艺评审与DFM确认装夹方案、刀具与加工顺序;异形结构安排多轴联动加工减少重复装夹,关键配合面与孔位设定过程检测点,首件按FA检测清单覆盖尺寸、几何公差与规定项目,合格后封样再进入批量。
客户在打样阶段获得可核对的首件检测结果,批量阶段随批核对关键尺寸记录,装配现场减少因配合尺寸不明导致的反复修配。
客户此前遇到打样合格但批量波动的情况,担心材料批次与表面处理变化影响装配,要求打样、小批量与批量使用一致的工艺路径和检测项目。
我们将打样、小批量与批量的工艺路径与检测项目对齐,材料按炉批与材质证明核对,表面处理前后关键尺寸按约定方法复检;批量阶段按图纸关键项进行过程检测并保留批次记录,异常批次先隔离再评估处置。
客户获得与图纸关键项对应的批次检测记录,装配现场有逐批可核对的验收依据,减少因批次波动带来的停线等待。
客户要求非标件在装配和反复锁紧后表面不出现影响外观与验收的异常,同时毛刺不能影响装入与锁紧到位。
我们按图纸与装配要求控制毛刺与表面质量,表处前彻底去毛刺与清洗,表面处理类型、膜厚与遮蔽范围在表处图上明确;表处后按约定方法检查外观与膜厚,关键配合尺寸复检后再放行。
客户在装配和锁紧过程中减少因毛刺或表面异常导致的返工,外观与配合验收有可核对的检测结果。
以下表格与上述案例使用同一组数据,按控制项目、客户问题或目标、我们的处理方案与处理结果四列对照,便于采购核对哪些要求需要在询价与打样阶段逐项确认。
| 控制项目 | 客户问题或目标 | 我们的处理方案 | 处理结果 |
|---|---|---|---|
| 关键配合尺寸与孔位 | 装夹基准不统一导致配合面与孔位偏差,装配时出现修配。 | 工艺评审与DFM确认装夹方案、刀具与加工顺序;多轴联动减少重复装夹,关键配合面与孔位设定过程检测点。 | 打样阶段获得可核对的首件检测结果,批量阶段随批核对关键尺寸记录。 |
| 打样与批量的一致性 | 打样合格但批量波动,材料批次与表面处理变化影响装配。 | 打样、小批量与批量的工艺路径与检测项目对齐,材料按炉批与材质证明核对,表处前后关键尺寸复检。 | 获得与图纸关键项对应的批次检测记录,装配现场有逐批可核对的验收依据。 |
| 表面处理与毛刺 | 装配和反复锁紧后表面出现影响外观与验收的异常,毛刺影响装入与锁紧到位。 | 表处前彻底去毛刺与清洗,表处图上明确类型、膜厚与遮蔽范围;表处后检查外观与膜厚并复检关键配合尺寸。 | 减少因毛刺或表面异常导致的返工,外观与配合验收有可核对的检测结果。 |
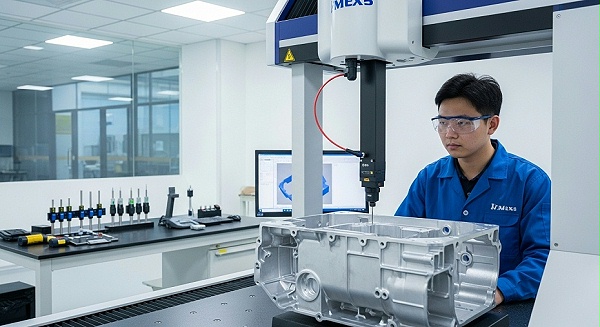
连接器非标件的承接能力集中在复杂结构加工、材料适配、精度控制与打样到批量的衔接。伟迈特CNC加工按图纸特征与验收要求组织工艺,采购可对照以下能力项判断项目是否匹配。
连接器非标件的异形腔体、斜向孔位等多面特征,若分多次装夹容易累积基准转换误差。
按图纸特征分派五轴联动、四轴或车铣复合工序,减少重复装夹;关键配合面与孔位在一次装夹可及范围内完成,超出设备与工具条件的特征单独评审。
采购可获得与零件结构匹配的工艺路线说明,判断报价对应的装夹与工序安排是否合理。
连接器非标件涉及铝、不锈钢、铜合金与工程塑料等不同材料,材料状态与表面处理选择直接影响加工表现和验收结果。
按材料牌号与状态确定刀具、切削参数与装夹方案;表面处理通过打样确认色样、膜厚与验收方法,表处前后关键尺寸按约定方法复检。
采购可在报价阶段获得材料与表面处理的适配说明,减少因材料或表处选择不当导致的返工。
采购担心厂家只给合格结论,缺少可核对的关键尺寸检测依据。
按图纸建立特征编号与检测计划,首件按FA检测清单覆盖尺寸、几何公差、螺纹与规定项目;过程检测与成品检测分别记录,临界尺寸按约定判定规则处理。
采购可随批获得与图纸关键项对应的检测记录,作为装配现场验收依据。
打样与量产条件不同时,批量首件合格率可能下降。
打样阶段按量产标准固化工艺参数与检测项目,小批量与批量沿用相同工艺路径;材料、设备、程序或表处变更时按受影响特征重新验证,不自动沿用旧首件。
采购可在放量前确认工艺与检测项目已对齐,降低批量爬坡阶段的质量波动风险。
对负责连接器非标件外协CNC加工的采购而言,从询价到交付需要确认的不只是价格,还包括承接边界、工艺一致性、检测项目和责任分界。伟迈特CNC加工把合作过程拆成可核对的节点,让采购在每个阶段知道需要提供什么、厂家会确认什么、最终能拿到什么结果。
采购提交图纸后,最担心厂家只给笼统报价,不说明哪些特征有风险、哪些要求需要打样确认。;伟迈特CNC加工按图纸逐项确认材料牌号与状态、关键配合尺寸与基准、表面处理要求和检测方法;对高风险尺寸、表处颜色与膜层、工程塑料尺寸验收状态等条件项,明确需要打样或试制确认的范围。;采购获得可核对的承接边界与待确认清单,在下单前识别哪些要求已明确、哪些需要试制验证。
各家报价口径不一,材料、加工、检测、表面处理、包装和运输若混在一起,采购无法判断真实成本和交付责任。;报价按材料、加工、检测、表面处理、包装和运输拆项说明;加工协议写清责任边界与交付节点;检测项目与频次按图纸关键项和项目要求约定明确。;采购能逐项对照各家报价口径,识别差异来源,降低交付后的责任争议和隐性成本。
采购需要看到关键配合尺寸和表面处理的实际检测结果,而不是只收到一个合格结论,才能判断厂家是否真正理解装配要求。;打样阶段按FA检测清单覆盖尺寸、几何公差、螺纹与规定项目;关键配合尺寸与表面处理前后尺寸按约定方法复检;首件合格后封样,不合格按停机排查、修正、重新首件流程处置。;采购拿到可核对的打样检测记录,能在批量前确认工艺与检测标准是否满足装配要求。
批量阶段若缺少与图纸关键项对应的检测记录和包装防护说明,装配现场出现问题难以快速界定原因。;打样、小批量和批量使用一致的工艺路径与检测项目;随批提供关键尺寸和表面处理的检测记录;包装按约定防护方式避免运输磕碰,交付节点按工序确认。;采购在装配现场能用同一套记录核对来料,减少停线等待和修配,交付责任更清晰。
伟迈特CNC加工是深圳市伟迈特五金塑胶制品有限公司旗下品牌,成立于2011年,注册地址位于深圳市宝安区,为高新技术企业。公司以技术型精密CNC制造工厂为定位,工程技术及品质管理人员占比超35%,按研发打样、小批量试产到规模化量产的全生命周期制造方式承接连接器非标件项目。工厂按职能分工组织生产,高精度产品加工与研发打样、批量加工和表面处理分别由对应厂区承担,项目从图纸评审到交付由工程与品质人员共同跟进。
连接器非标件外协加工若只按来图加工模式承接,图纸中的装配风险和表处条件容易被忽略,采购需要在报价前就获得工程判断。
伟迈特CNC加工工程技术及品质管理人员占比超35%,按研发打样→小批量试产→规模化量产的全生命周期制造方式组织项目;工程人员在报价前介入图纸评审,确认关键尺寸、材料与表面处理条件。
采购在项目初期就能获得工程侧的承接判断,减少因图纸理解偏差导致的打样反复和批量风险。
连接器非标件既涉及高精度特征加工,也涉及批量一致性和表面处理衔接,生产组织不清会影响交期和品质。
公司工厂分布为光明总厂5,500㎡(研发+高精度)、中山分厂5,000㎡(批量)、东莞分厂3,500㎡(表面处理),工厂总面积14,000㎡;按产品精度与批量阶段分派对应厂区组织生产。
采购能确认打样、批量与表面处理分别由哪个厂区承接,交付节点和品质责任更清晰。
连接器非标件的采购需要厂家具备可核对的过程控制与追溯能力,而不是只靠最终检验挑出不良。
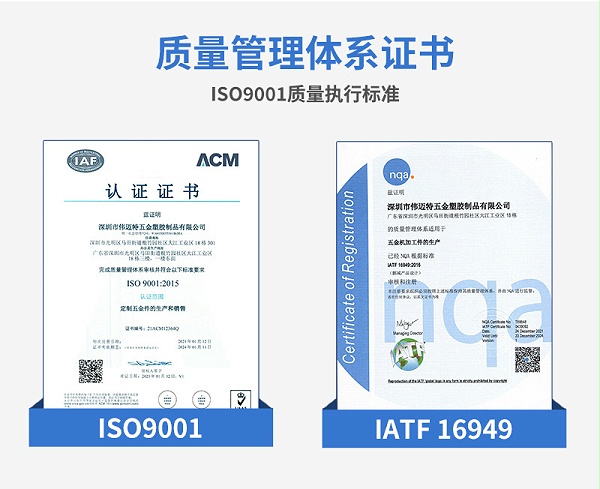
公司具备IATF 16949:2016、ISO 9001:2015、ISO 14001:2015认证及高新技术企业资质;执行首件确认、过程巡检、成品检测和批次追溯的过程控制方式,具体检验项目与频次按项目图纸和要求约定。
采购可把体系文件与过程记录作为供应商评估依据,降低批量交付的品质不确定性。
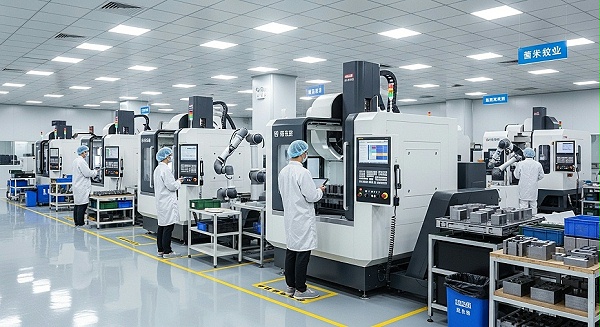
连接器非标件的结构、材料和批量条件不同,需要的设备类别和工序衔接也不同。伟迈特CNC加工按当前产品的特征组织设备资源,把设备能力对应到具体工序和适用场景,便于采购判断零件由哪类设备承接、哪些特征需要特殊工序。
连接器非标件的异形腔体、斜向孔位和多面特征,若用三轴多次装夹,基准转换误差会影响孔位和配合面精度。
五轴联动加工中心以DMG/Mazak/Makino品牌为主,联动精度±0.005mm,一次装夹五面加工;适用于异形曲面、复杂腔体和多角度特征,减少装夹次数和基准转换。
采购能确认复杂特征由五轴设备一次装夹承接,降低多面加工的累积误差和装配干涉风险。
连接器非标件中的回转类零件、微型轴和带侧孔或螺纹的小件,若分多道工序加工,同轴度和螺纹精度难以稳定。
车铣复合以Mazak/Mori Seiki为主,精度±0.002mm,车削与铣削一次装夹完成;走心机为CITIZEN/STAR,加工范围Φ1–32mm,圆度≤0.002mm,适合精密小件和细长轴。
采购可确认回转件与微型件由匹配设备一次成型,减少工序周转和同轴度波动。
连接器非标件的精密孔、异形孔、窄槽和淬硬件,CNC铣削有时无法满足圆度或清角要求,需要后续工序补充。
磨床以CBN砂轮加工,圆度≤0.001mm、Ra≤0.2μm;线切割慢走丝精度±0.003mm,适合异形孔和硬质合金;EDM精度±0.005mm,适合深腔、窄槽和淬硬钢。
采购能确认精密孔与异形特征有后续工序承接,减少因设备能力不足导致的外协周转和精度损失。
连接器非标件若涉及较大尺寸的壳体或批量交付,需要大行程设备和批量产线资源配合,交期和一致性才有保障。
龙门加工中心最大加工尺寸2200×1200×800mm、承重3000kg,定位±0.005mm;三区弹性排产按打样、弹性和量产分区组织,批量阶段按专线专做方式控制一致性。
采购可确认大件与批量订单由对应设备与产线承接,交期和批次一致性更有保障。
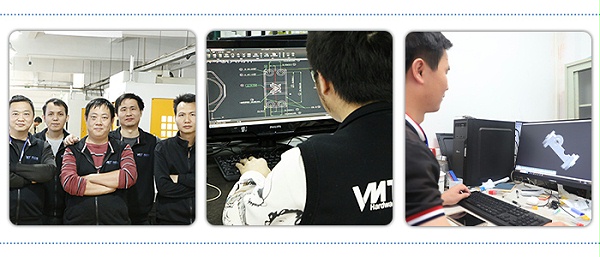
连接器非标件的图纸评审、工艺确认、打样验证与量产衔接,需要工程团队在项目早期介入。伟迈特CNC加工工程技术及品质管理人员占比超35%,围绕连接器非标件的结构特征与装配要求组织评审与协同。
连接器非标件的材料、公差、表面处理和检测要求若未逐项确认,报价与工艺路线都会出现偏差。
伟迈特CNC加工收到完整图纸、三维模型、材料、数量和关键公差后,先检查基准、装夹位置、刀具可达性、薄壁变形风险及检测方法,再决定加工路线。
采购在报价前获得工艺确认清单,减少后期变更。
非标结构装夹基准不统一、薄壁与细小孔位易变形,是连接器非标件加工的主要难点。
工程团队通过DFM确认装夹方案、刀具与加工顺序,对薄壁件、深孔、工程塑料件按对应工艺卡评估,关键配合面与孔位设定过程检测点。
加工方案在打样前即针对结构难点做出安排,降低试制反复。
打样阶段的图纸版本与检测项目若未冻结,批量阶段容易出现工艺与检测口径不一致。
伟迈特CNC加工按当前图版建立特征编号,打样与批量使用一致的工艺路径和检测项目,图纸变更按项目流程重新确认。
采购可用同一版本与检测口径对比打样和批量结果。
批量阶段出现尺寸或表面异常时,需要工程、品质与生产联合判断问题归属。
伟迈特CNC加工对不合格项明确隔离范围、原因、纠正措施和复验结果,按项目流程与客户协同处理。
采购可获得可追溯的异常处理记录,减少停线等待。
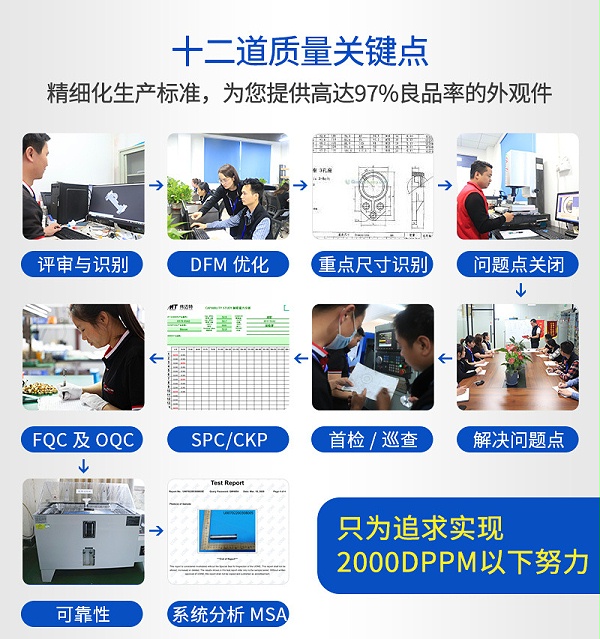
连接器非标件的质量管控从检测策划开始,贯穿首件、过程与成品检验,最终形成可追溯的检测记录与验收依据。以下按阶段说明伟迈特CNC加工的检测动作与记录要求。
连接器非标件的关键配合尺寸、形位公差、螺纹与表面要求,若未在加工前明确检测方法,后续验收容易出现口径分歧。;伟迈特CNC加工按当前图版建立特征编号,覆盖尺寸、几何公差、螺纹与规定表面项目,图纸公差框格、基准及修饰符逐项解释,尺寸、形位与粗糙度分别说明测量方法。;采购在加工前即可确认检测项目与方法,减少验收争议。
首件不合格若继续批量加工,会导致整批返工或报废。;首件按检测清单全尺寸检测,合格签字封样;首件不合格按停机、排查根因、修正、重新首件流程处置,已加工零件100%追溯检测后判定放行或隔离。;批量加工前确认工艺状态,降低批量风险。
连接器非标件的关键配合尺寸在批量加工中可能随刀具磨损或温度变化漂移。;伟迈特CNC加工对关键配合尺寸进行过程抽检或复检,记录批次一致性数据;临界尺寸按DFM-21规则约定不确定度与判定方式,不以单件合格推导批量稳定。;采购可获得过程检测记录,判断批次一致性。
连接器非标件交付时需要可核对的检测记录与批次追溯信息。;成品按图纸关键项检测并出具报告,随批提供关键尺寸和表面处理检测记录,材料与批次信息可追溯,包装按约定防护方式执行。;装配现场可用记录快速核对批次,减少责任争议。
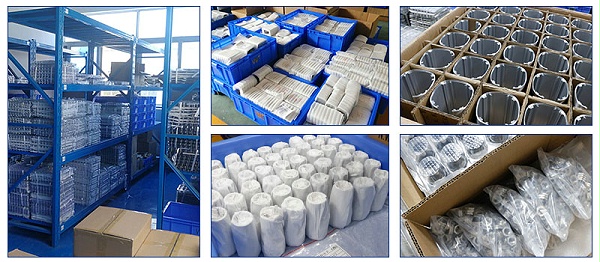
连接器非标件的包装与交付,需要根据零件结构、表面状态、运输方式和交付要求确定防护与标识方式。伟迈特CNC加工按项目约定执行包装与交付衔接,避免运输磕碰影响装配。
连接器非标件的配合面或表面处理区域若在运输中磕碰或划伤,会影响装配与外观验收。
伟迈特CNC加工按零件结构与表面状态确定防护与分隔方式,精密配合面与表面处理区域单独防护,避免相互磕碰。
零件到达装配现场时表面状态更稳定,减少因运输损伤导致的返工。
连接器非标件批次混料或标识不清,会导致装配现场无法核对图纸与检测记录。
包装标识按项目约定注明零件名称、图号、批次号、数量、材质与表面处理信息,随批附检测记录。
装配现场可快速核对批次与图纸,减少混料风险。
不同运输方式对防震、防潮与固定要求不同,装箱方式不当会导致运输损伤。
伟迈特CNC加工根据运输方式与交付要求确定装箱与固定方式,包装前确认零件干燥与表面状态。
降低运输环节的损伤风险,交付节点更可控。
包装、运输与交付节点的责任边界不清,出现问题后难以界定。
伟迈特CNC加工在报价和加工协议中写清包装和运输的责任边界与交付节点,按约定方式衔接交付。
采购在项目启动前即可明确交付责任,减少后期沟通成本。
连接器非标件从询价到持续合作,伟迈特CNC加工在售前、打样、批量、质量异常与持续合作各阶段提供对应服务,采购按阶段提交输入资料即可获得可核对的结果。
采购提交图纸、材料、数量与交期后,工程人员按图纸逐项确认关键配合尺寸、材料牌号和表面处理要求,并给出工艺路线与风险提示。
图纸评审覆盖材料牌号与状态、关键公差、基准、表面处理与检测要求;反馈时间以图纸复杂度和当日工程排期为准。
采购在报价前拿到可核对的加工范围与风险清单。
打样阶段按FA检测清单验证尺寸、几何公差与螺纹等项目,首件合格后封样。打样、小批量和批量使用一致的工艺路径和检测项目。
FA不合格按停机、排查根因、修正、重新首件、合格封样、已加工零件追溯检测的流程处置。
首件结果与批量条件对齐,降低转产阶段的一致性风险。
批量阶段延续同一工艺路径与检测项目,随批提供关键尺寸和表面处理的检测记录。出现异常时按隔离、排查、修正、复验的流程处置,并记录批次范围。
过程检测记录批次一致性数据;异常处置保留隔离范围与复验结果。
异常影响范围可界定,补货与复验节点清晰。
长期合作客户可按季度回顾品质与交期数据,针对连接器非标件的结构特点提出工艺优化建议,并把变更纳入版本管理。
工艺复盘覆盖品质、交期与检测记录;变更走ECN流程并同步图纸、程序与检验要求。
合作过程中工艺持续优化,采购的供应稳定性逐步提升。
伟迈特CNC加工可根据图纸评估铝合金、不锈钢、铜合金、钛合金、合金钢与工程塑料等材料的连接器非标件加工,表面处理可按图纸要求评估阳极氧化、镀镍、镀锌、钝化、喷砂、拉丝、抛光、PVD、电解抛光、发黑等方案。具体材料牌号与状态、表面处理类型与膜厚范围需在报价前逐项确认,表面处理前后关键尺寸按约定方法复检;便于客户明确项目边界、验收要求和后续安排。
伟迈特CNC加工会请提供2D/3D图纸及版本、材料牌号与状态、关键配合尺寸与公差框格、基准、表面处理类型与膜厚范围、外观与毛刺要求、数量与目标交期。图纸信息越完整,工程评审越能准确判断承接范围与需要打样验证的特征;便于客户明确项目边界、验收要求和后续安排。
伟迈特CNC加工会交期按图纸复杂度、材料库存与采购周期、表面处理周期、检测项目与批量综合评估。伟迈特CNC加工在报价时按工序节点说明交期与前置条件,材料需要采购或表处需要外协时会单独说明。打样、小批量与批量的交期分别评估,不把打样交期直接等同于批量交期;便于客户明确项目边界、验收要求和后续安排。
伟迈特CNC加工需要先结合客户提交的图纸、材料、数量和验收要求判断该项目的实际条件;会装配现场发现配合或表面问题时,可提供零件批次号、图纸版本、问题描述与照片。伟迈特CNC加工按批次追溯记录核对加工与检测记录,区分加工、装配或来料因素,并按隔离、排查、修正、复验流程处置,保留处理记录与复验结果;便于客户明确项目边界、验收要求和后续安排。
向伟迈特CNC加工发起连接器非标件项目对接,提交图纸、材料、数量和交期,工程人员按图纸逐项确认关键配合尺寸、材料牌号与表面处理要求,并给出工艺路线与风险提示。