关键配合尺寸的精度控制
连接器插针、壳体的孔位、外形和配合面一旦超差,装配时可能出现偏紧或偏松,导致强行压入或接触不稳定,进而影响整批连接器的组装良率。
伟迈特CNC加工在工艺评审阶段对图纸关键尺寸进行识别,按零件结构和材料特性确定装夹方式与加工余量,普通连接器零件配合尺寸可按约±0.01mm至±0.05mm的行业常用范围控制,具体以图纸要求和样件验证结果确认。
关键配合尺寸在打样阶段即可验证,批量加工时按同一工艺执行,减少装配环节的修配和选配工作。
连接器高精度CNC加工面向插针、壳体、绝缘体、定位件等关键零件的制造需求,这些零件在连接器成品中承担导电、支撑、定位与机械固定的作用,其尺寸精度、形位公差和表面状态会直接影响插拔力、接触电阻和组装良率。对于研发与工程人员来说,在技术选型与可制造性评估阶段,需要判断供应商能否把图纸上的配合尺寸、公差要求和材料特性稳定转化为批量零件,而不是只看单件样品是否合格。伟迈特CNC加工围绕连接器高精度CNC加工,从图纸与技术要求出发,承接零件打样与批量加工,并在报价前与工程人员确认关键尺寸的检测方式和判定标准,帮助项目在进入量产前把加工边界和验收依据明确下来。
连接器插针、壳体的孔位、外形和配合面一旦超差,装配时可能出现偏紧或偏松,导致强行压入或接触不稳定,进而影响整批连接器的组装良率。
伟迈特CNC加工在工艺评审阶段对图纸关键尺寸进行识别,按零件结构和材料特性确定装夹方式与加工余量,普通连接器零件配合尺寸可按约±0.01mm至±0.05mm的行业常用范围控制,具体以图纸要求和样件验证结果确认。
关键配合尺寸在打样阶段即可验证,批量加工时按同一工艺执行,减少装配环节的修配和选配工作。
供应商报价低但批量加工时精度波动大,是连接器采购中常见的风险,一旦出现批次尺寸漂移,可能造成产线停线或客户退货。
伟迈特CNC加工要求打样与批量使用同一工艺路线和检测流程,首件经检测确认后进入批量,过程中按约定频次进行尺寸抽检并保留记录,关键尺寸可按约定的判定标准进行合格判定。
打样与批量的一致性可验证、可追溯,工程人员在确认供应商时能获得可量化的过程依据。
连接器零件在插拔和接触部位对毛刺、表面缺陷较为敏感,毛刺残留可能影响插拔手感、接触电阻甚至通电测试结果。
伟迈特CNC加工在工艺方案中约定去毛刺工序和表面处理方式,对毛刺和表面缺陷的允收边界可在加工前形成书面约定,并按装配或质检部门的抽检要求进行外观确认。
减少因毛刺和表面状态导致的装配不良,降低质检环节的批次拦截风险。
伟迈特CNC加工围绕连接器高精度CNC加工承接多类关键零件,按产品类别、材料与工艺、采购重点和适用项目形成清晰的产品范围,方便研发与工程人员在选型阶段快速判断项目是否匹配。
插针、端子等接触件对尺寸精度和表面质量要求较高,装配后直接影响接触电阻和插拔力,工程人员需要确认供应商能否稳定控制这类细长或小型结构。
伟迈特CNC加工针对插针类零件选择匹配的装夹方式和切削参数,按图纸要求控制关键尺寸和形位公差,普通配合尺寸可按约±0.01mm至±0.05mm的行业常用范围加工,并按约定方式检测。
接触件装配时互配性更稳定,减少强行压入或接触不良导致的返工。
连接器壳体通常包含孔位、型腔和配合面,尺寸链较长,加工中如果基准不统一或装夹变形,容易造成装配干涉。
我们按零件结构确定定位基准和装夹方案,对孔位、外形和配合面按图纸要求控制,打样与批量使用同一工艺路线,关键尺寸按约定频次抽检并保留记录。
壳体类零件装配顺畅,减少因孔位或外形偏差造成的产线修配。
绝缘体和定位件在连接器中承担支撑与定位作用,尺寸偏差会影响插针位置度和整体装配精度。
伟迈特CNC加工按材料特性选择切削参数和去毛刺方式,对关键定位尺寸进行识别和检测确认,表面缺陷允收边界可在加工前约定。
定位类零件尺寸稳定,装配后插针位置度和整体结构精度更有保障。
研发阶段通常需要少量打样验证结构,量产阶段又要求批量一致,工程人员关心打样到量产能否平稳过渡。
我们支持从打样到批量的连续承接,打样阶段确认工艺和检测方案,批量阶段沿用同一工艺和检测流程,按订单批量与交期安排生产。
研发验证和量产导入在同一供应商内完成,减少工艺切换带来的精度波动和沟通成本。
连接器高精度CNC加工的难点往往不在单件加工能力,而在批量条件下关键尺寸是否稳定、检测方式是否清晰、装配结果是否可控。针对研发与工程人员在可制造性评估阶段最关心的问题,伟迈特CNC加工从工艺动作、参数控制和客户结果三个层面给出可落地的处理方式。
连接器零件批量加工时若出现孔位或外形尺寸漂移,装配环节可能出现零件无法互配或需要强行压入,严重时导致整批返工或产线停线。
针对该类客户项目,我们在工艺评审阶段确定定位基准和装夹方式,打样与批量使用同一工艺路线,关键尺寸按约定频次进行抽检并记录;关键配合尺寸可控制在约±0.01mm至±0.05mm的常用范围内,具体依图纸和样件验证结果确认。
装配线可获得尺寸一致性更稳定的批次,减少额外修配、选配和批次拦截。
插针、壳体等关键部位的检测方法和判定标准如果不明确,质量异常时容易出现责任界定困难,工程人员也难以判断供应商的检测能力是否可信。
在项目报价前,我们与工程人员确认关键尺寸的检测项目、检测方式和抽样判定标准,首件提供检测报告,批量根据约定保留过程检测记录,检测安排与装配或质检部门的抽检要求对应。
工程人员可获得清晰的检测依据和记录追溯路径,质量异常时可按事先约定的判定标准处理。
毛刺残留、表面处理状态不一致或包装防护不足,可能在运输和装配环节造成零件碰伤、划伤,最终影响插拔和外观判定。
我们在加工前就毛刺、表面缺陷的允收边界与客户形成书面约定,按零件结构选择分隔和防护方式;包装按装配线取用习惯标识,减少运输和转运过程中的磕碰风险。
到货零件的外观和表面状态更可控,装配线取用顺畅,降低因防护不足造成的退换货。
伟迈特CNC加工在与连接器项目客户的合作中,遇到过采购最典型的担忧:供应商报价低,但批量加工时精度波动大,装配不良率上升,甚至出现退货。该客户为正在为连接器项目寻找高精度CNC加工供应商的采购人员,零件加工完成后进入连接器组装线,由装配和质检部门进行插针与壳体装配、尺寸抽检和通电测试。围绕这一场景,我们与客户确认了关键尺寸的检测方法和判定标准,明确打样与批量使用同一工艺和检测流程,并对毛刺、表面处理和包装防磕碰做出书面约定。
客户担心连接器插针和壳体的关键配合尺寸在批量加工中波动,导致装配偏紧或偏松,进而造成整批装配不良。
伟迈特CNC加工在报价前与客户确认关键尺寸的检测方法和判定标准,批量加工时关键尺寸按约±0.02至±0.05 mm范围控制,并约定CPK≥1.33或按抽样方案判定合格。
客户获得了可验证的尺寸判定依据,批量装配不良风险显著降低。
客户不清楚供应商打样和批量是否使用同一工艺和检测流程,担心打样合格但批量不合格。
我们将打样与批量纳入同一工艺路线,使用同一刀具、夹具和检测判定标准,检测项目和抽样方案保持一致,首件报告与批量检测记录随批追溯。
打样验证结论可直接延伸到批量,客户减少重复验证和量产导入时间。
连接器配合面的毛刺和表面缺陷会影响插拔力和接触电阻,客户担心供应商未做书面约定导致批次争议。
我们与客户约定毛刺和表面缺陷的允收边界,功能面粗糙度按约Ra 0.8–1.6μm控制,加工后安排去毛刺工序并做外观抽检。
装配线不需要额外修配,插拔力和接触电阻测试更稳定。
连接器零件体积小、数量多,运输过程中的磕碰和混料会影响上线装配效率。
我们按零件结构和表面状态进行分隔、标识和装箱防护,包装方式在交付前确认,批量订单按约定交期和批次信息交付。
客户收到零件后可直接进入装配线,减少分拣和二次处理成本。
| 控制项目 | 客户问题或目标 | 我们的处理方案 | 处理结果 |
|---|---|---|---|
| 关键尺寸批量一致性 | 客户担心供应商报价低但批量加工时精度波动大,导致装配不良或退货。 | 锁定刀具、切削参数和装夹方式,批量关键尺寸按约±0.02至±0.05 mm控制,约定CPK≥1.33或按抽样方案判定。 | 批量尺寸波动可控,装配不良风险降低。 |
| 打样与批量工艺一致性 | 客户不清楚打样与批量是否使用同一工艺和检测流程,担心样品合格但批量不合格。 | 打样与批量使用同一工艺路线、同一检测判定标准和同一抽样方案,首件报告与批量记录随批追溯。 | 打样验证结论可直接延伸到批量,缩短量产导入周期。 |
| 毛刺与表面状态控制 | 配合面毛刺和表面缺陷会影响插拔力和接触电阻,客户要求书面约定允收边界。 | 加工后安排去毛刺工序,功能面粗糙度按约Ra 0.8–1.6μm控制,包装前进行外观抽检。 | 装配线无需额外修配,插拔力和接触电阻测试更稳定。 |
| 检测记录与批次追溯 | 装配现场出现偏紧或偏松时,需要依据检测记录判断责任归属,记录缺失会导致争议。 | 提供首件检测报告和批量检测记录,关键尺寸的检测方法、抽样方案和判定标准在报价前书面确认。 | 可快速定位问题来源,减少责任争议和整批返工。 |
| 包装防护与交付衔接 | 小体积连接器零件在运输中磕碰或混料会影响上线装配效率。 | 按零件结构和表面状态分隔、标识和装箱防护,包装方式在交付前确认,批量订单按约定交期交付。 | 零件到厂后可直接进入装配线,减少分拣和二次处理。 |
连接器壳体和定位件常有多面孔位、窄槽和薄壁结构,装夹次数多、基准转换频繁,容易产生位置偏差和变形。
伟迈特CNC加工采用多面装夹或专用夹具方案,统一基准标注,关键孔位公差按约±0.02至±0.05 mm控制,减少多次装夹带来的累计误差。
复杂结构零件一次装夹完成多面加工,位置精度更稳定。
铜合金、不锈钢、铝合金和工程塑料的切削特性差异大,选错刀具和参数会造成毛刺、变形或表面粗糙度超标。
伟迈特CNC加工根据材料选择刀具材质、切削参数和去毛刺方案,铜合金和不锈钢零件配合面粗糙度按约Ra 0.8–1.6μm控制,塑料件采用轻切削策略。
不同材料的连接器零件都能获得匹配的加工质量,减少试错成本。
研发与工程人员在技术选型阶段需要确认结构、材料、工艺、精度和检测方案是否可落地,仅凭设备清单无法判断。
伟迈特CNC加工在报价前进行图纸评审,确认可加工性、关键尺寸检测方法和判定标准,打样与批量使用同一工艺路线和检测流程。
工程人员获得可执行的工艺方案,减少从设计到量产的反复修改。
连接器零件进入组装线后,抽检发现关键尺寸超差会导致批次拦截或返工,供应商检测能力不足是主要风险。
伟迈特CNC加工提供首件检测报告和批量检测记录,关键尺寸按约±0.02至±0.05 mm范围控制并约定CPK≥1.33或抽样合格判定标准,批次信息可追溯。
采购和质检部门可验证批量一致性,降低批次退货和停线风险。
研发与工程人员在技术选型阶段最关心结构能否稳定加工,薄壁、深腔、细小孔位和窄槽等特征若未在报价前识别,容易在打样或批量阶段出现变形、断刀或尺寸超差。伟迈特CNC加工在接到图纸后先做可制造性评审,逐项确认关键尺寸、形位公差、材料和批量要求,并反馈需要客户确认的工艺边界。;针对连接器类零件,评审时会重点核对最小孔径、深径比、壁厚和关键配合面的公差标注;对普通结构,最小孔径可加工至约0.5mm,深径比控制在约5:1以内较为稳妥,超出范围会提出工艺调整建议。;客户在打样前就能拿到工艺风险清单和改进建议,减少反复改图与试错成本,让技术选型有明确依据。
连接器零件批量加工时,装夹方式和工序顺序直接影响尺寸一致性。若装夹方案不稳定,同批零件会出现孔位偏移或外形尺寸波动,导致装配时偏紧或偏松。伟迈特CNC加工根据零件结构确定装夹基准和工序路线,明确打样与批量使用同一工艺和检测流程。;对连接器插针、壳体类零件,通常采用一次装夹完成关键配合面加工或设计专用夹具,减少重复定位误差;关键尺寸在首件确认后锁定工艺参数,批量阶段按约定进行过程抽检。;客户拿到的是可复现的加工方案,打样确认的尺寸和装配结果能在批量阶段延续,降低批次拦截和产线停线风险。
采购和工程人员常担心供应商报价低但批量加工精度波动大。伟迈特CNC加工把检测策划前置到工艺方案阶段,明确关键尺寸的检测方法、抽样标准和判定依据,并提供首件检测报告和批量检测记录,让精度结果可验证、可追溯。;针对关键配合尺寸,可按客户要求提供首件检测报告和批量抽检记录;对普通连接器零件,关键尺寸公差常见控制在±0.01mm至±0.03mm,位置度约0.02mm以内,批量过程按约定频次进行抽检判定。;客户在验货和装配环节有明确的判定依据,减少因检测口径不一致产生的争议,让批次质量更可控。
连接器零件加工完成后要进入组装线,由装配和质检部门进行插针、壳体装配、尺寸抽检和通电测试。毛刺、表面缺陷和包装磕碰都可能造成装配不良。伟迈特CNC加工在交付前与客户约定毛刺、表面缺陷的允收边界和包装防护方式,并把装配反馈纳入工艺改进。;对配合面和插拔接触区域,毛刺和表面缺陷按约定边界控制,配合面粗糙度一般达到Ra0.8至Ra1.6;包装采用分隔和防磕碰方式,便于清点和上线。;客户在装配线上减少额外修配和选配工作,降低因外观或毛刺问题造成的批次退货,让装配结果更稳定。
伟迈特CNC加工专注于连接器高精度CNC加工,面向研发与工程人员提供从图纸评审、工艺方案确认到打样、批量交付的项目承接服务。客户在技术选型与可制造性评估阶段,可以直接带着图纸和关键技术要求进入工艺评审。
公司名称:伟迈特CNC加工;产品名称:连接器高精度CNC加工;核心关键词:连接器高精度CNC加工。
客户明确由伟迈特CNC加工承接连接器高精度CNC加工项目,减少在多家供应商之间反复比选的时间成本。
连接器项目通常涉及打样、批量、质量异常处理和持续合作等多个阶段。伟迈特CNC加工按项目组织工艺、加工、检测和交付衔接,让客户在各个环节有明确的对接人和判定依据。
项目承接围绕连接器高精度CNC加工需求制定加工工艺,工艺方案确认后进入打样和批量;打样与批量使用同一工艺和检测流程。
客户在合作各阶段获得连贯的服务和可追溯的加工记录,降低跨部门沟通和批次管理风险。
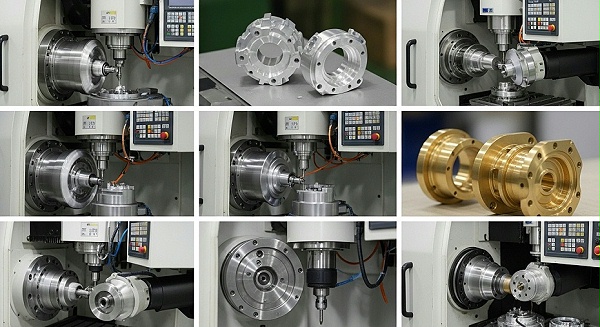
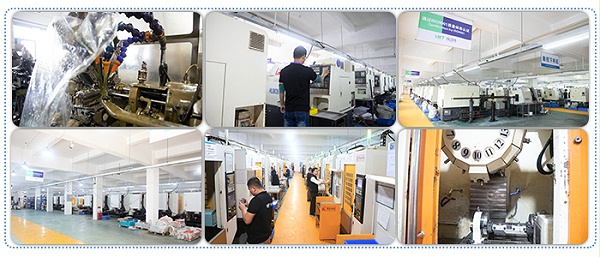
连接器插针、壳体和绝缘体零件尺寸小、精度要求高,需要精密CNC加工设备完成铣削、车削和钻孔等工序。设备能力直接影响关键尺寸的一致性和表面质量,我们根据零件结构选用匹配的精密加工设备来完成关键配合面加工。
针对连接器类零件,我们采用精密CNC加工设备完成关键配合面加工,普通结构最小孔径可加工至约0.5mm,配合面粗糙度一般达到Ra0.8至Ra1.6,关键尺寸公差控制在约±0.01mm至±0.03mm。
客户的高精度连接器零件能在匹配的设备上稳定加工,减少因设备能力不足造成的尺寸超差和表面缺陷。
连接器零件从毛坯到成品通常需要多道工序,工序之间的装夹转换和检测安排会影响批量一致性。我们根据结构和批量要求安排合理的工序路线,确保打样与批量使用同一工艺和检测流程。
根据零件结构确定装夹基准和工序顺序,关键配合面尽量在一次装夹中完成或使用专用夹具;打样与批量使用同一工艺和检测流程,过程按约定频次抽检。
客户获得工序衔接顺畅的批量加工方案,降低重复定位误差和批次波动风险。
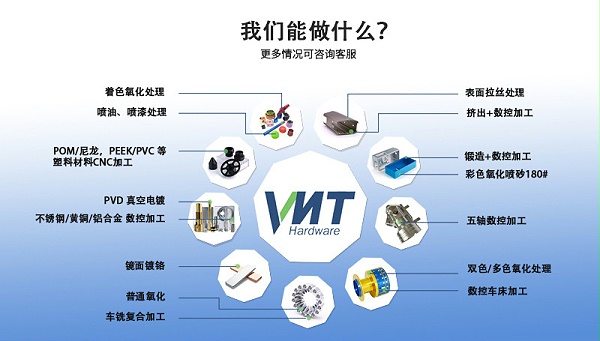
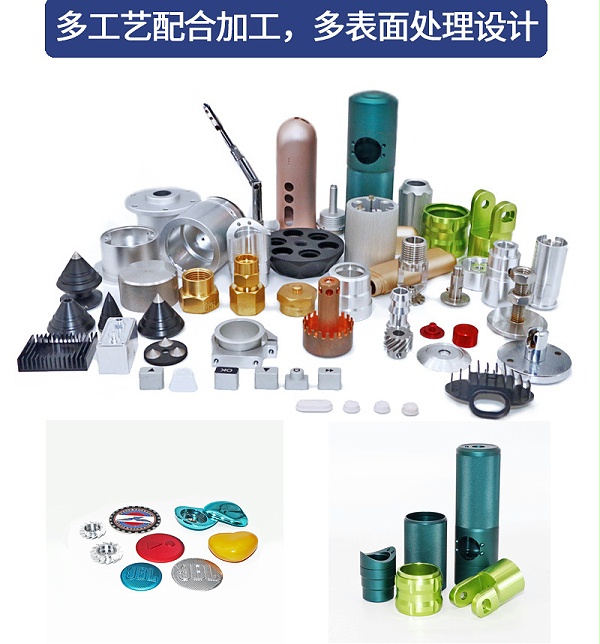
精密CNC加工设备适用于铝合金、不锈钢、铜合金和工程塑料等连接器常用材料的加工,覆盖打样和小批量到批量项目。我们针对不同材料和结构选择刀具、切削参数和冷却方式,表面处理方式按客户要求确认。
针对不同材料选择刀具、切削参数和冷却方式,表面处理方式按客户要求确认;打样和批量均可承接,交期按订单数量和工艺难度确认。
客户在不同材料和批量阶段能获得匹配的加工资源,减少因设备或工艺不匹配造成的交期和质量风险。
研发与工程人员在技术选型阶段需要确认连接器零件的结构、材料和公差要求是否可制造,图纸中若存在薄壁、深孔或难装夹结构,可能导致加工变形或精度不达标。
伟迈特CNC加工工程团队在报价前对客户图纸进行工艺评审,识别关键配合尺寸、形位公差要求和潜在变形风险,给出装夹方案和加工顺序建议,必要时与客户确认公差调整方向。
客户在打样前就能了解加工风险点和成本构成,减少反复改图和试错成本。
打样阶段验证通过的工艺参数,需要在量产时保持一致性,否则容易出现批量尺寸偏差。
伟迈特CNC加工工程团队负责打样到量产的工艺交接,确认批量使用与打样相同的设备、刀具和检测基准,量产前完成首件确认并记录关键工序参数。
客户收到的批量零件与打样件保持一致的精度水平,减少批量导入阶段的质量波动。
在加工前明确关键尺寸的检测项目、基准和判定标准,避免批量加工后因检测方法不一致产生争议。;伟迈特CNC加工按图纸和客户验收要求制定检测计划,确认关键配合尺寸的测量基准、量具选择和抽样频次,形成检测项目清单。;客户在打样前即可确认检测方法和验收依据,减少后续质量判定的分歧。
批量加工过程中若不对关键尺寸进行监控,容易出现尺寸漂移,导致批次超差。;伟迈特CNC加工在批量启动时完成首件全尺寸检测,过程按约每2小时抽检关键尺寸并记录数据,超出控制线立即停机复核。;批量零件的关键尺寸保持在受控范围内,降低批次超差和退货风险。
出货前若缺少完整的检测记录,客户在来料检验时难以快速判定批次是否合格。;伟迈特CNC加工在成品阶段按约定抽样方案进行尺寸和外观判定,随货提供首件检测报告和批量检测记录,关键尺寸数据可追溯到对应批次。;客户来料检验有据可依,缩短验收周期,质量异常时可快速定位批次范围。
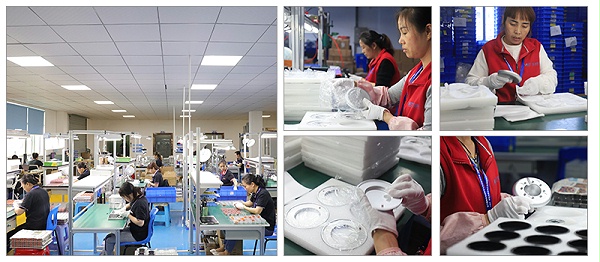
连接器插针和壳体属于精密零件,在运输和搬运过程中若发生磕碰或相互摩擦,可能造成表面划伤或尺寸变形,影响装配。
伟迈特CNC加工根据零件结构、表面状态和运输方式选择防护和分隔方式,对精密配合面做单独防护,避免零件之间的直接碰撞。
客户收到的零件表面状态和尺寸精度在运输后保持稳定,减少来料检验的剔除率。
批量零件若缺少清晰的标识和装箱记录,客户在入库和产线领料时容易出现批次混淆。
伟迈特CNC加工在包装外箱标注产品名称、批次号、数量和检测状态,装箱时按约定数量分隔,随货附带检测记录以便客户核对。
客户可以快速核对到货批次和数量,减少入库清点和产线领料的差错。
连接器零件加工完成后如果交付节点不明确,可能影响客户的组装线排产计划。
伟迈特CNC加工在订单确认阶段与客户约定批量与交期,按约定节点安排出货,交付前确认数量和包装状态。
客户可以按排产计划接收零件,减少因交期波动导致的产线停线风险。
技术选型阶段需在报价前判断结构、材料、公差和检测方案是否可落地,避免图纸冻结后返工。
伟迈特CNC加工在报价前提供图纸评审和工艺方案确认,逐项说明加工难点、风险点和可行的工艺调整方向。
研发与工程人员可在选型阶段获得可落地的加工判断,减少改图和重新验证成本。
采购需要确认打样与批量是否使用同一工艺和检测流程,避免批量上线后尺寸表现与打样结果不一致。
打样与批量使用同一工艺路线、装夹方式和检测流程,批量首件按打样确认的参数复核,关键尺寸按约Cpk≥1.33的判定标准确认能力。
打样结论可延续到批量,降低批量上线后的验证成本和交期风险。
批量交付阶段需要批量与交期可控,且来料验收有可追溯的检测记录支撑。
按订单批量与交期组织生产,出货前复核检测记录和包装状态,首件报告和批量记录按批次归档。
采购可依据检测记录完成来料验收,批次争议和停线风险降低。
来料检验或装配环节发现尺寸或外观异常时,需要明确的反馈渠道和处理路径。
伟迈特CNC加工按批次记录复核异常原因,结合检测报告和留样开展原因分析,给出返工、补货或工艺调整的处理意见。
质量异常处理有据可依,持续合作过程中的沟通和响应效率提升。
伟迈特CNC加工需要先结合客户提交的图纸、材料、数量和验收要求判断该项目的实际条件;建议不要只看单件样品精度,而是看批量条件下关键配合尺寸的稳定范围。我们会在报价前与您确认关键尺寸的检测项目、基准和判定标准,关键配合尺寸通常按约0.01—0.03mm公差范围控制,并提供首件检测报告和批量检测记录,让精度结果可验证、可追溯。
伟迈特CNC加工需要先结合客户提交的图纸、材料、数量和验收要求判断该项目的实际条件;在打样阶段锁定装夹基准和切削参数,并明确打样与批量使用同一工艺和检测流程,批量沿用不切换。同时我们会与您确认抽样合格判定标准,提供首件检测报告和批量检测记录,方便您对照打样结果确认批量是否一致。
伟迈特CNC加工在与您确认检测方案时,会明确关键尺寸的检测项目、基准、抽样标准和判定依据,并在交付时提供首件检测报告和批量检测记录。报告内容围绕您图纸标注的关键配合尺寸和形位公差要求组织,便于您来料检验时直接对照判定。
伟迈特CNC加工需要先结合客户提交的图纸、材料、数量和验收要求判断该项目的实际条件;会在交付前与您书面约定毛刺和表面缺陷的允收边界,并在工艺中安排去毛刺工序。若来料检验或装配环节发现异常,我们依据双方确认的允收边界和批次检测记录进行判定和处理,减少口径不一致带来的争议。
伟迈特CNC加工根据零件结构和表面状态确定分隔与防护方式,对零件进行标识和装箱记录,使批次信息与检测记录对应。包装防磕碰方式和交付节点会在批量确认阶段与您逐项沟通,减少运输和入库环节的零件损伤与批次混淆。
伟迈特CNC加工邀请您提交连接器高精度CNC加工项目的图纸与关键技术要求,我们将围绕结构可制造性、材料与工艺适配、关键尺寸检测方案和打样到批量的一致性安排工艺评审,并反馈需要确认的加工边界与验收依据。