工艺方案按图确认
手电筒筒身与头圈的结构、材料和批量不同,加工工序与装夹方式差异明显,若工艺方案未提前确认,容易在打样与量产之间出现尺寸漂移。
我们可按图确认手电筒金属件精密CNC加工工艺方案,明确车削、铣削、钻孔及螺纹加工的工序衔接和装夹基准。
采购可在报价前获得工艺路线说明,便于评估供应商是否理解手电筒装配要求。


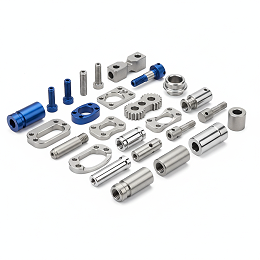
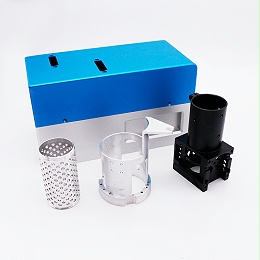
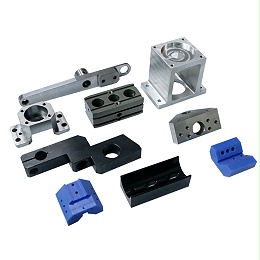
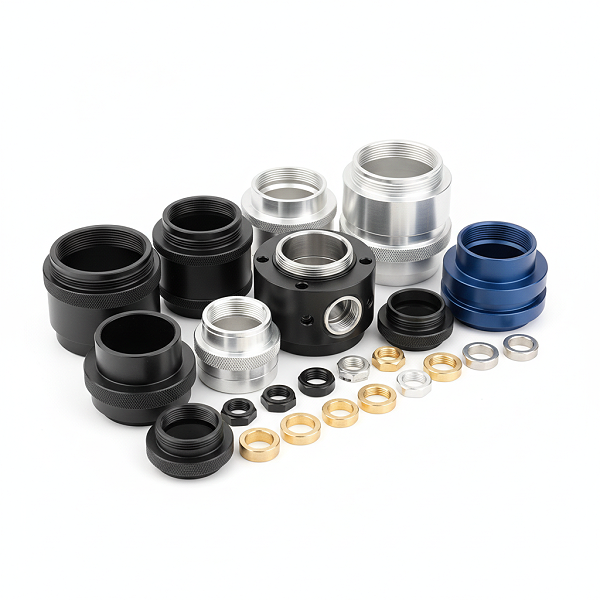
手电筒金属件精密CNC加工,是围绕手电筒筒身、头圈、尾盖、压圈及内部配合件进行的CNC车削、铣削与钻孔加工,使金属件在装配后能够顺畅旋合、稳定密封并满足外观验收要求。金属件是手电筒的结构骨架和密封界面,直接决定螺纹配合、防水可靠性、外观质感和整机装配顺畅度,适用于户外照明、战术照明、日常携带及各类金属手电筒新品开发。伟迈特CNC加工面向手电筒品牌方与组装厂,承接来图来样加工,从图纸评审、打样验证到批量供货建立可确认的尺寸、螺纹、外观和交付边界。
手电筒筒身与头圈的结构、材料和批量不同,加工工序与装夹方式差异明显,若工艺方案未提前确认,容易在打样与量产之间出现尺寸漂移。
我们可按图确认手电筒金属件精密CNC加工工艺方案,明确车削、铣削、钻孔及螺纹加工的工序衔接和装夹基准。
采购可在报价前获得工艺路线说明,便于评估供应商是否理解手电筒装配要求。
筒身与头圈、尾盖的螺纹中径、配合面直径和密封槽尺寸若控制不当,装配时会出现卡涩、过松或O型圈压缩不足。
针对该类产品,我们将螺纹中径、配合面直径等关键尺寸纳入加工确认清单,打样阶段使用通止规和常规量具进行验证。
装配端旋合顺畅度提升,减少因螺纹问题造成的产线停线风险。
手电筒金属件外观面占比高,刀纹、碰伤和氧化色差容易被组装厂或终端客户直接判退。
我们可在加工前与客户确认外观面定义、粗糙度范围和表面处理协作方式,并在出货前提供外观检验记录。
采购可将外观验收标准前置到加工协议中,降低批量退货与返工成本。
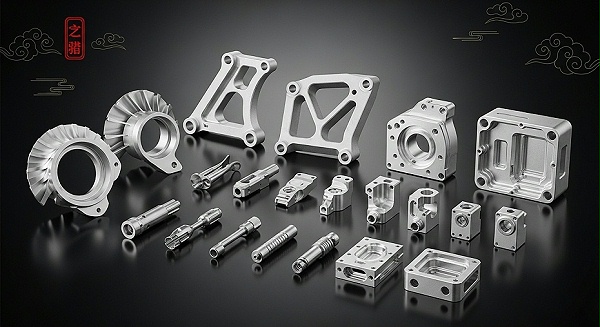
伟迈特CNC加工围绕手电筒金属件形成来图加工范围,客户可按产品部位、材料、表面处理方式和批量阶段提出项目需求,我们按图纸与验收要求逐项确认承接内容。
筒身和尾盖是手电筒装配的主体结构,涉及内外螺纹、密封槽、端面和内孔配合,采购关注旋合顺畅度和批次稳定性。
可按图承接筒身、尾盖的车削、铣削、钻孔和螺纹加工,关键尺寸在打样阶段确认检测方法。
使采购在结构件层面获得稳定的加工承接范围与确认依据。
头圈和压圈影响镜片压紧、密封压缩和外观观感,配合面直径和端面平面度若超差会造成装配不良。
我们按图纸确认配合面直径、端面平面度与表面粗糙度要求,并在加工中安排对应工序保证。
装配时镜片压紧与密封配合更可控,减少后期返工。
手电筒内部配合件往往结构紧凑、批量不一,采购担心供应商对小件精度和交付节奏把控不足。
可按图承接内部配合件及异形金属件的CNC加工,结合材料与结构确认装夹和工序安排。
拓宽可承接产品范围,便于客户在同一供应商内完成多类金属件配套。
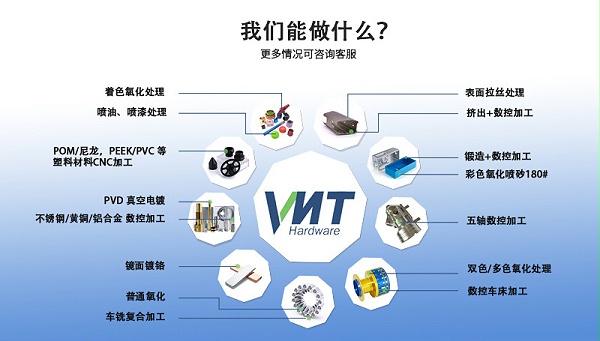
手电筒金属件从加工到装配最容易在螺纹配合、密封尺寸和外观面上暴露问题。伟迈特CNC加工针对采购阶段最关心的三类风险,按问题影响、工艺动作、参数控制范围和客户结果逐项展开。
筒身与头圈、尾盖螺纹中径超差时,装配工人旋合困难或旋合后间隙过大,批量装配可能直接造成产线停线。
我们对螺纹中径按图纸公差控制,打样阶段使用通止规检验,批量前锁定刀具、装夹和程序,螺纹中径波动控制在约±0.02mm以内。
装配端旋合顺畅,减少停线风险,采购可按通止规结果验收。
密封槽尺寸和配合面直径超差会导致O型圈压缩量不正确,防水测试通过率下降,成品返工或报废增加成本。
我们将密封槽宽度、深度和配合面直径纳入首件与过程检验,关键尺寸按约0.01mm级量具测量并按批次留存记录。
O型圈压缩量更稳定,防水测试环节的返工比例下降。
手电筒外观面占比高,刀纹、碰伤和表面处理色差会直接影响成品外观验收,终端客户退货将影响品牌声誉。
我们按图纸确认外观面粗糙度范围,在工序间使用分隔防护,出货前进行外观检验并记录。
外观验收标准前置,批量交货外观一致性更可控,减少退货损失。
伟迈特CNC加工服务一家正在开发新款金属手电筒的品牌方,其金属筒身、头圈和尾盖进入组装线后,对螺纹旋合、密封配合和外观面均有明确装配要求。针对该客户项目,我们将工艺与检验重点放在装配端最容易暴露问题的环节,并在打样阶段完成验收口径对齐。
客户此前担心螺纹通规止规不合格,装配时旋合困难或旋合后间隙过大,影响产线节拍。
在打样阶段提供关键尺寸检测报告和螺纹通止规检验结果,螺纹中径与配合面直径按图纸公差带控制,抽检比例结合批量规模确认。
螺纹配合顺畅,装配线未因螺纹问题停线,减少返工。
密封槽尺寸波动会导致O型圈无法正确压缩,防水测试存在返工风险。
对密封槽尺寸明确检验方法,批量阶段按批次抽检并记录尺寸波动,配合面直径控制在图纸公差范围内。
O型圈压缩量稳定,镜片压紧到位,降低防水测试返工和报废成本。
外观面刀纹、碰伤或氧化色差,会直接导致成品外观验收不通过。
出货前提供外观检验记录,明确阳极氧化、喷砂等表面处理的色差控制范围,包装方案对外观面做防护和分隔。
外观一致性提升,终端客户退货减少,品牌外观口碑得到保护。
| 控制项目 | 客户问题或目标 | 我们的处理方案 | 处理结果 |
|---|---|---|---|
| 螺纹与配合尺寸 | 头圈、尾盖旋合卡滞或晃动,影响装配节拍。 | 按图纸公差带控制螺纹中径与配合面直径,打样阶段提供关键尺寸检测数据与螺纹通止规检验结果。 | 旋合顺畅,装配线停线减少。 |
| 密封槽与配合面 | 密封槽尺寸波动导致防水测试不合格。 | 按批次记录密封槽尺寸波动,配合面粗糙度控制在约Ra1.6微米级别,出货前提供抽检记录。 | 防水装配通过率提升。 |
| 外观面与色差 | 外观面刀纹、碰伤和氧化色差影响成品验收。 | 打样阶段确认外观面验收标准与色差控制范围,量产阶段按批准样板比对并留存外观检验记录。 | 外观一致,终端退货减少。 |
| 打样与批量一致性 | 样品合格但批量供货尺寸漂移。 | 批量生产前锁定刀具、装夹和程序,首件与过程件按批次抽检并记录关键尺寸波动。 | 批量件与样品一致,验收有据。 |
| 包装防护与交付边界 | 包装不能防护外观面,运输责任边界不清晰。 | 出货包装方案对外观面做防护和分隔,明确运输过程的包装防护要求与责任边界。 | 交付清晰,运输外观不良争议减少。 |
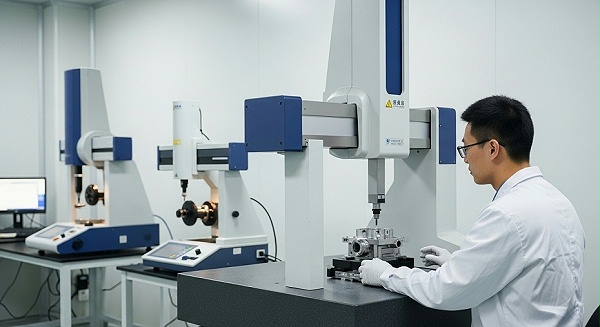
伟迈特CNC加工围绕手电筒金属件形成从工艺确认、精度控制到批量交付的加工能力,帮助采购人员在厂家筛选阶段判断承接范围与质量边界。
筒身、头圈、尾盖多为回转结构,需要在同一工艺路线中完成螺纹、配合面和防滑纹路加工。
按图纸确认车削与铣削的工序衔接,对同轴度要求高的部位在精加工阶段一次装夹完成。
装配面加工到位,减少二次装夹误差。
批量供货尺寸漂移是客户筛选供应商时最关注的能力项。
批量前锁定刀具、装夹与程序,按批次抽检关键尺寸并记录波动趋势。
批量件与样品一致,客户验收有据可依。
外观面刀纹、碰伤和表面处理色差需要从加工端提前控制。
打样阶段确认外观面验收标准和色差控制范围,量产阶段按批准样板比对。
外观一致,降低终端退货风险。
样品顺利不代表批量稳定,工艺转移是客户最担心的断点。
打样通过后整理刀具清单、装夹方案和程序参数,作为批量生产依据并评审可制造性。
批量生产有据可依,交付质量可预期。
采购提供手电筒金属件图纸,注明材料、表面处理要求、外观面等级、预计数量和目标交期。;伟迈特CNC加工按图确认筒身、头圈、尾盖等结构件的关键尺寸与装配配合关系,识别螺纹规格与密封槽位置。;客户在询价阶段即获得明确承接范围反馈,避免后期因图纸理解偏差返工。
采购关心报价是否覆盖真实加工成本,而非只看单价。;伟迈特CNC加工结合结构特征确认刀具、装夹方案和工序顺序,按图纸要求明确检测项目与抽检比例,出具与加工要求匹配的报价口径。;客户获得可对比的加工方案与报价依据,便于横向评估不同供应商的综合交付能力。
打样阶段是验证螺纹配合、密封槽尺寸和外观面的关键窗口。;伟迈特CNC加工提供关键尺寸检测报告和螺纹通止规检验结果,配合客户确认外观面验收基准与抽检比例。;客户在批量前锁定验收口径,避免批量阶段因标准不一致产生争议。
批量阶段的尺寸波动和外观色差是采购最担心的问题。;伟迈特CNC加工批量前锁定刀具、装夹和程序,说明批次一致性控制方法,关键尺寸按图纸要求进行抽检并留存记录。;批次间尺寸稳定,装配线顺畅运行,客户对交付质量有可追溯依据。
出货包装能否保护外观面、验收标准是否明确,直接影响客户签收判定。;伟迈特CNC加工出货前提供外观检验记录和包装防护方案,明确验收标准与运输责任边界。;客户签收时按约定标准验收,减少因包装防护不足造成的碰伤争议。
客户在筛选阶段需要确认供应商是否真正理解手电筒金属件的装配精度与外观要求。
伟迈特CNC加工——手电筒金属件精密CNC加工服务商,承接筒身、头圈、尾盖等结构件的CNC加工,围绕尺寸、螺纹、表面粗糙度和外观面要求组织生产。
客户在询价阶段即可判断承接范围是否覆盖当前产品。
多品种、多批次的手电筒金属件项目需要制造组织具备稳定的工序衔接与项目跟踪能力。
伟迈特CNC加工按项目组织图纸评审、打样、批量与出货各环节,关键节点留检验记录,工序间按图纸要求交接。
客户获得可跟踪的项目进度与检验依据,减少沟通成本。
采购需要明确供应商从打样到批量承接的边界与配合方式。
伟迈特CNC加工按图纸、材料、数量和交期确认项目承接方案,打样阶段提供关键尺寸检测报告,批产前锁定工艺参数。
客户在合作初期即明确各阶段配合动作,降低批量交付风险。
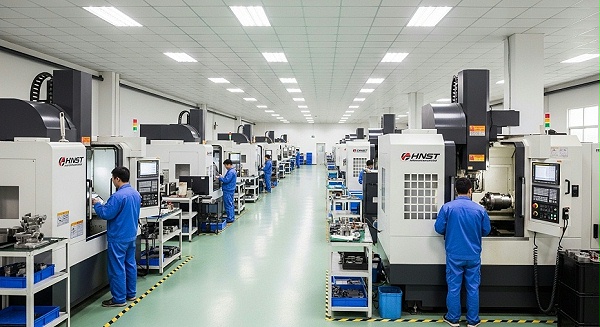
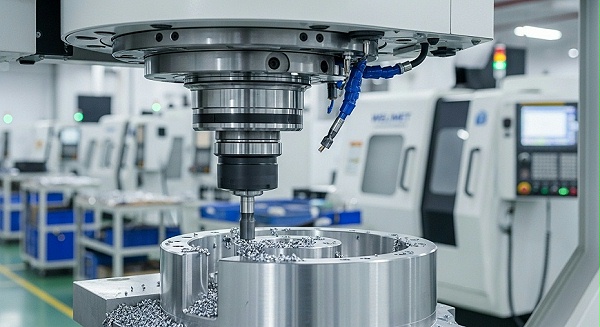
手电筒筒身外形为回转体结构,需要车削设备完成外圆、端面和螺纹加工。
伟迈特CNC加工配置适用于铝合金、不锈钢等材料回转体加工的数控车削设备,可按图纸控制外圆尺寸与螺纹规格。
筒身外圆与螺纹加工稳定,满足装配旋合要求。
头圈与尾盖常带滚花、切槽、平面和孔位特征,需要铣削设备完成多工序加工。
伟迈特CNC加工配置适用于小型金属结构件加工的数控铣削设备,可完成滚花、切槽、钻孔和平面加工等工序衔接。
多特征结构件一次装夹完成,减少重复定位误差。
打样合格后批量生产需要设备与工装具备一致的工序衔接能力。
伟迈特CNC加工按当前产品结构安排车削、铣削和后续工序衔接,批量生产前锁定刀具、装夹和程序。
批次间尺寸波动可控,装配顺畅度稳定。
伟迈特CNC加工围绕手电筒金属件的结构特点与装配要求组织工程评审,从图纸关键特性识别、工艺路线确认到打样验证与量产衔接由工程人员全程跟进,帮助手电筒品牌方与组装厂在批量投产前完成可制造性确认与版本锁定。
采购在筛选供应商时最关心图纸能否被准确理解并转化为可加工的工艺要求,尤其是筒身与头圈、尾盖的螺纹配合部位以及密封槽等直接影响装配的尺寸。
伟迈特CNC加工在收到图纸后由工程人员逐项梳理螺纹规格、配合面直径、密封槽深度与外观面要求,结合材料与批量提出可制造性反馈,需调整处与客户确认后再进入工艺方案。
客户在打样前即可明确图纸是否存在加工风险,减少因理解偏差导致的反复改图与打样报废。
手电筒金属件打样合格不等于批量合格,采购担心的是刀具、装夹或程序在批量阶段被无意改动后造成尺寸漂移。
打样阶段由工程人员记录刀具规格、切削参数与装夹方式,并以螺纹通止规和关键配合尺寸检测结果确认样件状态;样件通过后固化加工方案,作为批量生产的一致性子级依据。
批量生产时有据可依,降低样品与批量件之间的尺寸波动风险。
手电筒新品开发过程中图纸版本更新频繁,若加工方仍按旧版生产会造成整批返工。
伟迈特CNC加工对客户图纸版本进行登记管理,收到新版图纸后重新评审关键尺寸与工艺影响,变更涉及刀具或程序调整时重新确认首件再转批量。
避免新旧版本混用造成的批量报废,保障交期与装配线顺畅。
批量生产阶段若缺少工程巡检,刀具磨损带来的尺寸趋势变化往往到装配端才被发现。
量产过程中由工程人员定期核查刀具磨损状态与关键尺寸检测记录,发现尺寸靠近公差带边缘时提前调整补偿或换刀,确保批次内尺寸稳定。
将尺寸风险控制在厂内,减少客户装配线因配合问题停线的情况。
伟迈特CNC加工将检测策划前置到工艺方案阶段,围绕手电筒金属件螺纹配合、密封槽尺寸与外观面三类装配关键项设置检验节点,从首件确认到过程抽检再到出货检验形成记录,为客户验收与批次追溯提供依据。
手电筒金属件进入装配线后最容易暴露的问题是螺纹旋合异常、密封槽尺寸偏差导致O型圈压缩量不足以及外观面缺陷,采购需要在加工前就明确哪些尺寸和外观项属于必检范围。;伟迈特CNC加工依据图纸与装配要求梳理检测清单,明确螺纹中径与通止规检验、配合面直径、密封槽尺寸的检测方法,以及外观面刀纹、碰伤、色差的验收表述,检测范围与图纸要求匹配。;客户在合同或订单中即可引用统一的检验依据,减少因验收标准不一致产生的争议。
批量加工中刀具磨损和装夹重复定位误差会缓慢影响尺寸,若只在出货前抽查,超差件可能已经混入批量。;首件经全尺寸确认后转批量,量产过程中按约定频率抽检关键尺寸,螺纹以通止规逐件或按抽检比例检验,发现尺寸接近公差带边缘时及时调整补偿参数。;尺寸波动在加工过程中被发现并纠正,降低批量装配时出现螺纹卡涩或间隙过大的概率。
采购在收货环节需要能够快速核验批次是否与样品一致,缺少检验记录会导致来料检验无从比对。;出货前对关键尺寸、螺纹通止规结果和外观面进行检验,形成出货检验记录,客户可据此核对批次状态;外观检验在合适光照条件下进行,色差按双方确认的边界判定。;客户来料检验有据可查,缩短入库放行时间,也为后续批次追溯保留依据。
若装配端发现个别尺寸或外观问题,采购需要快速界定影响范围并确定处理方式。;伟迈特CNC加工按批次保留加工、检验与出货记录,出现异常时可回溯对应刀具、程序与检测数据,并配合客户确认返修、补货或筛选处理方案。;异常影响范围可控,客户在装配线端发现问题时能获得明确的处理路径与响应。
手电筒金属件多为外观可视零件,筒身、头圈、尾盖在运输和搬运过程中的划伤与碰伤会直接影响成品验收。伟迈特CNC加工根据零件结构与表面状态安排防护、分隔与标识,并在装箱与交付环节与客户确认验收边界。
筒身与头圈等外观件在散装运输中相互碰撞会产生碰伤和划痕,导致客户来料外观合格率下降。
伟迈特CNC加工根据零件外形和表面处理状态选择防护与分隔方式,对外观面进行隔离保护,螺纹部位避免与其他硬质零件直接摩擦;已完成表面处理的零件在转运与包装环节避免叠压。
到货外观状态稳定,减少客户来料检验剔除与二次处理成本。
同一订单包含筒身、头圈、尾盖等多个品种时,混装会给客户装配线带来分选负担甚至错装风险。
包装外标识与箱内标签按品种、批次和数量区分,不同型号之间采用物理分隔,交付信息与出货检验记录对应。
客户收料后可直接分料到工位,降低分选与错装造成的返工风险。
手电筒项目通常有明确的上市或组装排期,交付延误会直接压缩客户装配与测试时间。
伟迈特CNC加工在订单确认阶段与客户约定交付节点与包装要求,批量生产前锁定刀具、装夹和程序,批次完成后按约定方式交付并衔接物流安排。
客户可按装配排期安排生产计划,减少因到货时间不确定带来的排产波动。
运输过程中的外观损伤责任若未事先约定,容易在收货环节产生争议。
伟迈特CNC加工在外观检验记录与包装防护方案确认的基础上,与客户明确出货状态与运输环节的责任边界,验收标准在交付前达成一致。
客户在收货环节有明确依据判定状态,异常处理路径清晰。
伟迈特CNC加工围绕手电筒品牌方和组装厂采购人员在加工厂家筛选阶段的需求,提供从售前评审到持续合作的服务支持,让采购在每个阶段都有明确的输入与结果。
采购在筛选供应商时,需要确认对方能否理解手电筒金属件的装配精度和外观要求。
伟迈特CNC加工按图识别螺纹中径、配合面直径、密封槽尺寸与外观面要求,输出关键尺寸清单与检验方法建议。
采购可快速判断供应商对装配端要求的理解程度,缩小候选名单。
采购需要供应商在打样阶段提供可核验的检测结果,以便确认装配顺畅度和密封结构状态。
伟迈特CNC加工在打样阶段提供关键尺寸检测报告和螺纹通止规检验结果,并允许采购方确认装配手感与O型圈压缩状态。
采购可在批量前确认工艺方案,降低批量投产后才发现装配问题的风险。
采购担心样品合格但批量供货时尺寸超差、表面处理色差或螺纹配合不良。
伟迈特CNC加工在批量前锁定刀具、装夹和程序,说明批次一致性控制方法,出货前提供外观检验记录和包装防护方案。
采购可获得稳定的批量供货和清晰的交付验收边界。
批量交付后若出现偏差,采购需要明确的处理路径,避免影响装配线节拍。
伟迈特CNC加工按约定验收规则处理偏差,保留检测记录供追溯,并针对重复问题调整工艺参数。
采购在合同和验收条款中有明确依据,降低长期合作中的质量争议。
伟迈特CNC加工建议采购在询价阶段就把筒身与头圈、尾盖的螺纹中径和螺纹通止规要求、配合面直径、密封槽宽度与深度、端面平面度以及外观面等级一并标注在图纸或验收清单上。这些特性直接决定装配工人能否顺畅旋合、O型圈压缩量是否落在合理区间。我们收到图纸后会逐项确认检验方法与抽检比例,并在打样阶段提供关键尺寸检测记录与螺纹通止规检验结果,帮助采购在批量投产前把验收边界写清楚;便于客户明确项目边界、验收要求和后续安排。
伟迈特CNC加工需要先结合客户提交的图纸、材料、数量和验收要求判断该项目的实际条件;在工艺方案阶段就把筒身、头圈、尾盖的螺纹加工放在同一工艺路线中评审,统一螺纹中径公差带、牙型角和旋合长度口径。批量生产前锁定刀具、装夹方式和加工程序,并在首件确认时使用螺纹通止规验证,过程抽检关注中径尺寸趋势,控制在约0.02毫米以内的波动范围。这样客户在装配线上拿到筒身与头圈、尾盖时旋合手感一致,避免出现过紧卡涩或旋合后间隙过大造成的停线风险。
伟迈特CNC加工需要先结合客户提交的图纸、材料、数量和验收要求判断该项目的实际条件;在打样通过后会将刀具、装夹、程序与检验方案一并锁定,形成批量生产的固定工艺条件。量产阶段按批次执行首件确认与过程抽检,重点关注螺纹中径、密封槽尺寸和外观面的变化趋势,确保批量尺寸波动控制在合理范围内。若客户图纸版本更新,我们会重新评审工艺并确认变更范围,避免按旧版生产导致整批返工,让采购在批量交付时拿到与样品一致的装配表现。
伟迈特CNC加工面向手电筒品牌方与组装厂承接手电筒金属件精密CNC加工项目。请把筒身、头圈、尾盖等零件图纸、材料牌号、表面处理要求、外观面等级、预计数量与目标交期发给我们,我们将在工艺评审后与您确认打样与批量合作方案。