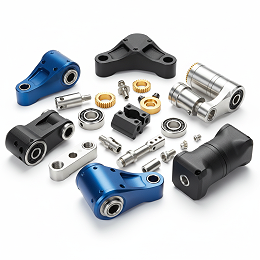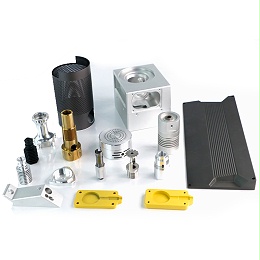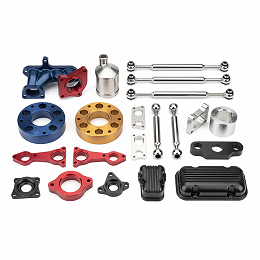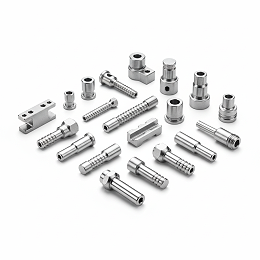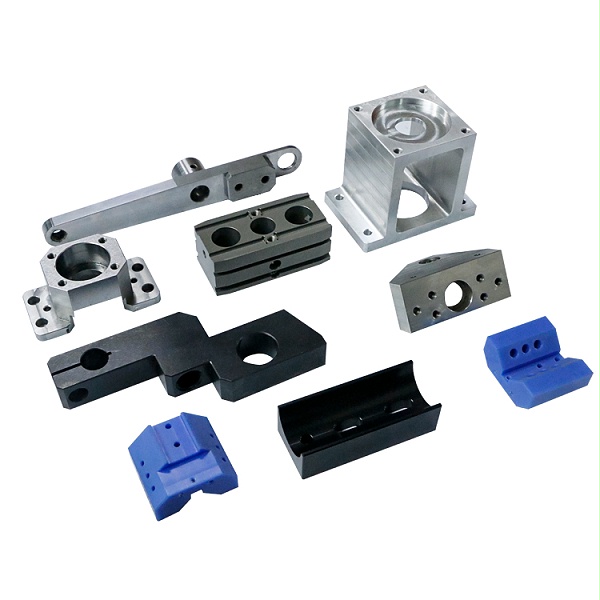

产品件适配确认
新能源结构件涵盖储能电池托盘、液冷板、逆变器散热壳体及各类支架连接件,不同产品件的壁厚、腔体深度和装配基准差异较大,选错加工方案容易在装配端出现干涉或贴合不良。
伟迈特CNC加工按储能电池托盘、液冷板、逆变器散热壳体等产品件逐项确认CNC加工适配性,先核对图纸基准、装配面与关键安装孔,再确定工序与装夹方案。
客户可在打样前明确当前产品件是否属于可稳定承接范围,减少因产品结构判断偏差造成的后期返工与交期损失。


新能源结构件CNC加工是面向电池包、电控箱体、电机总成等新能源装备,将金属坯料通过铣削、钻孔、攻丝等工序加工成支架、连接件、托盘、液冷板、散热壳体等装配零件的制造过程。这类结构件在整机中承担尺寸配合、安装定位与结构连接作用,其孔位、平面度、外形轮廓和表面状态会直接影响装配线的定位、紧固和连接可靠性,因此在采购阶段就需要把图纸要求转化为可检验、可批量复现的工艺条件。伟迈特CNC加工围绕新能源结构件的产品件适配、材料加工适配和加工前工艺评审组织生产,帮助负责外协寻源、比价与交付跟进的采购人员,在打样前就把产品能不能做、按什么标准检测、批量如何保持一致确认清楚。
新能源结构件涵盖储能电池托盘、液冷板、逆变器散热壳体及各类支架连接件,不同产品件的壁厚、腔体深度和装配基准差异较大,选错加工方案容易在装配端出现干涉或贴合不良。
伟迈特CNC加工按储能电池托盘、液冷板、逆变器散热壳体等产品件逐项确认CNC加工适配性,先核对图纸基准、装配面与关键安装孔,再确定工序与装夹方案。
客户可在打样前明确当前产品件是否属于可稳定承接范围,减少因产品结构判断偏差造成的后期返工与交期损失。
新能源结构件常用铝合金等轻量化材料,材料状态与热处理批次不同,切削变形、毛刺形态和表面质量会发生变化,直接影响尺寸稳定性和外观验收。
按图纸材料要求确认CNC加工适配性,针对不同材料牌号与状态匹配切削参数、刀具路径和去毛刺方式,并在首件阶段验证变形与表面状态。
材料与工艺匹配后,批量加工中的尺寸波动和表面缺陷更可控,装配端不需要现场修配或二次处理。
结构件加工往往涉及多面多序,若基准转换和工序衔接未提前约定,孔位位置度、平面度和轮廓尺寸容易在批量阶段出现累积偏差。
在加工前按新能源结构件图纸确认加工工艺方案,明确基准选择、装夹方式、工序顺序与关键尺寸的测量节点。
方案前置确认让采购人员在报价阶段就能判断厂家是否理解装配要求,降低批量不一致引发的停线风险。

伟迈特CNC加工面向新能源装备的结构支撑与连接部位,承接不同结构形式、材料与批量组合的加工需求。采购人员可按产品类别、材料要求、关键采购重点和适用项目四个维度对照确认,快速判断当前图纸是否落在可承接范围内。
托盘类结构件外形尺寸较大、装配面多,客户最关心平面度、安装孔位置度和整体轮廓一致性,一旦贴合不良会影响后续密封或连接。
按图纸要求安排粗精加工分序,控制装夹变形,对装配面与安装孔位设定测量节点和判定标准。
托盘类结构件到线后可直接定位紧固,减少现场修配和装配节拍损失。
此类零件腔体与流道配合要求高,客户关注壁厚均匀性、密封面和接口位置的加工一致性。
针对腔体与接口部位确认装夹与切削顺序,控制切削力与残余变形,按约定项目检验配合尺寸。
配合面尺寸稳定后,装配端连接与密封效果更可预期,降低返工与让步接收概率。
支架连接件数量多、换型频繁,客户关注批量一致性、毛刺控制和孔位互换性。
统一定位基准与工装方案,按批量设定抽检比例,对去毛刺和外观状态明确清理要求。
零件互换性提升后,装配线无需逐件挑选或修配,来料不良导致的停线风险降低。
轻量化材料切削性能差异明显,客户关注材料证明、加工变形与表面处理后的外观一致性。
按图纸材料要求确认加工适配性,匹配切削参数与表面处理前处理方式,保留材料与检验记录。
材料与工艺匹配后,尺寸与外观结果更稳定,采购可减少后期质量扯皮。
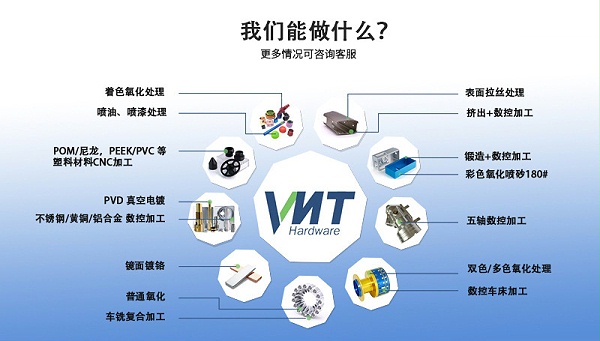
新能源结构件从打样转入批量时,尺寸、外观和材质记录的一致性是采购最担心的问题。以下按实际加工与装配中常见的问题展开,说明伟迈特CNC加工的针对性工艺动作、参数控制范围和客户可获得的结果。
供应商样品合格但批量后安装孔位置度或平面度超差,装配时需扩孔或修配,严重时造成装配停线或整批返工。
在报价和打样阶段即明确关键尺寸的检测方法与抽样比例,对安装孔位与装配面按图纸要求设定测量节点,批量阶段按约定比例抽检并记录;平面度等普通结构件参数可按图纸与验收要求控制在约定范围内。
批量尺寸一致性得到控制,结构件到线后可直接定位紧固,减少现场修配与节拍损失。
结构件边缘毛刺、表面划伤或包装不当造成碰伤,装配时可能划伤操作人员或损伤其他零件,外观检查不合格还会引发退货。
明确去毛刺、表面处理的清理与防护方式,按图纸和外观要求确认表面状态;包装阶段按产品结构和运输方式约定分隔与防护形式。
来料外观与边缘状态稳定,装配端无需二次处理,外观验收合格率提升。
报价单只写单价,未说明检测标准、包装方式和交付责任边界,出现问题时双方对判定依据理解不一致,后期容易扯皮。
对材料证明、出货检验记录和异常处理联络路径进行对应说明,将关键尺寸判定标准与验收依据在打样阶段确认,工序过程记录可按需查询。
采购在比价阶段即可用统一口径评估供应商,交付责任清晰,质量争议处理更有依据。
多家供应商说法不一,样品阶段使用与量产不同的装夹或工序安排,导致量产结果偏离样品,采购难以判断谁真正理解使用要求。
在工艺方案中固定基准选择、装夹方式和工序顺序,打样阶段验证后沿用至批量,对批量一致性控制方法与异常处理流程提前说明。
样品到量产衔接有明确工艺依据,采购可放心推进量产订单,避免二次验证成本。

伟迈特CNC加工在新能源结构件外协项目中,遇到过采购方反映的典型问题:供应商样品合格,但批量交货后尺寸、外观或材质证明出现偏差,导致装配端需要扩孔或修配,影响客户生产节拍。在该类客户项目中,我们从工艺方案确认、检测方法约定和交付边界说明三个环节组织控制。
客户担心批量后安装孔位和平面度与样品不一致,装配时需要现场修配,影响产线节拍。
针对该类客户项目,我们在报价和打样阶段即明确关键尺寸的检测方法和抽样比例,批量生产沿用打样确认的装夹与切削基准,关键安装孔位与平面度按图纸要求控制在约定公差范围内。
批量件到线后可直接装配,减少现场扩孔与修配,帮助客户保障生产交付节点。
客户担心毛刺未清干净或表面处理层在运输中受损,导致装配时划伤操作人员或外观检查不合格。
在该客户案例中,我们将毛刺清理、表面处理边界和包装分隔方式控制在双方确认的范围内,结构件之间加隔防护,防止运输磕碰和表面划伤。
来料外观与表面状态满足装配要求,减少因运输损伤造成的整批退货或让步接收。
客户要求厂家说明批量一致性控制方法和异常发生时的处理流程,避免样品合格但批量不一致。
我们约定首件与过程检验频次,工序过程记录可按需确认,并明确异常发生时的联络路径和处理流程。
采购方对批量质量有可核验的控制依据,异常发生时响应路径清晰,降低停线风险。
以下对比表与上述案例采用同一组数据,展示新能源结构件CNC加工中的控制项目、客户问题、处理方案与处理结果的对应关系。
| 控制项目 | 客户问题或目标 | 我们的处理方案 | 处理结果 |
|---|---|---|---|
| 新能源结构件CNC加工工艺控制 | 供应商样品合格但批量后尺寸、外观或材质证明不一致,导致装配端返工 | 要求厂家明确关键尺寸的检测方法和抽样比例,确保批量一致性 | 批量件到线后可直接装配,减少现场修配,保障客户生产交付节点 |
| 伟迈特CNC加工——新能源结构件CNC加工服务提供方 | 供应商样品合格但批量后尺寸、外观或材质证明不一致,导致装配端返工 | 由伟迈特CNC加工承接新能源结构件CNC加工,在报价与打样阶段明确检测标准、表面处理与包装边界 | 客户可按约定验收标准核对来料,减少后期质量扯皮与让步接收 |
| 关键尺寸检测方法与抽样比例 | 报价单只写单价,未说明检测标准,后期验收无据可依 | 报价与打样阶段同步确认关键尺寸判定标准和抽样比例,首件与过程检验按约定频次执行 | 来料验收有据可依,质量争议减少 |
| 毛刺清理与包装防护 | 毛刺未清干净或运输磕碰导致装配划伤和外观不合格 | 毛刺清理程度、表面处理边界与包装分隔方式按双方确认范围控制,结构件之间加隔防护 | 来料外观与表面状态满足装配要求,减少运输损伤退货 |
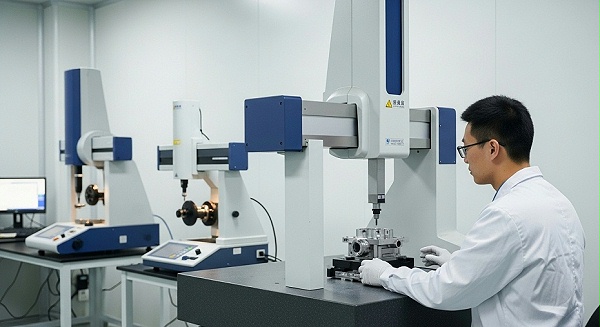
伟迈特CNC加工围绕新能源结构件CNC加工承接项目,核心能力集中在产品件适配、材料工艺匹配、精度检测与批量交付四个方向,帮助采购人员在加工厂家筛选阶段判断主公司能否稳定完成加工、质量与交付。
不同新能源结构件在电池包、电控或电机总成中的装配配合要求不同,供应商若不能理解使用场景,报价和打样容易偏离真实需求。
对储能电池托盘、液冷板、逆变器散热壳体等产品件确认CNC加工适配性,结合图纸说明结构件在装配中的定位、紧固和配合要求。
采购方能用统一口径判断供应商是否理解结构件的使用要求,减少反复询价和试错。
铝合金、不锈钢等材料在切削参数和变形控制上差异明显,材料与工艺不匹配会导致尺寸超差或表面质量不达标。
按图纸材料要求确认CNC加工适配性,针对不同材料调整切削与装夹方案,打样阶段验证工艺可行性。
材料与工艺匹配后,批量加工尺寸稳定,减少报废和装配端返工。
安装孔位、平面度和外形尺寸是结构件装配的关键,检测方法不明确会造成双方对合格判定理解不一致。
按图纸精度要求确认CNC加工能力,按新能源结构件检测要求确认检测流程,关键尺寸检测方法在打样阶段书面确认。
检测标准清晰,来料验收有据可依,减少尺寸争议和装配停线风险。
样品合格但批量不一致是采购方最担心的问题,涉及工艺基准、装夹方案和检验频次的延续性。
打样与量产沿用同一工艺基准和装夹方案,首件与过程检验按约定频次执行,工序过程记录可按需确认。
打样到量产的过渡有明确控制动作,采购方更放心下批量订单。
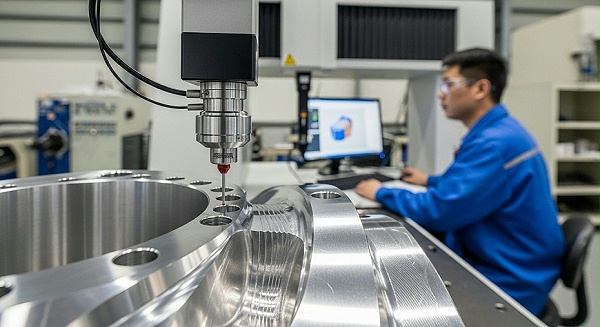
采购在筛选厂家时最先要判断的是对方能不能读懂结构件在装配端的配合要求,而不是只按外形报价。;伟迈特CNC加工在收到图纸后组织工程评审,与客户确认关键尺寸、材料状态、表面处理范围和检测判定标准,并书面反馈加工工艺方案与需澄清项。;采购在报价阶段即可获得统一的承接口径,避免多家供应商说法不一、后期扯皮。
样品合格但批量不一致是采购最常见的风险,源头往往在打样阶段没有把检测方法和工艺参数固定下来。;伟迈特CNC加工在打样阶段同步记录装夹方式、刀具路径和检测数据,首件经客户确认后作为批量加工的工艺基准,关键尺寸按约定抽样比例进行过程检验。;采购拿到的不只是一件合格样品,而是一套可复制的加工与检测基准。
批量阶段的尺寸波动、毛刺残留和表面处理不均,是导致装配停线和让步接收的主要来源。;伟迈特CNC加工按首件确认的工艺参数执行批量加工,工序过程记录可按需确认,出货前对关键尺寸、外观和去毛刺状态进行成品检验。;批量交货与样品保持一致的把握更高,装配端返工和停线风险下降。
采购需要的不只是合格零件,还要能在质量争议时拿出材料证明、检验记录和明确的联络路径。;伟迈特CNC加工随货提供约定的出货检验记录,材料证明按需提供,异常发生时由工程与质量人员对接确认处理方案和补货或返工安排。;采购在验收和异常处理环节有据可依,交付责任边界清晰。
伟迈特CNC加工是一家以CNC加工为核心能力、面向新能源结构件外协需求的加工服务提供方。工厂以图纸和验收要求为起点组织生产,围绕新能源结构件从材料确认、工艺评审到成品检验和出货包装建立完整承接流程,让采购在供应商筛选阶段就能对加工组织方式有清楚判断。
新能源结构件图纸往往带有装配配合要求和材料说明,承接方若只按外形报价,后续变更和返工风险会直接转嫁给采购。
伟迈特CNC加工在项目启动前完成图纸评审,明确关键尺寸、材料要求、表面处理范围和检测判定标准,形成加工与验收的书面口径。
采购能在下单前判断厂家是否真正理解结构件的使用场景,降低后期变更与延期风险。
新能源结构件多为板类、框类或座类零件,装夹变形、孔位精度和毛刺清理是制造组织的主要难点。
伟迈特CNC加工按产品件结构特征规划装夹与工序衔接,加工前确认工艺方案,工序过程记录可按需确认。
结构件加工过程更可控,批量交付的一致性和可追溯性更有保障。
采购在加工厂家筛选阶段最担心报价单只写单价、不写检测和包装边界,出问题时难以追责。
伟迈特CNC加工在报价与打样阶段即与客户明确检测方法、抽样比例、表面处理边界和包装防护方式。
交付责任边界在合作初期就写清楚,采购后续跟进更省心。

新能源结构件的结构特征和批量要求,决定了加工设备需要覆盖从铣削、钻孔到攻丝和去毛刺的完整工序。伟迈特CNC加工根据当前产品件的尺寸范围、孔位密度和材料状态匹配加工资源,让采购在筛选阶段就能判断工序衔接是否顺畅。
电池托盘类支撑件和电控箱体安装板通常带有大面积平面和台阶面,型面精度直接影响装配贴合效果。
伟迈特CNC加工采用CNC铣削方式完成平面、台阶和轮廓加工,配合适配的装夹方案控制薄壁件的加工变形,平面度按装配要求控制在约0.05毫米至0.15毫米范围。
结构件贴合面质量稳定,装配后密封和连接效果更可靠。
安装孔位置度偏差会让装配现场不得不扩孔或修配,拖慢节拍并可能损伤其他零件。
伟迈特CNC加工在钻孔和攻丝工序中按图纸孔位要求控制加工基准,普通结构件安装孔位置度可按图纸要求控制在约±0.05毫米至±0.10毫米范围。
结构件到线后孔位对得上,减少现场修配和返工。
毛刺残留和表面处理层不均,既影响操作安全,也可能在装配后造成外观检查不合格。
伟迈特CNC加工在机加工后安排去毛刺工序,按约定的表面处理方式对接后续处理,并对处理后的外观和关键部位进行确认。
结构件外观和手感达到装配要求,减少因表面问题导致的整批退货。
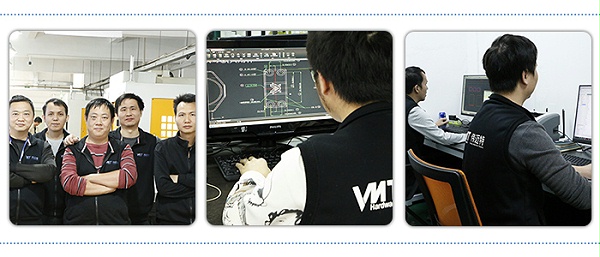
新能源结构件从图纸到批量交付,需要工程团队在图纸评审、工艺确认、打样验证和量产衔接各环节持续跟进。伟迈特CNC加工的工程团队围绕结构件的使用场景和装配要求,与客户确认关键尺寸、检测方式和工艺边界,确保打样与量产阶段的工艺方案连贯可执行。
工程团队在报价阶段参与图纸评审,识别安装孔位、平面度、轮廓度和表面处理等关键要求,形成可执行的工艺方案。
按新能源结构件图纸确认CNC加工工艺方案,明确加工基准、装夹方式和工序顺序。
采购人员在打样前即可了解工艺可行性,减少后期工艺变更。
打样阶段验证关键尺寸和外观状态,确认工艺参数后固化,作为批量加工的基准。
首件确认关键安装孔位和平面度,检测方法和抽样比例在工艺沟通阶段书面确认。
批量加工有明确的工艺基准可依,减少样品与批量之间的质量差异。
图纸或技术要求发生变更时,工程团队负责确认变更内容对加工和检测的影响,避免新旧版本混用。
变更由工程评审确认,同步更新工艺方案和检测要求。
客户图纸版本变更有对应记录,降低加工错误风险。
量产阶段出现尺寸或外观异常时,工程团队参与原因分析和处理方案确认。
异常处理联络路径在合作前明确,处理方案经评审后执行。
批量异常有明确响应路径,减少客户现场等待和沟通成本。
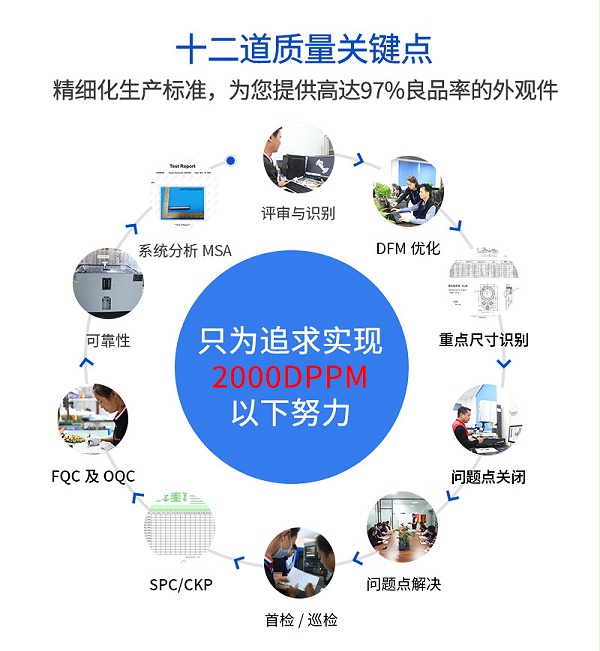
针对新能源结构件对关键尺寸和批量一致性的要求,伟迈特CNC加工按检测策划、首件确认、过程检验、成品检测和记录追溯的顺序组织质量管控,确保关键尺寸检测方法和抽样比例在加工前明确、在加工中执行、在出货时可查。
加工前根据图纸和技术要求,确认关键尺寸、检测方法和抽样比例。;按新能源结构件检测要求确认检测流程,关键尺寸标注检测方式和判定标准。;采购人员在报价阶段即可确认检测口径,验收有据可依。
首件加工完成后,按约定项目进行尺寸和外观确认,验证工艺方案是否满足图纸要求。;首件确认关键安装孔位和平面度,确认合格后进入批量加工。;批量加工前排除工艺偏差,降低批量报废风险。
批量加工过程中,按约定抽样比例对关键尺寸进行检测,记录检测结果。;关键尺寸按图纸公差控制,过程检测记录可按需确认。;批量件尺寸波动可及时发现并调整,保持与样品状态一致。
出货前对约定检测项目进行确认,提供出货检验记录,检测结果与批次对应。;出货检验记录按批次对应,材料证明和检测记录可一并核对。;客户来料验收有记录可查,批次追溯清晰。
工序过程记录可按需确认,出现质量异常时按约定联络路径响应。;检测记录与加工批次对应,异常处理路径在合作前明确。;质量问题定位和响应效率提升,减少现场等待。
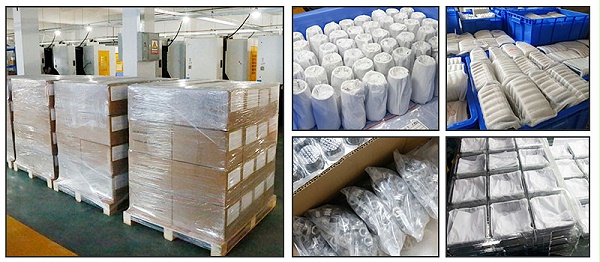
新能源结构件在运输和搬运过程中容易因磕碰、划伤和变形影响装配使用。伟迈特CNC加工根据结构件的尺寸、重量、表面状态和运输方式,安排毛刺清理、分隔防护、标识和装箱,确保零件到达客户现场时保持合格状态。
孔口和边缘毛刺未清理,会在装配时划伤操作人员或损伤其他零件。
加工后安排毛刺清理工序,包装前确认外观状态。
零件到线后可直接装配,减少二次处理。
结构件在运输中相互碰撞或与包装箱摩擦,容易造成表面划伤和边缘变形。
根据零件尺寸和表面状态采用分隔、衬垫和固定方式,避免运输中移位和碰撞。
到货外观状态保持合格,降低来料不良和挑选工时。
包装标识不清会导致客户来料验收时难以核对批次和数量。
包装标识与出货检验记录和加工批次对应,便于客户验收核对。
来料验收效率提升,批次追溯清晰。
装箱方式和交付节奏与客户装配计划不匹配,会影响客户生产排程。
根据约定交期和数量安排装箱和发运,交付前与客户确认收货安排。
结构件按计划到达客户现场,支持装配线稳定运行。
从询价到持续合作,伟迈特CNC加工围绕采购人员在厂家筛选阶段最关心的承接能力、检测边界和量产衔接提供对应支持。
采购需要判断供应商能否承接自己的产品件,避免多家比价后才发现工艺不匹配。
提交图纸、材料、数量和交期后,我们按产品件和材料要求确认CNC加工适配性,反馈工艺方案与承接判断。
客户在报价阶段获得明确的适配反馈,缩短供应商筛选周期。
样品与批量脱节是外协加工最常见的风险,采购需要可核验的打样条件。
打样按确认后的工艺方案加工,关键尺寸检测方案和判定标准在打样阶段即与客户确认。
样品检测结果可对应批量条件,减少样品合格批量不一致的情况。
批量阶段采购最关注尺寸一致性和记录可查,避免来料不良影响装配。
批量加工保持与首件确认一致的工艺条件,按约定抽样比例实施检验,保留材料证明与出货检验记录。
批量结构件关键尺寸和外观状态保持稳定,采购可凭记录核验批次。
异常发生时,联系人不清、处理路径长会延误装配端处置。
我们明确异常处理联络路径,配合客户对不合格项完成原因确认、纠正与后续预防。
异常响应及时,降低装配停线风险。
量产稳定后,采购需要可延续的加工与检验条件,避免每次下单重复确认。
工艺确认结果与检测方案可沿用于后续订单,图纸变更时同步调整工艺与检验要求。
复购下单流程简化,交付节奏更可控。
伟迈特CNC加工目前承接储能电池托盘、液冷板、逆变器散热壳体及各类支架连接件等新能源结构件。您可以把图纸和材料要求发来,我们先按产品件特征确认CNC加工适配性,再给出工艺方案与报价;便于客户明确项目边界、验收要求和后续安排。
伟迈特CNC加工需要先结合客户提交的图纸、材料、数量和验收要求判断该项目的实际条件;会在报价阶段做图纸评审,核对安装孔位、平面度、轮廓度、材料状态和表面处理要求,确认产品件在电池包、电控或电机总成中的装配基准后,形成可执行工艺方案并反馈能否承接;便于客户明确项目边界、验收要求和后续安排。
伟迈特CNC加工需要先结合客户提交的图纸、材料、数量和验收要求判断该项目的实际条件;建议您提供完整图纸与技术要求、材料牌号与状态、数量和交期、关键尺寸与验收标准,如有样件或以往检验报告可一并提供,便于我们在加工前确认检测方法和抽样比例。
伟迈特CNC加工在首件确认时固定装夹方案、工序顺序和检验频次,量产阶段按约定抽样比例对关键尺寸进行过程检验并记录结果,工艺参数不随意变更,变更时先确认对加工和检测的影响;便于客户明确项目边界、验收要求和后续安排。
伟迈特CNC加工在合作确认阶段与您约定质量异常联络路径,出现异常时我们会结合工序过程记录和出货检验记录确认原因,并按约定方式给出纠正处理方案,尽量减少对您装配排程的影响。
伟迈特CNC加工目前正在承接新能源结构件CNC加工项目,您可以提交图纸、材料、数量和交期,我们完成工艺评估后与您对接项目细节。