铜材与产品件适配
不同铜材的切削性能、导热和导电特性差异较大,选错材料牌号或状态会导致加工变形、表面质量不稳定,进而在装配中产生压装干涉或电接触不良。
伟迈特CNC加工按铜排连接件、接插件、散热铜件、电极零件、导电端子等产品结构匹配黄铜、紫铜、铍铜或H59等牌号和供货状态,在评审阶段确认材料与图纸、样件及验收要求的一致性。
工程人员可在询价阶段就锁定材料方案,减少后续换料带来的尺寸与性能漂移风险。


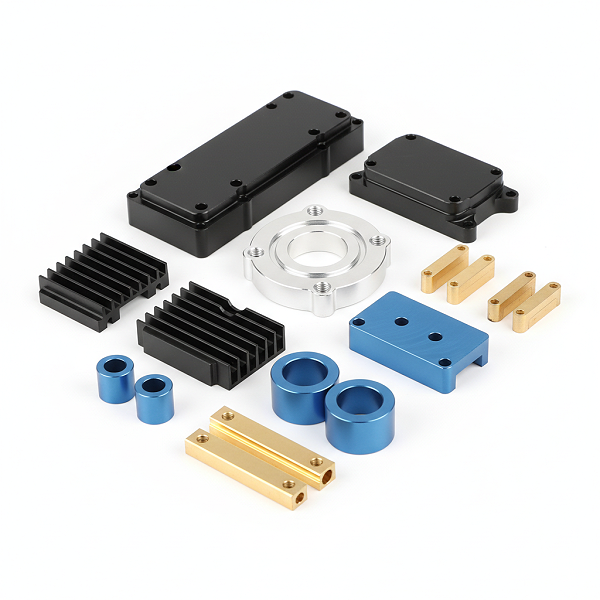
新能源汽车铜件高精度CNC加工是面向电驱总成、电池包连接件和高压连接器中的铜排、接插件、散热铜件、电极零件与导电端子等零件,通过数控铣削、车削、钻孔、攻牙等工序,把铜材毛坯加工到图纸要求的尺寸精度、位置精度和表面状态。铜件在总成中承担导电、定位、连接或散热功能,其孔位、配合面、平面度与表面清洁度直接影响装配能否到位、电接触是否可靠。适用场景覆盖电机、电控、电池和充电连接等环节的铜件单件打样与批量加工,材料涉及黄铜、紫铜、铍铜及H59等常用铜合金。针对研发与工程人员在技术选型与可制造性评估阶段的关注点,以下三项属性对选型、装配与使用影响最直接。
不同铜材的切削性能、导热和导电特性差异较大,选错材料牌号或状态会导致加工变形、表面质量不稳定,进而在装配中产生压装干涉或电接触不良。
伟迈特CNC加工按铜排连接件、接插件、散热铜件、电极零件、导电端子等产品结构匹配黄铜、紫铜、铍铜或H59等牌号和供货状态,在评审阶段确认材料与图纸、样件及验收要求的一致性。
工程人员可在询价阶段就锁定材料方案,减少后续换料带来的尺寸与性能漂移风险。
铜件材质软、易粘刀变形,不同供应商加工后尺寸一致性差异大,采购难以在询价阶段判断谁真能做高精度。
伟迈特CNC加工依据铜材质与产品结构确认刀具、切削参数、装夹方式和冷却排屑方案,对关键尺寸按图纸要求控制公差,对易变形部位采用分序加工与应力释放安排。
客户获得的是一套与结构、材料匹配的工艺路线,而不是通用加工方案,有利于打样到批量的尺寸稳定。
铜件到装配线后若还需现场修配、打磨或二次选配,会直接影响总成装配节拍和交付计划。
伟迈特CNC加工按铜件产品确认检测与质量确认流程,关键尺寸出货检测、表面状态与毛刺检查随批记录,具体检测项目和判定标准在项目评审时与客户确认后提供。
来料检验可依据随批检测记录核对关键尺寸和外观状态,降低装配现场因尺寸或表面问题造成的返工。
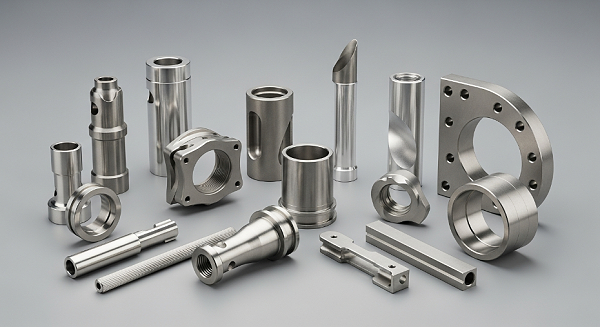
针对新能源汽车电驱、电池和高压连接场景的铜件,伟迈特CNC加工按产品结构与材料特性组织加工方案。以下按产品类别说明加工重点与适用项目,便于研发与工程人员在选型阶段判断可承接范围。
铜排连接件对孔位位置度、平面度和折弯配合面要求较高,孔位偏差会直接影响螺栓连接和载流截面。
按图纸要求的孔位公差和平面度进行铣削、钻孔与去毛刺,关键尺寸出货前检测并随批记录。
装配工位对中顺畅,减少因连接面不平或孔位偏移造成的压接不良。
接插件和导电端子尺寸小、结构细,毛刺和翻边会划伤装配人员或损伤配合件,影响插接可靠性。
针对薄壁和小尺寸特征安排精加工与去毛刺工序,表面清洁后按防氧化要求处理,出货前检查关键配合尺寸。
插接顺畅,电接触面状态受控,降低整机测试阶段暴露接触不良的概率。
散热铜件和电极零件对表面质量和尺寸一致性敏感,表面氧化或油污会影响后续焊接、压接和导热效果。
按零件结构确认切削参数与冷却方式,加工后做表面清洁和防氧化处理,运输包装按防磕碰、防潮要求安排。
到货后表面状态稳定,减少上装配线前的二次处理。
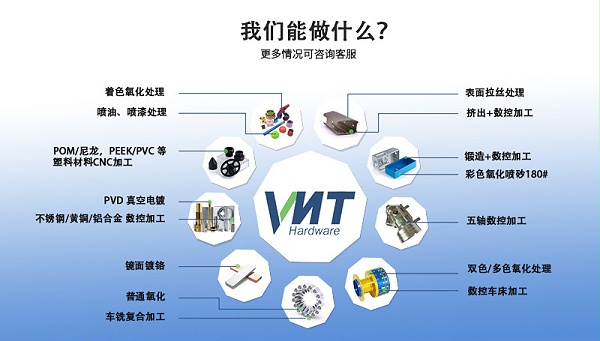
铜件材质软、易粘刀变形,装配现场又常出现压装不良、插接困难和表面氧化问题。伟迈特CNC加工围绕材料、装夹、尺寸控制和表面处理,把使用端问题转成可执行、可检测的工艺动作。
铜件刚性低,薄壁和细长结构在夹紧和切削力下容易变形,导致孔位或配合面尺寸超差,装配时出现压装干涉。
伟迈特CNC加工针对该类零件采用分序加工与柔性装夹,选用锋利刀具并控制切削深度与冷却排屑,关键尺寸在精加工后复测,公差控制范围按图纸要求执行。
客户拿到手的铜件孔位和配合面尺寸稳定在图纸要求内,装配工位无需现场修配。
加工后残留毛刺或翻边会划伤装配人员、损伤配合件,也会影响后续焊接、压接和电接触可靠性。
伟迈特CNC加工在精加工后安排去毛刺工序,对关键配合面和接插部位做表面清洁,并按产品要求确认防氧化处理方式,出货前检查外观和关键特征。
到装配线后不需要额外挑拣或打磨,减少因表面问题造成的装配不良和人员划伤。
打样合格但批量时尺寸波动大,是采购在询价阶段最难判断的风险,往往在总成测试或使用中才暴露。
伟迈特CNC加工在打样与批量阶段保持同一套材料、刀具、装夹和检测方案,关键尺寸按过程检验与出货检验双环节记录,方案变更需提前与客户确认。
客户可按随批检测记录核对批次一致性,降低因尺寸波动引发的返工和批次质量追溯。
伟迈特CNC加工在新能源汽车铜件高精度CNC加工项目中,遇到的典型客户问题集中在铜材牌号适配、尺寸一致性与装配端使用表现三方面。某新能源汽车零部件企业在开发铜排连接件与导电端子外协加工时反馈,铜件材质软、易粘刀变形,不同供应商加工后尺寸一致性差异大,装配现场出现压装不良与插接困难,采购难以在询价阶段判断供应商能否稳定达到高精度要求。针对该客户产品,我们按黄铜、紫铜等牌号匹配CNC加工方案,围绕关键尺寸公差控制、去毛刺与表面清洁防氧化以及打样与批量一致性安排了针对性工艺动作。
该客户铜排连接件采用黄铜材质,初始样件出现粘刀与轻微变形,关键尺寸波动超差,影响后续装配定位。
伟迈特CNC加工按黄铜牌号匹配刀具几何角度与切削参数,优化装夹与工序排布,将关键尺寸公差控制在约±0.02mm量级后交付样件。
客户样件尺寸达到图纸要求,装配定位一次通过,确认工艺可落地并进入批量评估。
该客户导电端子使用紫铜,材质更软、易粘刀,批量阶段曾出现孔位尺寸批间波动,装配时出现插接困难。
我们保持打样与批量同一套材料、刀具、装夹和检测方案,将批次间关键尺寸波动控制在约±0.015mm,并随批提供检测记录。
客户来料检验通过率提升,装配工位减少二次选配,总成返工风险下降。
该客户此前反馈铜件装配现场存在插接困难与表面氧化,毛刺和油污影响后续焊接与电接触可靠性。
伟迈特CNC加工在加工后安排去毛刺、表面清洁与防氧化处理,出货前复查表面状态,包装采用分隔防护避免运输磕碰和氧化。
铜件到装配线后无需现场挑拣或返修,插接与焊接前定位工序稳定进行。
伟迈特CNC加工围绕上述客户项目,将铜件牌号适配、尺寸检测、表面处理与异常处理四类控制项目整理为同一组数据口径,便于研发与工程人员对照判断供应商能力是否匹配自身项目要求。
| 控制项目 | 客户问题或目标 | 我们的处理方案 | 处理结果 |
|---|---|---|---|
| 铜材牌号适配与加工 | 铜件材质软、易粘刀变形,不同供应商加工后尺寸一致性差异大 | 伟迈特CNC加工按黄铜、紫铜、铍铜、H59等铜材牌号匹配CNC加工方案,调整刀具与切削参数,关键尺寸公差控制在约±0.02mm量级 | 样件尺寸稳定达到图纸要求,工艺可落地并进入批量阶段 |
| 尺寸检测与批次一致性 | 打样合格但批量波动,不同批次铜件孔位尺寸不稳定会造成装配干涉 | 伟迈特CNC加工在打样和批量阶段保持同一套材料、刀具、装夹和检测方案,出货检测覆盖关键尺寸项目并提供随批检测记录 | 批次间关键尺寸波动控制在约±0.015mm,来料检验通过率提升 |
| 去毛刺与表面防氧化 | 装配现场出现插接困难与表面氧化问题,毛刺和油污影响焊接与电接触可靠性 | 伟迈特CNC加工在加工后安排去毛刺、表面清洁与防氧化处理,出货前检查表面状态,包装采用分隔防护 | 铜件到装配线后无需现场挑拣或返修,插接与焊接前定位稳定进行 |
| 工艺变更与异常批次处理 | 客户在询价阶段无法判断供应商检测能力边界和异常批次处理方式 | 伟迈特CNC加工在询价阶段说明关键尺寸公差控制方式、出货检测项目和异常批次处理方式,打样前完成工艺评审与变更确认机制 | 技术选型阶段即可完成供应商判断,缩短开发周期 |
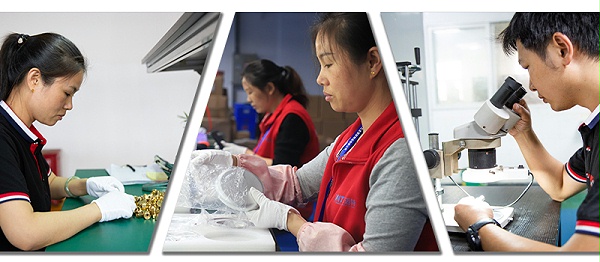
伟迈特CNC加工围绕新能源汽车铜件高精度CNC加工的关键控制点,即材料状态、刀具与切削参数、装夹方式、过程检测和出货检测,构建从工程评审到批量交付的能力组合。研发与工程人员可依据以下能力项判断伟迈特CNC加工能否稳定满足项目要求。
新能源汽车铜件常包含孔系、配合面和薄壁结构,铜材软、易变形,复杂结构加工对装夹和刀具路径要求高。
伟迈特CNC加工依据铜材质与产品结构确认加工工艺,针对薄壁和配合面安排适配装夹方式,工艺方案确认后提供。
复杂铜件结构可在同一工艺方案下稳定加工,减少反复试切和方案调整。
黄铜、紫铜、铍铜、H59等牌号切削性能差异大,材料和工艺不匹配会导致粘刀、变形和表面质量下降。
伟迈特CNC加工可加工黄铜、紫铜、铍铜、H59等铜材牌号,按材质牌号匹配CNC加工方案。
客户实际用材可获得对应的工艺支持,选型阶段即可确认可加工性。
研发与工程人员在技术选型阶段需要确认结构、材料、工艺、精度和检测方案是否可落地。
伟迈特CNC加工在打样前完成工艺评审,围绕图纸、样件和验收要求确认加工方案、检测项目与变更机制。
客户在询价阶段即可获得可执行的工艺路径,降低后期返工和沟通成本。
铜件关键尺寸和表面状态需要出货前确认,否则问题到装配线才暴露会造成总成返工。
伟迈特CNC加工按铜件产品确认检测与质量确认流程,出货检测覆盖关键尺寸项目,提供随批检测记录。
客户来料检验有据可依,批次质量可追溯,装配线风险下降。
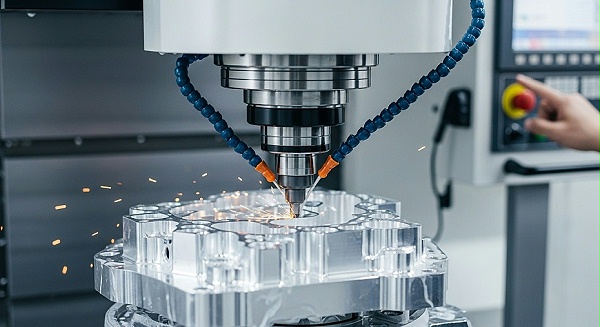
针对研发与工程人员在技术选型与可制造性评估阶段关心的结构、材料、工艺、精度和检测方案是否可落地,伟迈特CNC加工按以下步骤推进,让每一项风险在对应环节被确认。
研发与工程人员需要先确认铜件结构上的深孔、薄壁、窄槽和配合面公差是否可加工,以及装配现场对公差和基准的实际要求是什么。;伟迈特CNC加工接收图纸与关键技术要求,围绕材料牌号、关键尺寸清单、装配基准和验收要求评审加工可行性,识别尺寸链风险和潜在变形位置。;客户在打样前就得到可制造性判断,避免方案评审通过后才发现结构难加工或公差无法稳定实现。
铜材牌号和状态直接影响切削力、排屑和尺寸稳定性,工艺路线不确定会导致打样结果无法代表批量能力。;伟迈特CNC加工按黄铜、紫铜、铍铜、H59等牌号匹配刀具、装夹与切削参数,锁定工序顺序、基准和关键尺寸控制方式。;材料与工艺一次对齐,客户可以把工艺方案作为技术评审依据,降低后续因材料适配不当引起的返工。
铜件易粘刀变形,装夹方式和切削参数不匹配会在配合面和薄壁处留下变形和接刀痕,影响装配和电接触。;伟迈特CNC加工针对薄壁与配合面采用分序切削、对称去量和适配的进给参数,打样阶段保持与批量一致的装夹和刀具方案。;样件尺寸和表面状态能够反映批量能力,客户可以据此判断供应商的批量稳定性。
客户真正要确认的是铜件到装配线后能否直接对中、压装或插接,而不是只看加工完成的外形。;伟迈特CNC加工在出货前对关键尺寸进行检测并随批提供记录,对去毛刺、表面清洁和防氧化处理确认处理边界,包装按运输方式配置防护和分隔。;铜件到达装配线后可直接上料,减少现场挑料和二次修配,帮助客户保持总成交付节拍。
伟迈特CNC加工以新能源汽车铜件高精度CNC加工为承接重点,围绕电机、电控、电池包和高压连接器中的铜排连接件、接插件、导电端子、散热铜件组织从图纸评审、打样验证到批量交付的制造协作,让研发与工程人员在技术选型阶段能够确认加工与检测承接方式。
公司名称:伟迈特CNC加工;产品名称:新能源汽车铜件高精度CNC加工;核心关键词:新能源汽车铜件高精度CNC加工
承接范围覆盖铜排连接件、接插件、散热铜件、电极零件、导电端子等铜件结构,按材质牌号匹配CNC加工方案。
研发与工程人员可以按自身零件结构和材料快速判断是否落在伟迈特CNC加工的承接区间内。
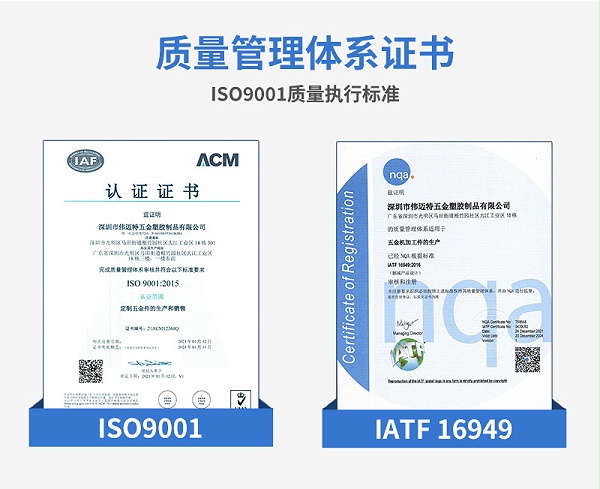
成立时间、企业类型、注册地址、工厂地址、厂房规模、团队规模、设备规模等企业身份与规模信息,均以营业执照和实际生产场地核验为准。
伟迈特CNC加工按公司资料和现场核验结果提供信息,不使用未经核实的规模数据。
采购与工程人员可以在工厂考察或供应商审核阶段按实际场地和资料完成核验,减少信息偏差带来的判断风险。
伟迈特CNC加工在图纸评审、工艺确认、打样验证和批量交付各阶段保持同一套材料、刀具、装夹和检测方案,变更前与客户提前确认。
按批次保留关键尺寸检测记录,围绕关键尺寸、去毛刺处理和表面防护安排出货前确认。
客户在打样与批量之间获得连续的加工承接,降低批次切换带来的尺寸波动风险。
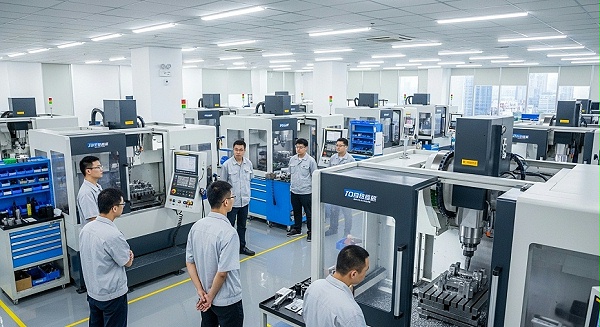
面向新能源汽车铜件易粘刀、易变形、配合面公差紧的加工特征,伟迈特CNC加工按产品结构和批量条件组织适用的设备类别与工序衔接,让研发与工程人员在可制造性评估阶段确认设备资源是否匹配当前零件。
适用于铜排连接件、接插件、导电端子和电极零件上的轮廓、孔位、配合面和窄槽加工。
设备按高精度铣削需求配置,工序衔接围绕基准统一和精加工余量控制安排,关键尺寸按图纸公差进行过程抽检。
客户在可制造性评估阶段能够确认孔位和配合面加工能力与自身结构要求匹配。
铜件上的连接孔、安装孔和螺纹孔加工,直接影响装配阶段的对中和拧紧。
钻孔与攻丝按孔位公差和螺纹通止要求安排,配合去毛刺和表面清洁工序,出货前确认标识。
减少因孔位偏差和螺纹缺陷导致的装配干涉和返工。
毛刺、翻边和表面氧化会影响装配、焊接、压接和电接触,是铜件加工后最需要提前确认的处理环节。
按配合面和装配导向面的处理边界安排去毛刺、表面清洁和防氧化处理,完成后进行表面状态检查。
铜件到达装配线后可直接上料,降低现场挑料和二次修配的概率。
客户在询价阶段最需要判断的是供应商检测能力边界,而不是只看设备清单。
关键尺寸按图纸要求检测并随批记录,检测项目与打样和批量保持一致,异常批次按约定方式处理。
研发与工程人员拿到可核验的检测依据,把供应商筛选从比报价转为比尺寸稳定性。
图纸评审阶段,伟迈特CNC加工的工程团队会与研发人员逐项确认铜件的结构特征、材料状态、关键公差与装配基准,把设计意图转化为可执行的工艺方案。
铜件壁薄、孔位多、配合面精度要求高,图纸上的公差标注和基准选择直接决定能否稳定加工。
伟迈特CNC加工工程团队在报价前完成结构、材料、装夹与刀具方案评审,对关键尺寸标注提出工艺确认建议,并输出可执行的加工方案。
客户在开模或批量前就能确认工艺可行性,减少后续因结构问题导致的反复改图与交期延误。
铜材质地软、易粘刀变形,装夹方式和切削参数选择不当会造成尺寸超差或表面损伤。
针对紫铜、黄铜、铍铜等不同牌号,团队匹配对应的刀具材质与切削参数,并通过专用治具与合理夹持力控制装夹变形,关键尺寸可按图纸公差控制。
客户获得与图纸一致的尺寸结果,装配现场不需要额外修配或二次选配。
研发阶段验证通过的样件,批产后若材料、刀具或装夹方式变更,容易导致尺寸波动和装配不良。
伟迈特CNC加工在打样与批量阶段保持同一套材料、刀具、装夹和检测方案,工艺变更需提前与客户确认,并对首件进行全尺寸检测。
客户获得批次间稳定的尺寸表现,降低来料检验压力和产线停线风险。
工程人员需要供应商在询价阶段就说明检测能力边界和异常批次处理方式,而不是等出问题再补。
团队提供随批检测记录、关键公差检测方式说明和异常处理流程,图纸版本与工艺文件同步更新。
客户在技术选型阶段即可完成供应商能力判断,缩短开发周期。
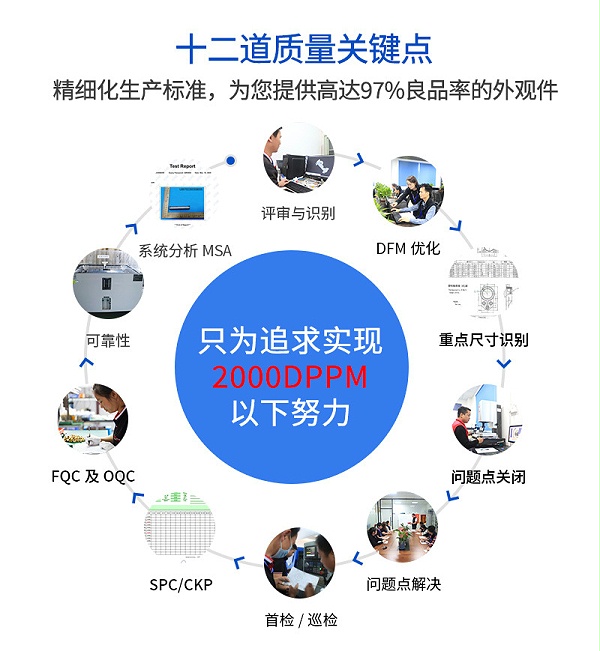
铜件进入总成装配线后,尺寸偏差、毛刺和表面氧化是引发压装不良和电接触问题的直接原因。伟迈特CNC加工围绕关键尺寸、外观状态和批次一致性建立检测与验收流程。
铜件的孔位、配合面和安装基准如果没有明确的检测方案,加工结果就无法与图纸要求逐项对应。;伟迈特CNC加工在工艺评审阶段确认关键尺寸清单、检测基准、量具选择与抽检比例,形成与图纸对应的检测计划。;客户在批量前获得可核验的检测依据,来料检验有据可查。
铜件材质软,刀具磨损和切削热容易引起尺寸漂移,仅靠成品抽检难以发现过程偏移。;首件完成后进行全尺寸检测并记录,量产过程中按约定频次对关键尺寸进行过程抽检,发现偏移及时调整刀具和参数。;客户获得稳定的批次尺寸表现,装配线不需要增加额外挑选工时。
毛刺、翻边和表面油污会影响后续焊接、压接和电接触可靠性。;成品检测涵盖关键尺寸复测、去毛刺确认、表面清洁状态检查,必要时按图纸要求进行表面处理和防氧化处理。;铜件到达装配工位后可直接上料,减少现场修配和二次处理。
客户在询价阶段就需要确认出货检测项目能否随批提供,以便出现异常时快速定位。;伟迈特CNC加工随批提供检测记录,标注关键尺寸实测值与批次信息,异常批次按约定流程处理并反馈原因与改善措施。;客户获得可追溯的质量记录,降低批次质量追溯的沟通成本。
铜件加工完成后,表面状态和尺寸精度在运输和搬运过程中同样需要保护。伟迈特CNC加工根据铜件结构、表面要求和交付方式安排防护与标识,确保到货状态与出货检测结果一致。
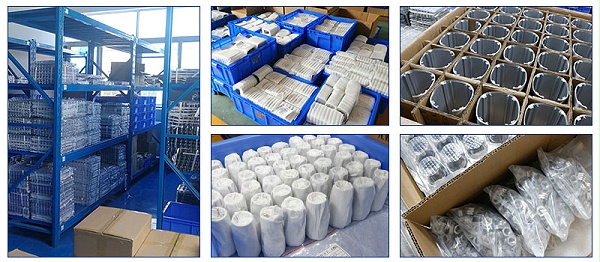
铜件在运输中相互磕碰会造成划伤和变形,表面氧化或油污会影响后续焊接和电接触。
根据铜件结构和表面状态,采用分隔、衬垫或独立包装方式减少运输中的碰撞和摩擦,必要时进行防氧化处理后再包装。
客户收到铜件后表面状态保持稳定,减少因运输损伤导致的退换货和产线停线。
多批次、多规格铜件混装会增加客户来料分拣和批次追溯的难度。
包装外标识包含产品名称、规格、数量、批次信息和生产日期,与随批检测记录一一对应。
客户来料检验和仓储分拣效率提升,批次追溯路径清晰。
精密铜件在长途运输和多次转运中容易受到挤压和振动影响。
根据铜件重量、尺寸和运输方式选择箱体结构,内部增加缓冲和固定措施,控制运输中的位移和冲击。
客户获得与出货状态一致的到货产品,降低现场二次分选和返工风险。
研发与工程人员需要供应商在打样和批量阶段明确交付节点,以便安排装配计划。
伟迈特CNC加工在订单确认阶段与客户确认打样节点、批量交期和发货方式,交付前提供出货信息与检测记录。
客户装配计划与来料节奏匹配,减少库存积压和停工待料。
研发与工程人员在技术选型阶段需要确认铜件结构、材料牌号、工艺路线、精度和检测方案是否可落地,避免打样后才发现加工风险。
伟迈特CNC加工提供图纸与样品评审,围绕铜材牌号、装夹方式、刀具选择、切削参数和检测项目逐项确认,输出可执行的加工方案。
客户在评审阶段即可判断工艺可行性与风险点,减少后期方案反复。
打样阶段需要验证尺寸、表面状态和装配匹配,若打样与批量方案不一致,批量阶段容易出现波动。
伟迈特CNC加工在打样阶段锁定材料、刀具、装夹和检测方案,关键尺寸按图纸公差带控制,出货检测项目与客户共同确认。
客户通过打样样件和检测记录核验加工能力,为批量放行提供依据。
批量阶段需要保持尺寸一致性、表面状态稳定和交付节拍可控,任何材料和工艺变更都需提前沟通。
伟迈特CNC加工批量阶段沿用打样确认的同一套方案,变更提前与客户确认,包装与交付节点按项目计划衔接。
客户批量交付的尺寸一致性和到货状态更稳定,装配上线节拍有保障。
出现质量反馈时,客户需要明确的处理流程和追溯依据,避免责任判定和补货拖延。
伟迈特CNC加工按项目沟通流程处理异常反馈,加工批次标识和出货检测记录可供追溯,材料和工艺变更需提前确认。
客户在质量追溯和后续合作安排上更省心,供应风险更可控。
伟迈特CNC加工对铜件高精度CNC加工通常按材料牌号与规格、图纸结构复杂度、关键公差与检测要求、表面处理方式以及批量数量综合核算。打样阶段因为需要单独备料、单件编程和首件全尺寸检测,单价一般高于批量阶段;批量阶段随着装夹方案固化和检测频次优化,单件成本会下降,但具体降幅需要结合图纸和批量数量评估后给出;便于客户明确项目边界、验收要求和后续安排。
伟迈特CNC加工在接收铜件高精度CNC加工询价时,建议提供二维图纸或三维模型、铜材牌号或状态要求、关键尺寸与公差标注、表面处理与清洁度要求、预计批量以及装配端的使用条件和验收标准。资料齐备后,工程团队会围绕结构可制造性、装夹方案、刀具与切削参数选择、检测方案和潜在变形风险进行评审,并给出针对性的工艺反馈;便于客户明确项目边界、验收要求和后续安排。
伟迈特CNC加工承接新能源汽车铜件从单件打样、小批量试产到批量供货的不同阶段需求。批量排产会结合图纸结构、材料备料周期和检测工作量综合安排,急单和插单会在评估现有排产和材料库存后与客户确认可行的交付节点,避免打乱批量一致性所需的同一套材料、刀具、装夹和检测方案。
伟迈特CNC加工在铜件批量加工中建立首件确认、过程巡检和出货检测的记录机制。出现尺寸超差或表面氧化问题时,会先按批次追溯定位是材料状态、刀具磨损、装夹变化还是表面处理环节引起,再与客户确认返工、挑选或补货方案,并同步调整后续批次的工艺参数和防护措施,避免同类问题重复发生。
伟迈特CNC加工邀请研发与工程人员提交铜件图纸和关键技术要求,由工程团队进行可制造性评审,围绕结构、材料、工艺、精度和检测方案逐项确认,再进入打样与批量合作。