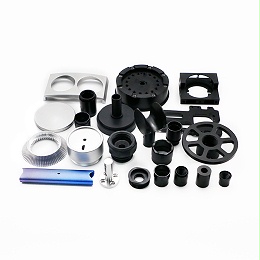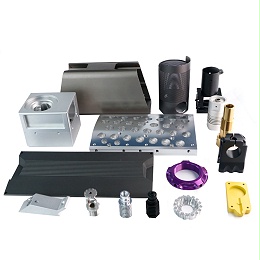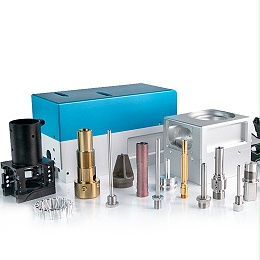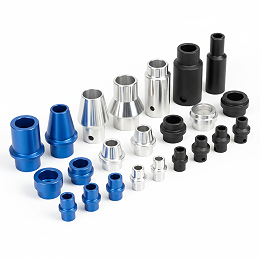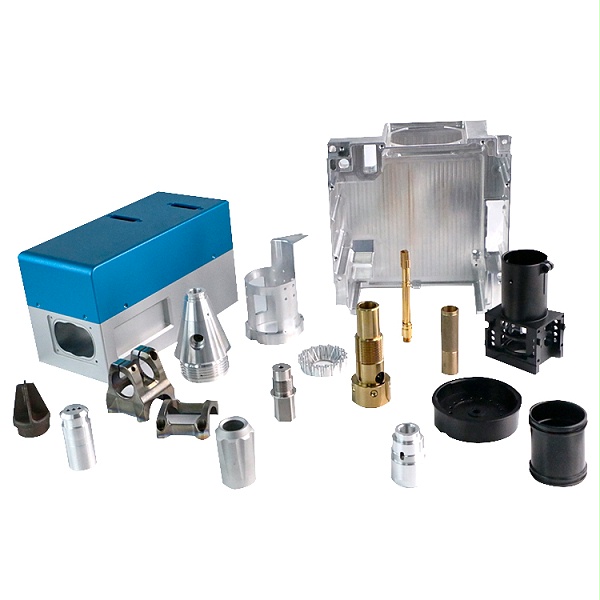
材料与结构适配
音响零部件既有内部结构件,也有外露外观件,不同牌号金属在切削性能、表面处理表现和批次稳定性上差异明显,选材不当会增加装配干涉和外观验收风险。
承接项目时先按图纸确认材料牌号、零件壁厚与关键配合面结构,再匹配对应的刀具与切削方案,对薄壁、深腔或外观面结构提前做工艺评审。
采购可在报价阶段获得材料与结构适配的明确口径,减少因材料误选导致的返工与二次比价。


音响零部件CNC加工,是指针对音箱、功放、耳机、音响控制模块等产品中的金属结构件、外观件与声学配合件,通过数控铣削、车削等减材工艺获得符合图纸尺寸、外观和装配要求的精密零件。这类零件在下游承担结构支撑、外观呈现、声学配合或密封定位作用,其尺寸精度、表面质量和清洁度直接关系到整机装配顺畅度和试听一致性,广泛用于音响整机装配线、声学模块组装工位及成品验收环节。伟迈特CNC加工围绕音响零部件的使用场景承接加工项目,从图纸评审、材料与结构适配确认,到打样验证、批量加工与交付防护逐项落实,帮助采购把工程要求转化为可对比、可验收的加工条款。
音响零部件既有内部结构件,也有外露外观件,不同牌号金属在切削性能、表面处理表现和批次稳定性上差异明显,选材不当会增加装配干涉和外观验收风险。
承接项目时先按图纸确认材料牌号、零件壁厚与关键配合面结构,再匹配对应的刀具与切削方案,对薄壁、深腔或外观面结构提前做工艺评审。
采购可在报价阶段获得材料与结构适配的明确口径,减少因材料误选导致的返工与二次比价。
音响零部件的配合间隙、定位孔位和密封面一旦超差,装配线会出现装不进、间隙不均或试听异响,直接推高整机拆装成本。
对关键配合尺寸、孔位和平面度按图纸要求设定加工与检测口径,常规配合尺寸可控制在图纸标注公差范围内,定位孔位置度可按约±0.05mm级别评估确认。
零件到线后可直接装入,减少现场修配与打磨工序。
外露件对划伤、刀痕、色差和纹路一致性敏感,表面处理批次不稳定会导致整机外观验收不通过。
对外观面规划专门的走刀路径与装夹避让方案,去毛刺与清洁工序按外观要求设定,表面处理方式与均匀性验收条件在工艺文件中逐项明确。
整机外观验收通过率提升,降低因色差或纹路问题引起的批量退货。
内部残留碎屑在通电试听时可能产生杂音或损伤声学部件,清洁度不足会让采购在来料环节增加额外处理人工。
加工后按去毛刺、吹屑、清洁流程处理,交付前确认无油污与残留碎屑,包装与标识状态在交付文件中写明。
到货即可上线装配,减少来料清洁与二次分选工时。
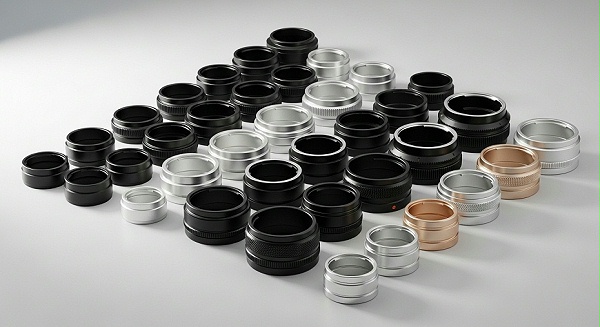
音箱壳体内部支架、安装板、加强件等结构件需要承担支撑与定位作用,采购普遍担心孔位偏差或平面度不足导致装配干涉。
伟迈特CNC加工按图纸确认材料牌号与关键安装尺寸,对孔位、平面度和配合面设定加工与检测口径,打样阶段提供关键尺寸检测记录,使打样与批量使用同一套工艺参数。
结构件到线后可顺利装配,减少现场修配与整机拆装成本。
面板、旋钮、装饰圈等外露零件对表面质量敏感,采购需要确认外观面无划伤、无刀痕、无色差,且表面处理批次稳定。
伟迈特CNC加工为外观面规划专用走刀路径与装夹避让,去毛刺与表面处理按外观验收条件执行,批量阶段按外观抽检方案复核色差与纹路状态。
整机外观验收通过,降低因外观问题引起的退货与客户投诉。
导音结构、密封配合件等与声学表现相关的零件,采购关注配合面贴合度、尺寸漂移和清洁度,担心试听时出现异响或漏气。
伟迈特CNC加工对配合面尺寸与形位公差按图纸设定控制范围,加工后清洁处理避免残留碎屑,打样与批量采用一致工艺与检测口径。
试听一致性稳定,减少成品筛选与报废。
音响控制模块中的小型精密金属件尺寸小、壁厚薄,采购担心装夹变形和批量尺寸漂移影响模块组装配合。
伟迈特CNC加工针对小型件优化装夹方案减少变形,关键尺寸按图纸公差评估确认,批量阶段按抽检方案复核尺寸波动。
模块组装配合稳定,降低装配线返工与整机拆装成本。

音响零部件的配合间隙、定位孔位和密封面一旦超差,装配线会出现装不进、间隙不均或试听异响,整机拆装返工推高人工与时间成本。
伟迈特CNC加工在工艺评审阶段逐项确认关键配合尺寸与形位公差,配合尺寸按图纸标注公差控制,定位孔位置度可按约±0.05mm级别评估确认,打样阶段提供关键尺寸检测记录并与批量口径保持一致。
零件到线后可直接装入,减少现场修配与整机拆装返工。
外露件表面处理批次色差或加工纹路不一致,会导致整机外观验收不通过,批量退货和客户投诉风险上升。
对外观面规划专用走刀路径与装夹避让方案,表面处理方式与外观验收条件在工艺文件中逐项写明,去毛刺与清洁工序按外观要求执行,批次间保持同一处理口径。
整机外观验收通过率提升,降低因色差或纹路问题引起的退货。
内部残留碎屑在通电试听时可能产生杂音或损伤声学部件,清洁度不足还会让采购在来料环节增加额外处理人工。
加工后按去毛刺、吹屑、清洁流程处理,交付前确认无油污与残留碎屑,包装与标识状态在交付文件中写明,保证到货后可上线装配。
减少来料清洁与二次分选工时,试听环节杂音风险降低。
样品合格但批量出现尺寸或外观不一致,是采购在供应商筛选阶段最担心的问题,会导致整机上市计划延期。
打样与批量采用一致的工艺与检测口径,批量阶段按抽检方案复核关键尺寸与外观状态,批次间尺寸波动管控指标在工艺文件中约定。
批量交付状态稳定,降低因样品与批量不一致造成的返工与延期风险。

伟迈特CNC加工在音响零部件CNC加工项目中,常遇到采购方最实际的困扰:音响零部件对外观、装配配合和声学一致性都有要求,普通CNC报价很难判断供应商是否真正理解使用场景。下面以匿名客户音响零部件项目为例,说明从问题识别到交付落地的过程。
该客户采购一批音响金属配合件,担心批量装配后出现干涉、间隙过大或密封面不贴合,导致试听异响和整机返工。
我们按图纸识别关键配合面和定位尺寸,将关键尺寸公差控制在约±0.02mm至±0.05mm范围,并在打样阶段提供关键尺寸检测记录供客户比对。
客户在样品阶段即可确认配合间隙和装配状态,降低了批量返工和整机拆装的人工与时间成本。
客户反馈不同批次的表面处理和加工纹路存在色差或外观差异,导致整机外观验收不通过。
我们在报价和工艺文件中逐项写明材料牌号、表面处理方式和外观验收条件,并采用首件确认与过程抽检控制批次一致性。
客户能够在批量到货后直接上线装配,减少了外观筛选和退货风险。
音响零件内部残留碎屑或油污,可能在通电试听时产生杂音或损伤声学部件。
我们明确去毛刺和清洁度要求,配合专用清洗和防护包装,保证到货状态可直接上线装配。
客户上线前无需二次清洁或修配,提高了装配线的直通率和试听一致性。
下表汇总伟迈特CNC加工在匿名客户音响零部件CNC加工项目中,关键控制项目的处理方案与结果。
| 控制项目 | 客户问题或目标 | 我们的处理方案 | 处理结果 |
|---|---|---|---|
| 关键配合尺寸 | 装配干涉、间隙过大或密封面不贴合 | 按图纸识别关键配合面和定位尺寸,公差控制在约±0.02mm至±0.05mm | 样品阶段即可确认配合状态,降低批量返工风险 |
| 表面处理与外观 | 批次色差或加工纹路不一致导致外观验收不通过 | 报价与工艺文件逐项写明材料牌号、表面处理方式和外观验收条件 | 批量到货后可直接上线装配,减少外观筛选和退货 |
| 去毛刺与清洁度 | 内部残留碎屑在通电试听时产生杂音或损伤声学部件 | 明确去毛刺和清洁度要求,配合专用清洗和防护包装 | 上线前无需二次清洁或修配,提高装配直通率 |
| 打样与批量一致性 | 担心打样合格后批量尺寸漂移或外观波动 | 打样阶段锁定材料、刀具、表面处理和检测口径,批量沿用同一工艺参数 | 打样确认的检测结论可直接作为批量验收依据 |
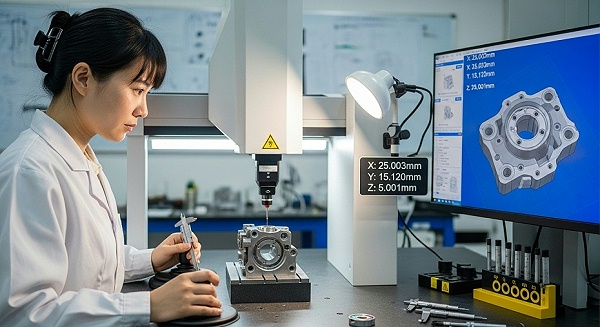
伟迈特CNC加工围绕音响零部件的结构特点和使用要求,从工艺控制、材料适配到后处理与装配配合形成系统化加工能力,帮助采购人员把工程要求转化为可验收的加工条款。
音响零部件结构复杂,不同供应商对加工工艺描述不一致,采购难以判断方案是否匹配图纸要求。
我们根据图纸、样件和验收要求确认CNC加工工艺流程,明确切削参数、装夹方式和工序衔接。
客户获得可对比的工艺方案,能够在报价阶段判断供应商是否真正理解产品要求。
音响零部件材料牌号和结构类型直接影响加工可行性和成本,采购需要确认供应商能否适配指定材料。
我们根据客户提供的材料牌号和结构特征,确认可加工范围和工艺方案,避免因材料不匹配导致后续返工。
客户在询价阶段即可确认材料适配性,减少试错成本和交期延误。
音响零件对外观和装配配合有明确要求,去毛刺、清洁度和表面处理直接影响上线直通率。
我们按产品要求确认表面处理方式、去毛刺标准和清洁度控制方法,保证零件到货后可直接进入装配工位。
客户减少上线前二次处理环节,降低装配返工和外观验收风险。
采购担心打样合格后批量走样,导致整机装配和声学一致性出现波动。
打样阶段锁定材料、刀具、表面处理和检测口径,批量沿用同一工艺参数和抽检方案。
客户可将打样确认结论作为批量验收依据,降低批量质量波动带来的整机风险。
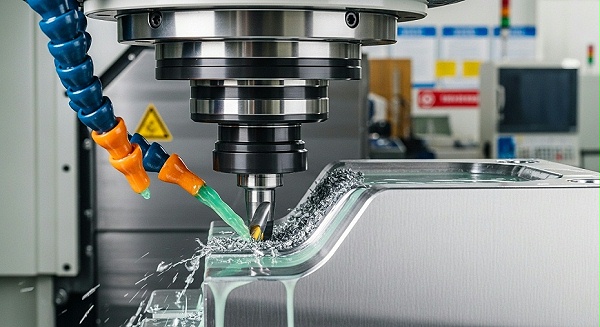
客户提交图纸、材料、数量和交期,我们组织工程评审,明确零件使用场景、关键尺寸、公差、表面处理与检测要求。;评审输出材料与工艺适配意见,对薄壁、深腔和配合面特征提出加工方案,确认打样与批量工艺路线。;采购在报价前获得可执行的加工方案,避免因图纸理解偏差导致后续返工和成本追加。
在报价中清晰区分材料、加工、表面处理、检测、包装和交付责任边界,逐项写明材料牌号、公差和检测口径。;报价文件附工艺说明,明确关键尺寸检测方法、外观验收条件和批次一致性控制要求。;采购可将报价直接转化为可对比、可验收的采购条款,降低横向比价难度。
打样阶段提供关键尺寸和外观检测记录,确认与批量工艺一致,客户可验证装配配合和清洁度是否符合要求。;打样采用与批量一致的工艺参数和检测口径,对关键配合尺寸和外观面逐项检测并留存记录。;采购在打样阶段即可判断批量风险,减少样品合格批量走样的担忧。
批量环节执行首件检测与过程抽检,对关键尺寸、外观和清洁度进行稳定管控,明确包装、标识和交付状态。;批量件按确认的工艺和检测标准执行,关键尺寸抽检记录随批提供,包装满足防磕碰和上线装配要求。;到货后可直接上线装配,降低装配线返工和整机拆装成本。
按约定的检测和验收口径确认交付质量,出现异常时依据检测记录和批次信息追溯处理。;检测记录与批次信息对应,验收依据在工艺文件中明确,异常处理按约定流程协同。;采购获得清晰的验收与追溯路径,质量问题处理有据可依,合作稳定可控。
伟迈特CNC加工专注为音响品牌和整机厂提供金属结构件、外观件和声学配合件的CNC加工服务,承接从图纸评审到批量交付的定制项目。
公司以音响零部件CNC加工为核心服务方向,围绕材料适配、工艺控制和检测交付组织生产与项目协同。
客户可获得理解音响使用场景的加工供应商,减少因供应商不了解终端要求导致的装配和外观问题。
工厂围绕数控加工、后处理和检测交付组织生产,按项目制承接音响零部件订单,从打样到批量保持工艺与检测口径一致。
项目由工程评审启动,工艺文件明确材料、公差、表面处理和检测要求,批量执行首件检测与过程抽检。
采购获得稳定的制造组织和可追溯的项目承接流程,交期和质量条款可写入合同。
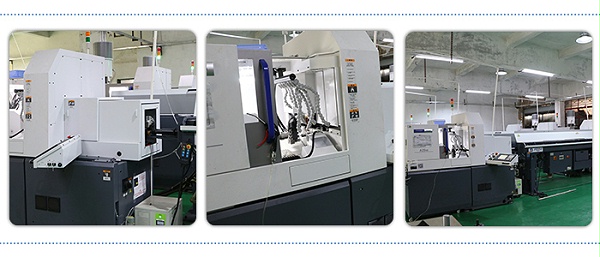
伟迈特CNC加工围绕音响零部件的结构特征和材料特性配置制造资源,设备组合覆盖从结构件、外观件到回转配合件的加工需求,并衔接后处理与检测工序。
音响壳体连接件、面板、安装底板等结构件和外观件通常需要平面、孔位、型腔和配合面的多面加工,对设备刚性和走刀路径有明确要求。
针对铝合金、不锈钢等音响常用材料匹配适配的切削参数,对薄壁和深腔结构控制切削余量与走刀路径,外观面采用精加工路径保证纹理均匀。
结构件和外观件的尺寸精度与表面质量稳定,满足整机装配和外观验收要求。
旋钮、振膜定位环、圆形配合件等回转体零件,对圆度、端面跳动和配合尺寸的稳定性要求较高。
针对回转体零件控制内外圆尺寸和端面跳动,关键配合尺寸按图纸公差执行,车削后衔接去毛刺工序。
回转配合件装配顺畅,旋转和定位手感稳定,降低试听异响风险。
音响零部件加工后需要去毛刺、清洁并衔接表面处理,工序间如果衔接不到位,容易在外观面留下毛刺或油污。
加工后执行去毛刺和清洁处理,表面处理按确认的工艺条件衔接,包装前确认表面无碎屑和油污。
零件到货可直接上线装配,避免运输和上线前二次处理。
音响零部件的关键配合尺寸和外观面需要在打样和批量阶段有对应的检测手段支撑,否则采购验收缺少数据依据。
对关键尺寸、配合面和外观面按确认的检测方法执行首件检测与过程抽检,检测记录随批提供。
采购获得可追溯的检测数据,验收有据可依,减少质量争议。

音响零部件在装配和试听中暴露的问题,往往需要从图纸阶段倒推确认尺寸、外观和清洁度要求。
我们在收到图纸后组织工程评审,确认材料与结构适配、关键配合尺寸公差、外观面等级和检测口径,输出评审意见供客户确认。
采购在报价阶段即可了解承接边界,减少后续因要求不一致造成的返工。
样品合格但批量走样,是采购筛选供应商时的常见担忧。
打样阶段固化工艺和检测方法,批量沿用同一口径,关键尺寸按首件、过程和成品节点检验并保留记录。
客户可按同一验收标准判断打样与批量,降低批量装配风险。
音响产品在开发过程中常有图纸版本更新和材料变更,若管理不清容易造成批量做错。
对图纸版本、材料变更和工艺调整进行记录和确认,变更后重新核对关键尺寸和检测口径。
客户变更需求可被准确执行,减少因版本混淆带来的批量损失。
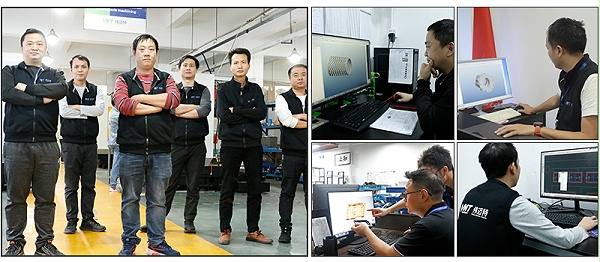
伟迈特CNC加工在接到音响零部件图纸后,会先组织工程与质量人员对关键尺寸、配合面、外观面和清洁度逐项确认检测方法与判定标准,把客户的装配要求和试听要求转化为可执行的检验依据,避免到货后因判定口径不一致产生扯皮。;检测策划覆盖首件、过程检验和成品检验节点,关键尺寸公差按图纸要求确认,一般音响结构件配合公差控制在约±0.05mm以内,外观面按无划伤、无刀痕、无色差的口径判定,检测频次和抽检方案在加工前形成记录。;采购拿到的是明确的验收依据,减少来料检验争议和重复检测成本,降低因判定分歧导致的退货风险。
音响零部件批量后最容易出问题的是尺寸漂移导致装配干涉或间隙不均,伟迈特CNC加工在首件阶段固化工艺参数和检测方法,量产过程中按抽检方案持续监控关键尺寸,发现偏移立即调整,避免批量走样。;首件确认合格后进入批量,过程按约定频次抽检关键尺寸和配合面,尺寸波动控制在约±0.03mm至±0.05mm区间,外观和毛刺状态同步检查。;批量零件尺寸稳定,装配线可以直接取件安装,减少现场修配和返工工时。
音响零部件到货后需要快速验收上线,伟迈特CNC加工在成品阶段按约定条件进行尺寸、外观和清洁度检查,并将检验记录随批次交付,让采购和来料检验人员有据可查。;成品检验记录包含关键尺寸实测结果、外观判定情况和清洁度检查状态,按批次整理并随货提供,作为客户来料验收的依据。;客户可依据记录快速完成来料验收,缩短入库等待时间,减少重复检验工作量。
批量交付后如果出现装配异常或外观问题,采购需要快速定位问题批次和原因,伟迈特CNC加工按批次保留材料、加工参数和检测记录,出现异常时可快速追溯并给出处理方案。;批次信息与材料记录、加工参数和检测结果对应保存,异常反馈后可按批次快速定位问题范围,必要时配合客户进行筛选和返工处理。;质量问题定位快、处理路径清楚,减少整批筛选和报废带来的时间和成本损失。

音响零部件中的外观件在运输中容易因磕碰和摩擦产生划伤,外观面一旦损伤可能导致整批退货或整机外观验收不通过。
伟迈特CNC加工根据零件结构和表面状态确定防护与分隔方式,外观面之间设置隔离,避免运输中互相摩擦,包装方案在打样阶段与客户确认。
到货后外观面保持完好,减少上线前二次处理和退货风险。
音响零件内部若残留碎屑或油污,装配后在通电试听时可能产生杂音或损伤声学部件,影响整机声学表现。
伟迈特CNC加工在包装前按约定清洁度条件检查,确认无毛刺、无碎屑、无油污后进入包装工序,清洁度要求随批次记录。
零件到线后无需二次清洁,试听合格率得到保障,减少筛选和报废。
多品种、多批次交付时,标识不清会导致装配线取用错误或数量核对困难,影响上线节拍。
伟迈特CNC加工按约定对零件名称、批次和数量进行标识,明确交付状态和验收依据随交付提供,到货后可直接按标识分拣上线。
客户到货后可直接按标识上线装配,减少分拣和错装风险。
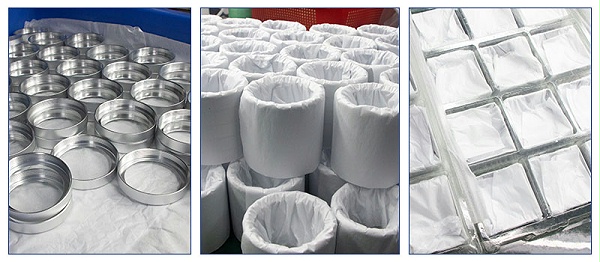
伟迈特CNC加工围绕音响品牌和整机厂采购在加工厂家筛选阶段的需求,从售前咨询到批量交付提供分阶段服务支持。
采购需要确认供应商能否承接当前音响零部件,以及材料、公差和表面处理的口径。
我们根据图纸和零件使用场景评审关键尺寸、配合面和验收条件。
采购获得加工可行性和工艺口径的初步判断。
采购需要确认打样与批量的工艺和检测口径一致。
打样阶段提供关键尺寸和外观检测记录,确认与批量一致的工艺条件。
降低批量走样风险,支持样品到批量的平稳过渡。
采购需要批量后的尺寸、外观和清洁度保持稳定。
批量阶段沿用确认的工艺与检测条件,出货前按验收条件检查。
零件到货后可直接上线装配,减少二次处理。
批量中若出现尺寸或外观偏差,需要快速定位和纠正。
按批次记录和检测数据追溯,确认偏差原因并调整工艺。
缩短异常处理周期,支持持续稳定供货。
伟迈特CNC加工建议采购先从三个维度判断:一是供应商能否把图纸中的材料牌号、关键配合尺寸、公差、表面处理和清洁度要求逐项说清楚;二是打样阶段能否提供关键尺寸与外观检测记录,并说明与批量采用同一检测口径;三是能否明确去毛刺、清洁、包装和交付状态的责任边界。伟迈特CNC加工在图纸评审阶段会逐项确认这些内容,并按约定口径提供检测记录,便于采购在供应商筛选阶段直接比对。
伟迈特CNC加工建议重点关注三处:配合面与定位孔位是否与打样一致,避免批量后出现装配干涉或间隙不均;外观面有无划伤、刀痕和色差,表面处理批次均匀性是否与约定样件一致;去毛刺后清洁状态是否达标,避免残留碎屑在通电试听时产生杂音。伟迈特CNC加工在打样阶段固化工艺参数与检测方法,批量阶段按抽检方案持续监控关键尺寸,并保留批次记录供追溯。
伟迈特CNC加工在报价中区分材料、加工、表面处理、检测、包装和交付责任边界,并逐项写明材料牌号、关键尺寸公差和检测口径。采购可据此横向比较不同供应商的报价构成,避免只比总价而忽略检测与后处理内容。伟迈特CNC加工会在报价阶段同步确认配合间隙、外观验收条件和清洁度要求,使报价与后续验收条款保持一致。
伟迈特CNC加工在首件阶段固化工艺参数与检测方法,配合间隙通常按约0.03mm至0.10mm的装配要求控制,批量阶段按抽检方案持续监控关键尺寸,发现偏移立即调整。配合面在打样阶段提供检测记录,与批量采用同一检测口径,以减少装不进、间隙不均或试听异响的情况。具体公差与配合要求仍需结合图纸和整机装配条件确认;便于客户明确项目边界、验收要求和后续安排。
伟迈特CNC加工在外观件加工中确认走刀路径与装夹方式,外观面要求无划伤、无刀痕、无色差,表面处理均匀性以约定样件比对;去毛刺后衔接清洁工序,成品阶段按约定条件检查外观与清洁状态后包装交付。目标状态是到货后可直接上线装配,具体表面处理等级和清洁度判定仍需按图纸要求和约定样件确认;便于客户明确项目边界、验收要求和后续安排。
伟迈特CNC加工需要先结合客户提交的图纸、材料、数量和验收要求判断该项目的实际条件;在打样阶段固化工艺参数与检测方法,批量阶段采用同一检测口径并按抽检方案持续监控关键尺寸,普通结构件关键尺寸公差按约±0.02mm至±0.05mm控制;外观面以约定样件比对,后处理与清洁工序衔接保持一致。批量过程中发现尺寸或外观偏移会立即调整,并按批次保留记录,便于采购在到货验收时比对确认。
伟迈特CNC加工欢迎采购人员提交图纸、材料、数量和交期,进入项目评估。