
承接范围与图纸适配
工程师需先确认载具的安装孔位、定位面和密封面基准是否在加工能力覆盖范围内,避免报价后才暴露无法加工的异形结构。
伟迈特CNC加工按客户图纸进行车铣加工,加工材料牌号需按客户提供的零件图纸确认。
图纸评审阶段即可确认承接边界,减少反复修改技术要求的沟通成本。


真空设备载具车铣加工,是针对晶圆托盘、传输夹具、真空腔内支撑件等载具零件进行的车削与铣削复合加工。这类零件在真空设备中承担工件支撑、传输定位和与运动机构配合的作用,加工质量直接影响装配顺畅性、腔体密封性和长期运行稳定性。适用于半导体真空传输、真空镀膜、真空检测等设备内部的载具类零件制造。伟迈特CNC加工按客户图纸进行车铣加工,具体精度要求与客户图纸核对确认,面向半导体行业零件提供CNC加工并承接车铣复合工艺控制项目。
工程师需先确认载具的安装孔位、定位面和密封面基准是否在加工能力覆盖范围内,避免报价后才暴露无法加工的异形结构。
伟迈特CNC加工按客户图纸进行车铣加工,加工材料牌号需按客户提供的零件图纸确认。
图纸评审阶段即可确认承接边界,减少反复修改技术要求的沟通成本。
载具薄壁或易变形结构在一次装夹中难以兼顾车削基准与铣削特征,工序拆分不当会累积定位误差。
针对该类零件采用车削与铣削复合工序控制,关键配合尺寸需结合图纸、样件和验收要求确认。
减少装夹次数带来的基准偏差,使安装孔距、定位台阶和配合面尺寸保持在其装配公差范围内。
铝合金、不锈钢或特种合金在真空环境中的放气特性和尺寸稳定性差异明显,材料选择不当会导致后续腔体污染或配合面变形。
面向半导体行业零件提供CNC加工,加工材料牌号按客户图纸确认。
使载具材料与真空使用条件匹配,降低装配后因材料问题引发的反复拆装风险。
到货后才发现毛刺、切削液残留或关键尺寸超差,会直接增加现场修配工时并延误设备交付节点。
按客户图纸要求确认加工质量,关键配合尺寸、形位公差和表面粗糙度的检测方法需结合图纸和验收要求确认。
交付前完成尺寸与外观状态确认,使载具到达装配现场后能直接装入真空腔体。
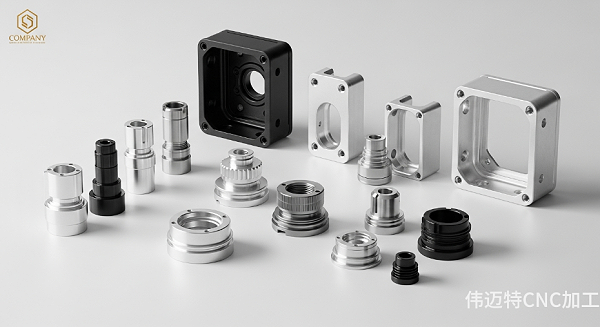
伟迈特CNC加工围绕真空设备载具类零件承接车铣加工项目,按客户图纸确认材料、结构和工序组合。
此类零件在腔体内承担承载和定位作用,其安装面与配合面的尺寸精度会直接影响装配后的密封效果。
按客户图纸进行车铣加工,具体精度要求需与客户图纸核对确认。
确认承接可行性后进入报价和打样,减少因结构判断偏差导致的返工。
载具在传输机构中频繁动作,定位孔距和平面度超差会造成卡滞或偏磨。
面向半导体行业零件提供CNC加工,关键尺寸按图纸标注进行检测确认。
使托盘和夹具装入传输机构后能顺畅定位,降低调试阶段的修配概率。
铝合金件在车铣加工中易因切削力和装夹力产生变形,影响后续装配互换性。
加工材料牌号需按客户提供的零件图纸确认,针对薄壁结构说明装夹方案。
在打样阶段验证装夹与去应力方案,使批量件保持与打样件一致的装配互换性。
不锈钢和特种合金的切削加工性差异大,刀具路径和切削参数选择不当会导致表面质量不达标或尺寸超差。
按客户图纸要求确认加工质量,交货周期需结合订单数量与图纸要求确认。
使难加工材料的载具零件在表面粗糙度和尺寸精度上满足真空腔体内的使用要求。
载具在真空腔内使用后出现放气、颗粒污染或配合面变形时,工程人员往往无法判断是材料问题、机加工问题还是热处理与表面处理问题,现场修配增加装配工时并延误设备交付节点。
伟迈特CNC加工在报价和打样前确认安装孔位、定位面和密封面的基准与公差要求,说明车铣加工的装夹方式与去应力处理方案,关键配合尺寸与形位公差控制在图纸标注范围内,表面粗糙度按使用要求确认。
在该类客户项目中,我们将配合面平面度和孔距精度控制在装配公差要求内,使载具装入真空腔体后无需现场修配,降低调试阶段的返工风险。
车铣加工厂只报价格和大致精度,不说明关键配合面、密封面和安装面的具体检测方法和验收依据,工程师无法对照图纸确认检验项。
我们明确关键配合尺寸、形位公差和表面粗糙度的检测方法与实测报告输出要求,在打样阶段提供首件检验记录,批量阶段安排巡检并保留批次追溯信息。
使工程人员拿到载具后可直接对照检测报告确认验收项,减少因验收依据不清导致的反复沟通。
打样与批量之间的精度一致性缺乏数据说明时,批量件装配中出现个别件装不上或密封失效,会直接影响整机调试进度。
要求打样与批量件在关键尺寸上保持一致,通过首件检验确认工艺参数后固化加工方案,批量阶段按批次抽检关键配合尺寸,位置公差一般控制在约0.02mm至0.05mm范围内。
使批量交付的载具与打样件保持装配互换性,降低产线端因个别件超差造成的停线风险。
毛刺、切削液残留或清洗不彻底会在真空环境下释放颗粒或气体,导致腔体污染或抽真空后泄漏率偏高。
我们明确清洗、包装和交付状态,去毛刺后按真空使用前的清洁度要求处理,采用分隔防护包装避免运输中的碰伤和二次污染。
使载具到达装配现场后可直接装入使用,降低因交付清洁度不足导致的腔体反复清理和调试延误。
伟迈特CNC加工在真空设备载具车铣加工项目中,面对的是这样一类真实问题:载具在真空腔内使用后出现放气、颗粒污染或配合面变形,客户无法判断是材料问题、机加工问题还是热处理/表面处理问题。针对该类客户项目,我们把工艺动作和验证动作绑定在一起推进。
客户痛点在于载具装入真空腔体后在抽真空和温度变化条件下配合面缓慢变形,现场无法判断责任环节,导致修配工时增加、设备交付节点被延误。
针对该类客户产品,我们明确关键配合尺寸、形位公差和表面粗糙度的检测方法与实测报告要求,说明车铣加工的装夹方式、去应力处理和清洗包装流程,并要求打样与批量件在关键尺寸上保持一致,提供首件检验和批次追溯。
客户在装配前即可依据实测数据判断配合状态,将现场修配和返工风险前移控制在加工环节。
| 控制项目 | 客户问题或目标 | 我们的处理方案 | 处理结果 |
|---|---|---|---|
| 车铣复合工艺控制 | 载具在真空腔内使用后出现放气、颗粒污染或配合面变形,无法判断问题环节 | 明确关键配合尺寸、形位公差和表面粗糙度的检测方法与实测报告要求 | 打样与批量件在关键尺寸上保持一致,提供首件检验和批次追溯 |
| 服务承接确认 | 载具在真空腔内使用后出现放气、颗粒污染或配合面变形,无法判断问题环节 | 由伟迈特CNC加工承接真空设备载具车铣加工,按客户图纸核对确认加工要求 | 加工要求与验收依据在报价和打样前完成确认 |
| 关键配合尺寸与形位公差 | 安装孔距、定位台阶或配合面尺寸超差导致装不进去或锁不紧 | 按图纸标注确认基准与公差要求,关键配合尺寸公差控制在约±0.02mm,平面度与平行度控制在约0.03mm以内,逐项进行尺寸实测 | 装配现场无需修配即可顺利定位和锁紧,减少装配工时与交付延误 |
| 密封面表面状态 | 密封面表面粗糙度或平面度不达标,抽真空后泄漏率偏高 | 密封面粗糙度按图纸要求控制在Ra1.6~Ra0.4范围,平面度按约0.02mm控制,采用粗糙度仪与三坐标进行实测 | 抽真空后密封配合稳定,减少泄漏返工与颗粒污染风险 |
| 去应力与装夹变形控制 | 去应力不充分或装夹变形导致载具在真空或温度变化下缓慢变形,传输精度下降 | 针对薄壁或易变形结构安排粗精加工分序、去应力处理与合理装夹,关键尺寸在精加工后复测并记录 | 长期运行中配合面变形量小,传输定位精度保持稳定,降低维护与报废风险 |

真空设备结构设计与工艺工程师在筛选加工厂家时,真正要确认的是关键配合面、密封面和安装面的检测方法是否落地、工艺路线是否针对变形风险做了安排、打样与批量精度能否保持一致。伟迈特CNC加工从工艺策划到检测交付围绕这几个问题组织生产能力。
载具的定位台阶、密封槽与安装孔系相对位置超差时,装配阶段会出现装不进、锁不紧或密封面贴合不良。
采用车铣复合工艺路线,回转特征与平面孔系在同一基准体系内加工,减少二次装夹带来的位置度累积误差。
提高安装孔距与定位台阶的相对位置一致性,降低装配现场修配概率。
薄壁或大面积减重结构件在切削力与夹持力作用下易产生加工后回弹,进而影响平面度与配合稳定性。
在工艺评审阶段确认夹持点位、分层切削顺序与去应力处理安排,按图纸要求确认关键面平面度控制目标。
降低载具在真空或温度交变条件下的缓慢变形风险,保持传输定位精度。
密封面与配合面的表面粗糙度、毛刺残留会造成抽真空后泄漏率偏高或颗粒污染。
按客户图纸要求控制关键面表面粗糙度,对孔口和棱边进行去毛刺处理,交付前按约定完成清洗与清洁度确认。
减少真空腔体内的放气与颗粒来源,缩短整机调试周期。
打样合格但批量件出现个别件装配异常,是工程人员评审加工厂时重点防范的风险。
在批量阶段安排首件检验与过程巡检,关键尺寸按项目要求记录实测数据,保持与打样件相同基准与工艺路线。
批量交付的载具保持与打样件一致的装配互换性,减少现场挑选与返工。
伟迈特CNC加工接收零件图纸、材料牌号、数量与交期要求,重点标注安装孔位、定位面和密封面的基准与公差。;根据图纸确认车铣加工可行性与工艺路线,识别薄壁或易变形结构风险点。;客户在报价前得到承接范围与技术边界说明,减少后续反复沟通。
工程人员核对关键配合尺寸、形位公差与表面状态要求,说明装夹、去应力与清洗包装方案。;明确打样与批量的检测方法、首件与巡检安排,报价与技术要求对应。;客户可对照图纸标注检验项,判断加工厂能否稳定完成加工、质量与交付。
按确认的工艺路线加工样件,关键尺寸首件检验并提供实测数据。;样件与批量件采用同一基准和工艺,必要时在打样阶段验证材料与表面处理组合。;客户在批量投产前确认尺寸、形位公差与表面状态满足装配要求。
批量阶段按同一工艺路线执行,批次间按巡检安排跟踪关键尺寸趋势。;首件与巡检记录完整,关键配合尺寸与打样件保持一致。;批量载具保持装配互换性,降低个别件装不上或密封失效的风险。
去毛刺并按约定状态清洗,配合面与密封面分隔包装,交付时核对状态与数量。;检测记录随批次提供,质量异常时由工程人员介入分析原因并给出处理方案。;客户到场后可直接进入装配前检查,降低验收与调试环节的返工风险。
伟迈特CNC加工为真空设备载具类结构件提供车铣复合加工与项目承接服务。公司围绕真空设备、半导体行业零件等方向组织生产,以按客户图纸加工的方式承接晶圆托盘、传输夹具、真空腔内支撑件等载具零件。项目由工程人员对接图纸评审与工艺确认,报价前明确关键配合尺寸、形位公差和表面状态要求,生产过程中按要求执行检测与记录,交付前确认清洗与包装状态,形成从图纸评审到交付验收的闭环协作方式。
真空设备载具属于按图定制类零件,不同项目在结构、材料和精度要求上差异较大。
伟迈特CNC加工以客户图纸为加工依据,围绕真空设备与半导体行业零件方向承接车铣复合加工任务。
客户可将载具主体结构件集中在一家工厂完成,减少跨厂协作带来的基准切换与沟通成本。
载具项目涉及图纸要求确认、工艺安排、检测执行和交付状态约定等多个节点。
由工程人员对接图纸评审与工艺确认,报价前明确关键配合尺寸、形位公差和表面状态要求,交付前确认清洗与包装状态。
使客户在项目各阶段都能找到明确对接人,减少环节脱节带来的延期与返工。
真空载具的安装孔位、定位台阶与配合面需要在一次装夹中保证同轴与垂直关系,多次装夹易累积基准误差。
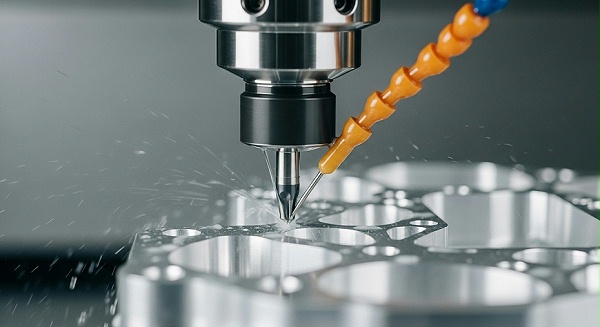
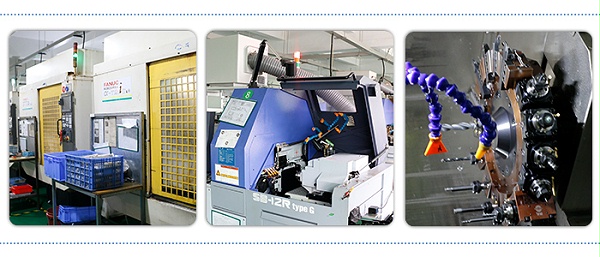
配置车铣复合加工资源,适用于铝合金、不锈钢及特种合金载具零件的车削与铣削特征加工,减少基准转换次数。
安装孔位与配合面位置关系稳定,装配时定位顺畅,减少现场修配。
不同材料牌号的切削特性与变形倾向不同,需要匹配对应的刀具与切削参数。
按客户图纸确认材料牌号与状态,针对铝合金、不锈钢及特种合金分别匹配车削与铣削参数,必要时安排去应力处理。
材料与工艺组合与真空使用条件匹配,降低加工后变形与放气风险。
载具薄壁或悬臂结构在粗精加工之间需要合理的工序间隔与装夹安排。
按粗加工、半精加工、精加工分序组织生产,打样与批量共用同一工艺路线和基准,关键尺寸首件检验并保留记录。
批量件与打样件精度一致,客户批量装配时无需逐件配作。
客户需要判断加工厂能否按订单数量与图纸要求在合理周期内交付合格件。
加工质量按客户图纸要求确认,交货周期结合订单数量与图纸要求确认,批量阶段按巡检安排跟踪关键尺寸。
交付节奏与装配计划衔接,减少因交期或质量波动造成的调试延误。
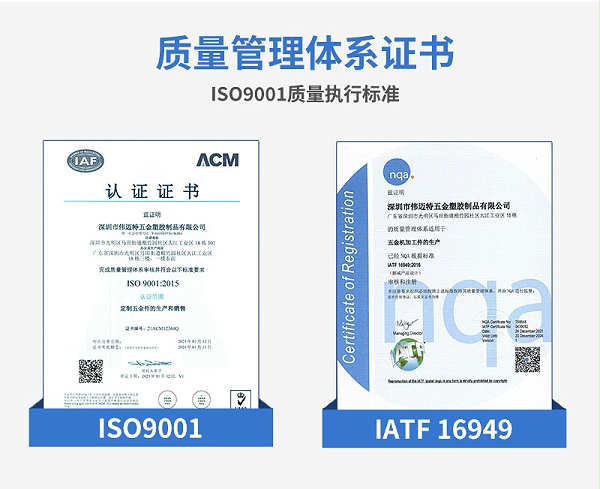
真空载具的安装孔位、定位面和密封面若基准标注不明确,加工后容易出现配合偏差,工程人员需要与加工方逐项确认。
伟迈特CNC加工工程人员在报价前对图纸进行评审,核对安装孔位、定位面和密封面的基准与公差要求,标注不清晰处与客户对接确认后再进入工艺安排。
减少因图纸歧义导致的加工偏差和后续变更。
薄壁或易变形载具的装夹方式和去应力安排需要通过工艺沟通确定,否则批量加工中变形风险难以控制。
伟迈特CNC加工结合零件结构与材料,工程人员说明车削基准、铣削装夹和去应力处理的安排,与客户确认关键工序的控制方式。
让工程人员在加工前掌握变形控制逻辑,降低批量报废风险。
打样件验证通过后若工艺基准发生变动,批量件可能与打样件出现精度差异。
伟迈特CNC加工在打样阶段确定装夹与检测方案,量产阶段沿用同一工艺基准和检测口径,版本变更时同步更新加工与检验要求。
批量交付保持与打样一致的装配互换性。
检测项目不明确会导致来件验收无据可依,工程人员需要提前知道哪些尺寸和形位公差会被测量。;伟迈特CNC加工结合图纸确认关键配合尺寸、形位公差和表面粗糙度的检测方式,明确测量手段与记录形式,普通结构件平面度按图纸要求控制在常用微米级范围。;客户在来件前即可掌握检测口径,验收有据。
批量加工中若缺少过程检验,个别超差件可能流入装配环节。;伟迈特CNC加工在批量阶段执行首件检验,确认合格后进入批量加工,过程中按批次进行巡检并记录关键尺寸。;降低批量件单件超差导致的装配风险。
成品检测数据是客户判断载具能否直接装入真空腔体的直接依据。;伟迈特CNC加工对关键配合尺寸、形位公差和表面状态进行成品检测,检测结果形成记录,随批次可追溯。;客户可依据实测记录确认来件状态。
出现装配异常时,若缺少批次追溯信息,问题定位会耗费额外时间。;伟迈特CNC加工按批次保留检验记录,明确验收依据与客户图纸要求的对应关系,异常批次可快速追溯至加工与检测环节。;异常处理效率提升,减少装配线等待时间。
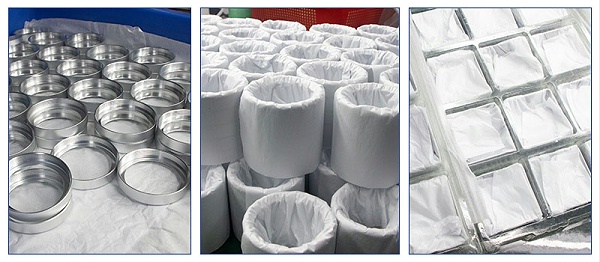
载具的配合面和密封面在运输中若发生磕碰或划伤,装配时可能直接导致泄漏或卡滞。
伟迈特CNC加工根据零件结构对配合面和密封面采取防护措施,避免运输过程中的直接接触与摩擦,具体防护方式按零件结构和表面状态确定。
来件配合面状态保持交付前水平,减少装配前处理。
薄壁载具在装箱中若缺少分隔和固定,运输振动可能引起变形。
伟迈特CNC加工按零件外形和数量进行分隔放置并固定,避免相互挤压,装箱方式结合载具结构特点安排。
降低运输环节引起的尺寸变化风险。
多批次或多种规格混装时,缺少标识会给客户入库和装配取用带来困扰。
伟迈特CNC加工对零件进行标识,保持与批次记录对应,便于客户按批次核对与取用。
客户入库与装配取用效率提高,批次信息可核。
清洗不彻底或包装环节二次污染,会在真空使用时释放颗粒或气体。
伟迈特CNC加工在工序末端安排去毛刺和清洗,明确清洗、包装与交付状态,交付前与客户确认到货验收方式。
减少真空使用前的二次清洁工序和污染风险。
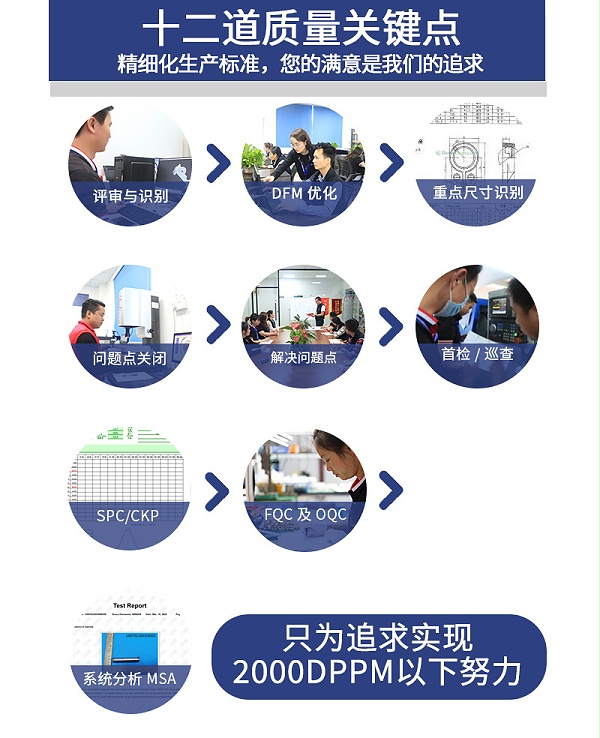
客户提交零件图纸、材料牌号、数量和交期,我们确认安装孔位、定位面和密封面的基准与公差要求,反馈承接范围和工艺路线。
评审内容包括基准链、装夹方案、去应力处理和清洗包装要求。
报价前明确承接边界与工艺风险,避免批量阶段才发现工艺不可行。
按确认的工艺路线打样,首件完成后检测关键配合尺寸、形位公差和表面粗糙度,提供实测数据供客户核对。
首件检测覆盖图纸标注的关键检验项,检测方法和实测结果形成记录。
图纸要求与实物数据可对照确认,为批量阶段建立精度基准。
批量阶段按打样确认的工艺执行,安排首件检验与过程巡检,保持关键尺寸与打样件一致。
关键尺寸按批次记录,去应力处理、清洗和包装按确认流程执行。
批量交付的载具保持装配互换性,减少个别件装不上或密封失效的风险。
客户在装配或调试现场反馈问题时,我们参与原因分析,区分材料、机加工还是热处理与表面处理环节的影响。
结合批次检测记录和加工工艺数据回溯,确定改善动作并反馈处理方案。
质量问题有据可查,改善动作明确,减少重复发生的概率。
对重复采购的载具零件,沿用已确认的工艺路线和检测方案,保持不同批次之间的精度一致性。
打样确认的工艺参数、装夹方式和检测方法形成固定执行依据。
后续订单交付稳定,减少重复验证和装配调试成本。
伟迈特CNC加工建议从三个层面分开确认:先对照图纸复核加工后的平面度实测数据,确认超差位置和方向;再核对装夹方式与去应力安排是否与图纸结构匹配,薄壁或大面积减重件在切削力与夹持力作用下容易产生加工后回弹;最后结合材料牌号的切削特性与来料状态判断材料批次差异的影响。我们会在报价和打样前与工程人员确认基准与公差要求,并在首件检验中提供实测数据,便于客户区分加工与材料环节的影响。
伟迈特CNC加工会根据载具在真空腔内的实际功能面来区分要求:密封面和配合面通常需要更细的表面状态,普通非配合面可按图纸放宽。常规加工中密封面表面粗糙度约控制在Ra0.8–1.6μm,并结合图纸要求和验收条件逐项确认。检测方式按约定执行并在成品检测阶段记录,具体标注数值以客户图纸为准,我们会在工艺评审时与工程人员确认检测方法和验收依据;便于客户明确项目边界、验收要求和后续安排。
伟迈特CNC加工把打样确认的工艺路线作为批量加工的基准,批量阶段沿用同一条工艺路线,并安排首件检验与过程巡检跟踪关键尺寸趋势。如果客户在装配阶段发现批次间存在精度差异,我们会结合批次追溯信息和检测记录参与原因分析,区分材料、机加工还是热处理与表面处理环节的影响,并针对确认的原因调整装夹、去应力或检测安排,使后续批次与打样件保持一致的装配互换性。
伟迈特CNC加工邀请您提交真空设备载具车铣加工项目,我们将安排工程人员对接图纸评审并反馈承接范围与工艺方案,欢迎发起项目评估。