外壳结构承接适配
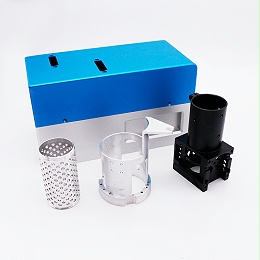
智能门锁外壳涵盖后盖、面板、装饰件和内部结构件等多种形态,不同结构的装夹基准和加工余量差异较大。
伟迈特CNC加工可承接智能门锁外壳类产品CNC加工,具体外壳结构、材料及加工要求结合图纸与样件确认。
采购能在报价前明确哪些结构可承接,减少后期因结构不匹配造成的停工或改图。


智能门锁外壳是整机的外观承载件与装配基础件,锁体安装孔位、面板配合面、边缘手感和表面外观都由外壳决定。当整机项目进入物料齐套阶段,外壳急单一旦出现,采购需要在压缩周期内同步确认材料、CNC加工、表面处理和出厂检测多个环节。伟迈特CNC加工面向智能门锁外壳类产品的CNC加工承接,从图纸评审、工艺确认到打样与批量交付形成完整链路,帮助采购在急单条件下把加工边界和交付节点一次性确认清楚。
智能门锁外壳涵盖后盖、面板、装饰件和内部结构件等多种形态,不同结构的装夹基准和加工余量差异较大。
伟迈特CNC加工可承接智能门锁外壳类产品CNC加工,具体外壳结构、材料及加工要求结合图纸与样件确认。
采购能在报价前明确哪些结构可承接,减少后期因结构不匹配造成的停工或改图。
外壳到线后直接与锁体、面板和内部电子模块装配,孔位偏移或配合面超差会导致装不进去或装配间隙不均。
加工前确认外壳与锁体、面板的配合尺寸和孔位基准,加工后按图纸和装配要求进行尺寸检测。
装配线减少现场修配,外壳到线即可进入装配,降低停线返工风险。
外壳是外观件,表面处理后若出现划伤、色差或刀纹,会直接影响成品验收和终端客户对品质的感知。
表面处理后外观按确认的样件或标准进行检验,控制划伤、色差和刀纹。
外观验收有统一依据,减少因外观判定不一致导致的挑选和退货。
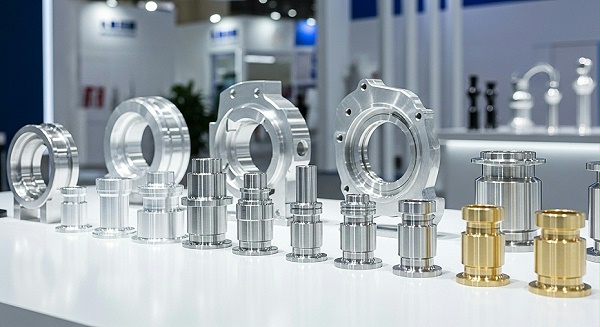
伟迈特CNC加工围绕智能门锁外壳类产品的CNC加工承接项目,从后盖、面板到内部结构件均可纳入加工范围。采购在供应商筛选阶段,通常需要先确认各类外壳结构能否承接、材料与表面处理边界如何划分,以及批量交付时尺寸稳定性如何保障。
后盖面积较大、装配配合面较多,通常涉及锁体安装孔位与边缘手感要求,是急单中最常见的加工对象。
伟迈特CNC加工按图纸确认材料、配合面和孔位基准后安排CNC加工,具体结构结合样件确认。
后盖到线后可与锁体对位装配,减少修配和返工。
面板与装饰件是外观件,对表面处理和外观一致性要求高于结构件,采购在询价阶段需同步确认表面处理标准和外观接受边界。
伟迈特CNC加工在表面处理后按确认的样件或标准进行外观检验,控制划伤、色差和刀纹。
外观验收有统一依据,减少因外观判定不一致导致的挑选和退货。
内部结构件承担电子模块和锁体的安装定位,尺寸精度和批次一致性直接影响装配顺畅度。
伟迈特CNC加工在急单批量交付时说明批次间尺寸稳定性的控制方式和抽检规则。
装配线不需要因外壳差异频繁调整工装,降低批次切换成本。
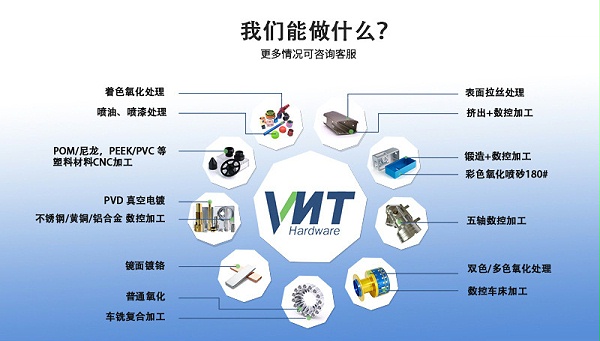
孔位偏移或配合面尺寸超差会导致锁体或面板装不进去,装配线需要现场修配甚至停线,是外壳加工中最直接影响整机装配的问题。
针对该类客户项目,我们在加工前确认外壳与锁体、面板的配合尺寸和孔位基准,加工后对孔位和配合面按图纸进行尺寸检测,关键配合尺寸控制在图纸公差范围内。
外壳到线后孔位对位顺畅,装配线无需现场修配,装机计划按节点推进。
边缘毛刺或表面划伤在外壳装配后表现为外观不合格,需要挑选、返修甚至报废,直接影响成品验收通过率。
针对该类客户项目,我们在CNC加工后对边缘进行去毛刺处理,表面处理后按确认的样件或标准检验外观,控制划伤、色差和刀纹。
外观验收有统一依据,减少因外观判定不一致导致的选择性返工。
急单批量交付时批次间外壳尺寸不一致,会导致装配间隙不均匀、手感差异明显,装配线需要反复调整工装。
针对该类客户项目,我们在急单批量交付时说明批次间尺寸稳定性的控制方式和抽检规则,按确认的抽检口径执行。
装配线不需要因外壳差异频繁调整工装,批次切换成本下降。
不同厂家对急单交付边界定义不同,报价时说不清打样、批量、检测和包装各占多少时间,采购难以判断能否匹配装机计划。
我们在询价阶段同步确认材料、表面处理、检测方式和包装交付边界,并按图纸和样件要求确认打样与批量节点。
采购拿到可比较的报价前提,能判断各环节责任归属与时间分配。
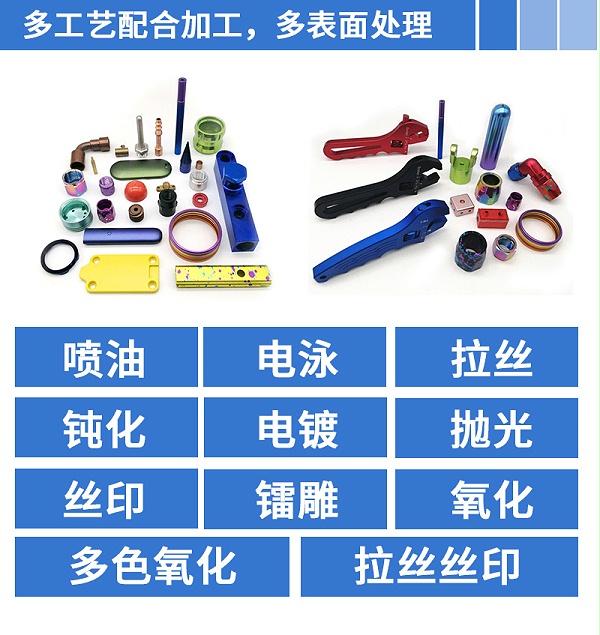
伟迈特CNC加工围绕智能门锁外壳急单CNC加工形成匿名客户产品案例。该客户为智能门锁整机项目物料齐套采购岗位,需要在外壳急单周期内完成CNC加工,并保证外壳可稳定进入整机装配线。
客户急单交期紧,外壳涉及材料、CNC、表面处理和检测多个环节,任一环节未确认就会导致整机装配停线。
伟迈特CNC加工按智能门锁外壳急单CNC加工应用验证清单,在加工前确认外壳关键尺寸与装配配合要求、批量检测方式与抽检口径、表面处理与包装防护标准;外壳(后盖类)CNC加工用于整机组装,验收口径以图纸或双方确认的尺寸与外观要求为准。
客户在急单周期内锁定打样与批量节点,外壳可稳定进入整机装配线,装配停线风险降低。
外壳是外观件和装配基础件,使用部门反馈的配合与外观问题往往被归为加工没做好,采购难以倒推责任环节。
伟迈特CNC加工在外壳加工后对孔位、配合面和边缘按图纸和装配要求进行尺寸检测并提供检测确认,表面处理后按确认的样件或标准检验划伤、色差和刀纹,急单批量交付时说明批次间尺寸稳定性的控制方式和抽检规则。
客户可依据检测确认和外观接受边界划分加工环节与整机装配环节责任,成品验收更顺畅。
不同厂家对急单的交付边界定义不同,客户报价时说不清打样、批量、检测和包装各占多少时间。
伟迈特CNC加工可按急单需求安排智能门锁外壳CNC加工,具体交期待确认,急单排产与交付节点与客户共同确认;交付前完成检测与包装防护标准确认。
客户拿到可比较的报价前提,打样、批量和交付节奏可对齐整机装机计划,急单转长期批量合作更有依据。
| 控制项目 | 客户问题或目标 | 我们的处理方案 | 处理结果 |
|---|---|---|---|
| 外壳急单应用验证 | 急单交期紧,外壳涉及材料、CNC、表面处理和检测多个环节,任一环节未确认就会导致整机装配停线。 | 伟迈特CNC加工按智能门锁外壳急单CNC加工应用验证清单执行。 | 外壳可稳定进入整机装配线,装配停线风险降低。 |
| 配合尺寸与孔位基准 | 孔位偏移或配合面尺寸超差,锁体或面板装不进去。 | 加工前确认与锁体、面板的配合尺寸和孔位基准,加工后按图纸和装配要求进行尺寸检测。 | 关键孔位与配合面控制在约±0.05mm至±0.10mm常用范围内,装配无需现场修配。 |
| 表面处理外观检验 | 边缘毛刺或表面划伤,装配后外观不合格。 | 去毛刺和倒钝处理后,按确认的样件或标准检验划伤、色差和刀纹。 | 外观接受边界清晰,成品验收通过率更稳定。 |
| 批次尺寸稳定性 | 批次间外壳尺寸不一致,装配间隙不均匀,手感差异明显。 | 首件与过程检验结合成品抽检,急单批量交付时说明批次间尺寸稳定性的控制方式和抽检规则。 | 批次装配一致性可控,装配线不用反复调整工装。 |
| 急单交付边界 | 打样、批量、检测和包装各占多少时间说不清,装机计划无法锁定。 | 询价阶段确认材料、表面处理、检测方式和包装交付边界,急单排产与交付节点共同确认。 | 客户拿到可比较的报价前提,交付节奏可对齐整机装机计划。 |
围绕智能门锁外壳急单CNC加工,伟迈特CNC加工提供从外壳结构确认到批量交付的CNC加工能力,重点解决采购人群最关心的承接范围、加工精度、打样与批量衔接问题。
采购需要先判断厂家能否承接当前外壳结构,避免询价后才发现无法加工。
伟迈特CNC加工可承接智能门锁外壳类产品CNC加工,智能门锁外壳(后盖类)CNC加工用于整机组装,具体外壳结构、材料及加工要求与伟迈特CNC加工确认。
采购可按图纸快速确认承接可行性,缩短供应商筛选周期。
外壳装配孔位与配合面是装配基础,尺寸超差会直接导致装配失败。
加工前确认外壳与锁体、面板的配合尺寸和孔位基准,加工后对孔位、配合面和边缘按图纸和装配要求进行尺寸检测,关键尺寸通常控制在约±0.05mm至±0.10mm常用范围内。
外壳可直接进入装配,减少现场修配和返工。
急单项目既要快出样,又要批量稳定,打样与批量脱节会拖慢装机进度。
可按急单需求安排智能门锁外壳CNC加工,打样阶段确认关键尺寸与装配配合要求,批量阶段沿用确认的加工与检测方案,急单排产与交付节点与伟迈特CNC加工确认。
打样到批量节奏可控,整机装机计划更有保障。
外壳是外观件,表面处理边界不清会引发验收争议。
去毛刺和倒钝处理后,按确认的样件或标准检验划伤、色差和刀纹,外观接受边界在打样阶段与客户明确。
成品外观一致性更好,终端客户对产品品质感知提升。
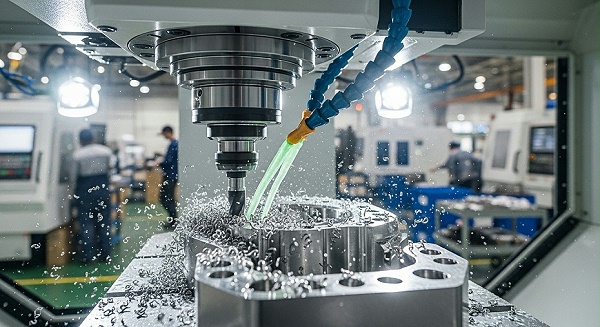
采购提交外壳图纸、材料、数量和交期后,伟迈特CNC加工对锁体安装孔位、面板配合面、边缘轮廓和表面处理要求进行评审,确认外壳与锁体、面板的配合尺寸和孔位基准。;评审内容包括关键尺寸基准、装配配合关系、材料确认和外观接受边界。;采购在询价阶段即获得明确的加工可行性和配合要求确认,避免报价前提不清。
针对急单条件,与采购确认材料、表面处理方式、检测方式和包装交付边界,明确打样、批量和检测各环节由谁负责、各占多少时间。;确认表面处理的检验标准和外观接受边界,以及急单批量交付时批次间尺寸稳定性的控制方式和抽检规则。;采购拿到可比较的报价前提和清晰的交付节点划分,方便与整机装机计划对齐。
按确认的工艺方案安排CNC加工,打样阶段验证孔位、配合面和外观要求,批量阶段按急单排产组织生产。;加工后对孔位、配合面和边缘进行尺寸检测,表面处理按确认样件或标准检验。;打样到批量平稳过渡,外壳尺寸和外观满足装配要求。
外壳加工完成后按图纸和确认要求进行出厂检测,提供检测确认,并按包装防护要求完成交付。;对外壳孔位、配合面尺寸和外观进行检测,急单批量交付按抽检规则控制批次间尺寸稳定性。;采购收到可验收的外壳批次,装配线顺畅使用,降低停线和返工风险。
伟迈特CNC加工是智能门锁外壳急单CNC加工服务商,面向智能门锁整机项目采购方承接外壳类零件的CNC加工任务,覆盖从图纸评审、材料确认到加工、表面处理和出厂检测的完整加工环节。
伟迈特CNC加工提供智能门锁外壳急单CNC加工服务,可按急单需求安排智能门锁外壳CNC加工。
采购可直接对接具备外壳CNC加工承接能力的厂家,减少多环节协调成本。
针对智能门锁外壳急单,伟迈特CNC加工围绕CNC加工、表面处理和检测环节组织生产协作,按图纸和装配要求安排工序衔接,急单排产与交付节点结合图纸、数量和验收要求确认。
加工前确认外壳与锁体、面板的配合尺寸和孔位基准,加工后对孔位、配合面和边缘进行尺寸检测。
外壳加工环节衔接清晰,采购可按节点跟进生产进度和交付安排。
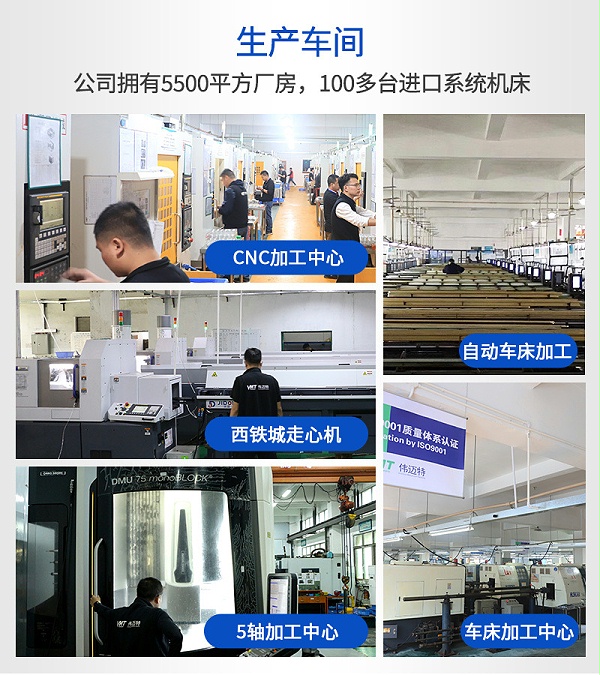
智能门锁外壳具有曲面轮廓、多孔位和配合面结构,需要CNC加工设备完成外形轮廓、孔位和配合面的加工。采购关注设备类型能否匹配外壳结构的加工要求。
伟迈特CNC加工提供智能门锁外壳CNC加工服务,CNC加工工序及工艺细节结合图纸和样件确认,加工后对孔位、配合面和边缘进行尺寸检测。
外壳外形轮廓、孔位和配合面按图纸完成加工,满足装配要求。
智能门锁外壳急单涉及CNC加工、去毛刺、表面处理和检测多个工序,需要各工序顺畅衔接才能匹配急单交付节奏。
针对急单项目按图纸、数量和验收要求确认排产与交付节点,加工后按图纸和装配要求进行尺寸检测,表面处理按确认样件或标准检验。
工序衔接清晰,急单外壳按确认节点完成加工和交付,匹配整机装机计划。
伟迈特CNC加工针对智能门锁外壳急单项目建立工程评审与快速协同机制,在收到客户图纸、材料要求和交期信息后,第一时间组织工艺、加工与检测人员确认外壳结构特征、孔位基准、配合面要求和表面处理边界,把采购关心的交期承诺拆解为可执行的加工节点和检测节点。
智能门锁外壳的锁体安装孔位、面板配合面和边缘基准直接影响整机装配,如果加工前不确认清楚,容易出现装配线停线或返工。
伟迈特CNC加工在急单启动前对外壳图纸进行基准识别,与客户确认孔位坐标、配合面公差和关键装配尺寸,将需锁定的尺寸清单在加工前回复确认。
采购在急单启动阶段即可获得明确的加工尺寸依据,减少因图纸歧义导致的返工和装配线等待。
急单交期紧,外壳涉及材料、CNC、表面处理和检测多个环节,任一环节未确认就会拖慢整体排期。
工程团队在评审阶段同步确认CNC加工工序、去毛刺要求和表面处理方式,将可并行的工序提前安排,关键检测节点在工艺单中明确标注。
客户在报价阶段就能看到打样、批量、检测各环节的时间归属,报价前提更清晰,减少后期排期争议。
外壳是外观件又是装配基础件,打样阶段不验证配合和外观边界,批量阶段容易累积尺寸偏差和外观一致性问题。
打样完成后按图纸和装配要求进行尺寸检测与外观检验,确认孔位、配合面和表面接受边界;批量阶段沿用打样确认的参数和检测方式,保证批次间尺寸稳定性。
使用部门在装配阶段拿到尺寸一致、外观可控的外壳,减少现场修配和工装反复调整。
智能门锁项目在急单推进中可能遇到图纸版本更新或装配反馈调整,版本管理不清会导致加工与验收标准错位。
工程团队对客户确认的图纸版本和工艺要求进行记录,变更时同步更新加工参数和检测依据,确保加工、检测和交付使用同一版本要求。
采购和装配部门在急单推进中有统一的版本依据,减少因版本不一致造成的批量报废或挑选风险。
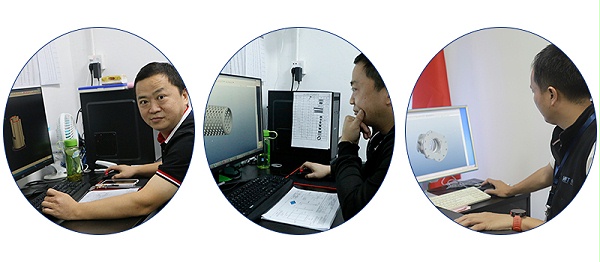
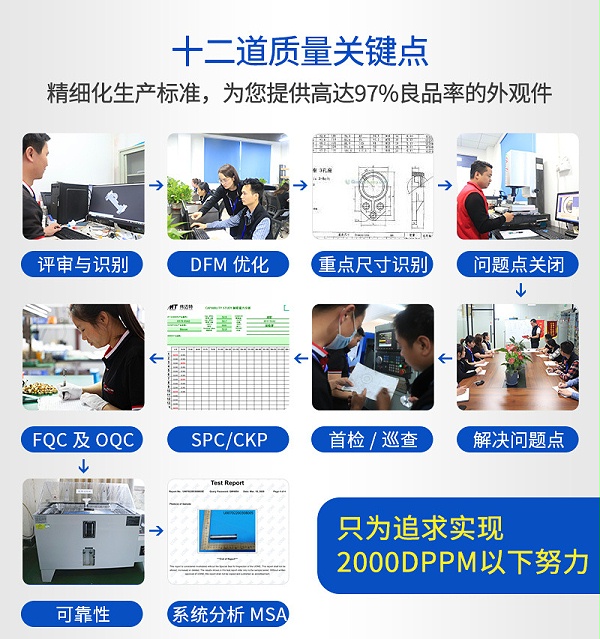
伟迈特CNC加工针对智能门锁外壳急单建立检测策划、首件确认、过程检验、成品检验和批次追溯流程,让采购在急单条件下对尺寸、外观和装配配合有可核验的确认路径。
采购需要判断急单条件下哪些尺寸和外观项目必须提前锁定,避免批量后才发现验收标准不一致。;在加工前根据图纸和装配要求确认关键孔位、配合面、边缘手感及外观接受边界,形成检测项目清单,作为首件和批量检验依据。;客户在急单启动时即获得可执行的验收依据,减少因标准模糊导致的返工和挑选。
外壳孔位偏移或配合面尺寸超差会导致锁体或面板装不进去,首件不确认就批量,风险会成倍放大。;首件完成后对关键装配尺寸和外观进行检测,确认加工参数和装夹方式后锁定,作为批量加工的基准。;批量加工前消除孔位和配合面偏差风险,装配线拿到外壳后可直接上线装配。
急单批量交货时,批次之间尺寸不一致会导致装配间隙不均匀,装配线需要反复调整工装。;批量加工中按约定抽检频次对关键尺寸进行过程检验,监控孔位、配合面和边缘状态,发现偏差及时调整加工参数。;批次间尺寸稳定,装配线无需因外壳差异频繁调整工装或停线。
表面处理后出现划伤、色差或刀纹会影响成品外观验收,采购难以判断责任环节。;成品检验按确认的样件或标准检查表面状态,控制划伤、色差和刀纹;尺寸检测覆盖孔位、配合面和边缘,出厂前提供检测确认。;成品验收有明确的外观和尺寸依据,减少因外观争议造成的退换或挑选。
急单交付后若装配反馈问题,采购需要能追溯到加工批次和检测记录,才能判断责任环节。;按批次记录加工参数、检测数据和检验结果,交付时随批次提供检测确认,便于装配反馈时快速对应。;采购在装配反馈阶段可快速定位加工批次,减少责任推诿和重复验证。
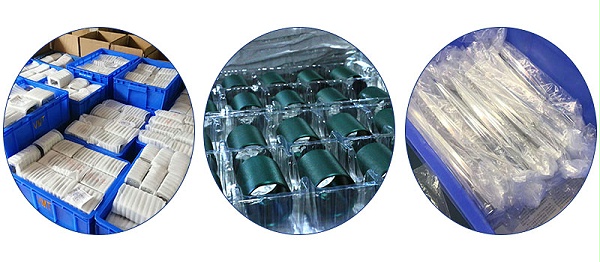
伟迈特CNC加工根据智能门锁外壳的结构特征、表面处理状态和交付要求安排包装与交付,确保外壳在运输和交接过程中不受划伤、变形或混批影响。
外壳经过表面处理后,运输过程中的碰撞和摩擦容易造成划伤、色差或边缘磕碰,影响成品外观验收。
根据外壳表面状态和结构选择防护与分隔方式,对配合面和外观面进行隔离保护,避免产品之间直接接触。
客户收到外壳后外观状态可控,装配前无需额外挑选或返修。
急单批量交付时若批次混装,装配线无法区分不同加工批次,出现问题难以追溯。
按批次进行标识,在包装外部标注产品信息和批次信息,便于客户收货后分类管理和装配追溯。
采购和装配部门可按批次管理和追溯,减少混批导致的装配异常。
智能门锁外壳属于外观件和装配基础件,运输中的振动和堆压可能导致变形或表面损伤。
根据外壳尺寸和结构选择适配的装箱方式,确保产品在箱内固定,减少运输振动对配合面和外观的影响。
外壳到厂后保持尺寸和外观状态,可直接进入装配线或入库。
急单交期紧,包装和交付环节若与加工脱节,会导致整体排期延误。
在加工排期确定后同步安排包装和交付节点,包装完成后按约定方式和时间安排发货,交付节点与客户装机计划对接。
客户在急单周期内获得匹配整机装机计划的交付节奏,减少装配线停线风险。
采购在急单筛选阶段需要快速判断厂家能否承接,图纸评审是判断起点。
提交外壳图纸、材料、数量和交期后,伟迈特CNC加工对结构、装夹方式、加工顺序和关键尺寸要求进行评审,同步确认材料、表面处理和检测边界。
采购在询价阶段即拿到承接判断和报价前提,减少反复沟通时间。
打样是验证外壳孔位、配合面和外观是否符合装配要求的关键环节,急单条件下打样必须与批量准备并行。
打样阶段确认配合尺寸和孔位基准,首件按图纸进行尺寸检测和外观确认,确认后锁定加工基准和刀具补偿参数。
批量加工前排除孔位和配合风险,避免批量返工。
批量阶段的核心是批次间尺寸稳定,采购需要明确控制方式和抽检规则。
批量加工中按首件确认的参数执行,按约定抽检规则对关键尺寸进行检测,表面处理后按确认样件检验外观。
批次间尺寸和外观保持一致,装配线不需要反复调整工装。
外壳到线后若出现配合或外观问题,采购需要快速定位是加工环节还是其他环节,避免责任不清影响整机交付。
检测结果随批次提交,伟迈特CNC加工只对外壳CNC加工环节负责,配合和外观问题的判断依据以图纸和双方确认的验收要求为准,异常批次按确认口径处理。
问题定位有据可查,采购能够快速推动处理,减少装配线等待时间。
伟迈特CNC加工需要先结合客户提交的图纸、材料、数量和验收要求判断该项目的实际条件;建议提供外壳图纸或3D文件、材料牌号、表面处理要求、数量、交期和验收标准。图纸评审时我们会同步确认孔位基准、配合面要求和外观接受边界,缺少的材料或工艺信息会在评审阶段一并反馈,避免报价后才发现口径不一致。
伟迈特CNC加工对图纸版本和变更内容进行管理。客户更新图纸或提出装配反馈调整时,我们会同步更新加工与检测要求,并确认变更影响到的工序和交期节点,确保加工和验收标准始终对应最新确认版本,减少因版本错位造成的返工。
伟迈特CNC加工在打样阶段与客户确认表面处理后的外观接受边界,并保留确认样件或标准描述。批量阶段按同一标准进行外观检验,控制划伤、色差和刀纹。若急单需要调整表面处理方式,我们会先确认外观标准是否同步更新,再安排批量,避免打样与批量标准脱节。
伟迈特CNC加工面向智能门锁整机项目采购方承接外壳急单CNC加工,请提交图纸、材料、数量和交期,我们将在评审后反馈承接范围、加工节点和交付安排。