14年专注于精密铝件CNC车铣加工解决零件加工的精度与苹果等级外观问题


您验收6082工业相机壳体的表面刀纹,应把粗糙度数值、可见纹理和功能面状态分开确认。Ra达到图纸要求,不等于肉眼看不到走刀痕;喷砂后的颜色均匀,也不能替代密封面、安装面和镜头接口的检查。伟迈特CNC加工会先与您确定观察区域、光线和限度样件,再把刀具、刀路、装夹、后处理及复检连起来,使表面要求有明确的制造动作与验收依据。
伟迈特CNC加工以180台CNC设备组织壳体粗精加工,将刀具、支撑和表面检查接入12道管控。对刚性、刀具可达及测量条件匹配的6082壳体,指定平面可达Ra0.8μm;外观刀纹另按样板和观察条件确认,让数值与装配外观都有交付依据。
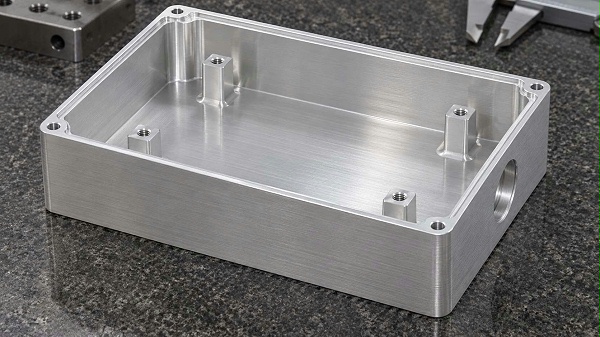
不能这样推断。粗糙度描述一定测量条件下表面细小起伏的特征,Ra是其中一个平均参数;刀纹还包含纹路的方向、间距、连贯程度和局部异常。平均值相近的两块表面,看起来可能不同。您可以把它想成两条平均坡度接近的路,一条是均匀细起伏,另一条偶尔有一道沟,平均数字不能把路面的形状讲完。
铣刀每次经过表面都会留下加工轨迹。规则、连续且满足图纸与外观约定的纹理,可以是正常制造特征,不需要一见到纹路就返工。真正要进一步判断的是局部接刀台阶、周期振纹、拉伤、毛刺和孤立深痕,它们可能影响贴合、密封、表面处理或视觉一致性。把这些现象都叫成“刀纹”,往往会让加工端和验收端说的不是同一件事。
还要区分细小纹理与较大尺度的波纹。粗糙度测量会按所选方法分离部分轮廓成分;过滤设置改变,结果也可能变化。某个测线的Ra合格,不能据此排除整个大平面存在起伏。对于承担贴合的相机壳体底面,伟迈特会将粗糙度与平面度分别检查,不让一个数值替代两个不同的功能要求。
工业相机壳体也不只有外观任务。镜头安装区域要维持相关几何关系,盖板接合处可能涉及密封,电子组件固定面还承担装配或导热作用。这些要求由结构设计和使用条件确定,不能从“工业相机”四个字直接推出统一精度或防护等级。伟迈特会把您的具体接口与图纸标注拆开,确认哪些面需要怎样的表面状态,再安排制造。
还可以用一个离散的平均数例子理解:两组围绕零线分布的假定高度,十个值中五个为1、五个为-1,各值到零线的距离平均为1;若八个为0、另两个分别为5和-5,到零线的距离平均仍为1。这个例子只帮助理解平均值不能描述分布,并非标准粗糙度评定或真实测量。您看到一项平均参数时,仍应关注局部痕迹和适用表面。
按使用作用分区,而不是给整个壳体套同一种“精细表面”。通常可把可见外壁、安装贴合面、盖板接合面、镜头接口及普通内腔分别列出。这里的分区名称是沟通工具,具体范围以您的图纸和产品状态确定;同一处表面同时承担外观和配合时,两类要求都要交代,不能选一个容易通过的项目替代另一个。
例如外侧大平面关注纹理是否连续、是否有接刀亮带以及后处理后的视觉差异;盖板密封区域更关心划痕是否穿过接触带、表面轮廓和尺寸是否符合要求;内部安装柱则应看顶面状态、螺纹入口及组件接触。若某个内腔面装配后不可见,图纸也没有额外外观要求,就不必照搬外壁的观察标准。
镜头接口附近还要注意倒角和边缘。手工把一圈刀纹磨掉,看似表面顺眼了,可能同时改变定位端面、孔口轮廓或边缘尺寸。伟迈特会先将需要保护的功能区域标清,再确认可以修整的位置与余量。对兼顾外观与接口的区域,优先从刀路和切削状态改善,而不是把尺寸风险留给后续手工处理。
| 壳体区域 | 您要关注的问题 | 伟迈特对应的制造与检查 |
|---|---|---|
| 可见外壁与盖板 | 纹理方向、亮带、划伤及一致性 | 规划精加工路径,按约定光线与限度样件比对 |
| 安装及导热接触面 | 贴合、粗糙度与平面关系 | 保持支撑,分别检查粗糙度和规定几何要求 |
| 盖板接合与密封区域 | 横穿痕迹、边缘及处理状态 | 保护接触区域,按图纸与具体密封方案检验 |
| 镜头及定位接口 | 端面、孔与轴线关系 | 避免修整改变功能,衔接尺寸和几何复验 |
| 普通内腔与螺纹入口 | 毛刺、残留及组件干涉 | 核对可达性,去毛刺清洗后检查装配空间 |
分区结果会影响加工和费用安排。您只要求一个安装面Ra0.8μm,与要求内外多面都达到同样表面状态,所需刀路、刀具和检测工作不同。伟迈特会把精加工范围落到面号,既让关键区域有对应工艺,也减少在无关区域增加耗时。模糊写一句“外观好”,反而难以解释样件与批量件为什么发生争议。
先看纹路的形态与出现位置。均匀的进给纹、转角处加深的痕迹、两个刀路交接处的台阶、间歇性的振纹,各自提示不同检查方向。伟迈特会将异常位置与程序段、刀具、装夹和加工顺序对应,再检查有依据的变量,避免一看到表面不顺眼,就同时降进给、换刀和加大夹紧力。
接刀亮带常与加工路径衔接、刀具实际状态、偏置及前后工序余量有关。壳体外壁分两次加工时,刀具接触条件或定位状态变化,交界处可能在斜光下显出差异。处理这种情况,要先确认是否存在实际高度差;只有反光差异与确有台阶,制造措施并不相同。伟迈特会结合表面检查和合适的轮廓测量,判断该调整路径还是处理位置关系。
周期振纹则要看刀具、刀柄、悬伸和工件支撑。薄壁壳体像一个开口盒子,侧壁较高、底面较薄时,受力后更容易产生局部变化。刀具切削力与结构响应互相影响,单纯追求更低进给不一定改善,过小切削量还可能使刀具更多地摩擦。伟迈特会按材料、刀具和刚性调整切削条件,必要时改变支撑、加工顺序或精加工路线。
拉伤与附着切屑还可能涉及刃口、冷却和排屑。铝合金加工时,切屑被重复卷入切削区域,会在已经完成的表面留下拖擦痕。深腔或内角附近的冷却可达性,也和开阔外平面不同。检查时需要看到异常发生的位置与切屑路径,不能只对着一个表面照片下结论。刀具状态确认后,按相同特征复验,观察原来的痕迹是否按预期改变。
材料与去料顺序同样会改变结果。6082的状态、毛坯形状和去料分布会影响加工后的刚性与形状;粗加工后仍可能需要松夹观察,再决定半精和精加工安排。伟迈特将关联安装面和需要保持一致的外观面合理安排在工序链中,避免前一道追求表面、后一道大量去料后又改变了前面的状态。
验证措施时尽量保留可比较的条件。比如怀疑接刀位置与路径衔接有关,就保持材料、装夹和测量方法一致,先调整受支持的路径因素,再对照同一区域;若同时换材料、换夹具又改变后处理,很难知道是哪一步带来变化。伟迈特会将修正与相关表面、尺寸一起验证,确认可重复后再用于后续件,而不凭一次偶然较好的外观恢复生产。
先把观察条件说清。相同壳体在漫射光与强斜光下,纹理显现程度可能不同;隔着透明保护膜、带清洗残留或刚拆包装时,也会改变观感。伟迈特会与您确认照明、观察距离和角度、表面清洁状态、是否放大及观察时间,再按同一条件比较样件和批量件。这里的数值按项目约定,不把一套灯光距离写成所有相机壳体的通用标准。
限度样件用于展示可接受边界,不能只有一件特别漂亮的展示样。您希望避免哪类亮带、哪些区域不允许有划伤,都可以结合标记区域和参照件表达。照片能够辅助定位,但曝光、白平衡、压缩和屏幕不同会改变观感,因此不能仅用一张自动美化后的照片代替实物判断。伟迈特会保留样件版本、表面处理状态及适用面号,减少标准在沟通中漂移。
粗糙度测量则要明确参数、位置、方向和适用设置。沿着加工纹路测量与横跨纹路测量,得到的轮廓可能不同;短小接触面还会限制可用测量长度。伟迈特会按图纸采用的方法与实际结构规划测线,记录相关设置,不能为了得到较小Ra而临时换到另一方向。若指定位置不适合现有探头,需要调整测量方案并确认其适用性。
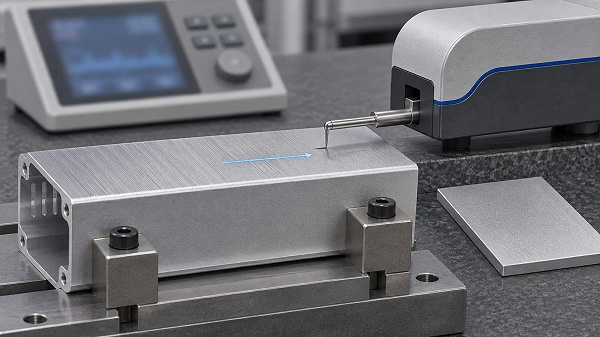
数值示例也要对应对象。图纸若要求某安装面Ra不大于1.6μm,就按该面、规定方法与判定规则确认;它不代表壳体外壁不能出现可见规则刀纹。对明确需要Ra0.8μm的接触面,伟迈特可在支撑、刀具可达及测量条件匹配时安排相应精加工,并与几何要求一起复验。更细的表面不是自动更适合产品,选择还要回到贴合、处理和成本。
发现孤立深痕时,不应只把多条测线平均后看是否达标。应先确认痕迹的位置、方向、是否跨越功能带,再采用适合的方法观察或测量。若图纸或合同对缺陷另有规定,就同时执行;若原要求没有覆盖实际功能风险,则由双方补充明确处置,不能在验收时临时换一套更宽或更紧的口径。
壳体盖板还需要考虑与主体的组合。两件分别检查时表面状态符合要求,装到一起后可能因边缘高差、紧固受力或纹理方向差异显得不协调。伟迈特会按您指定的装配状态核对接口与观察面,必要时将主体、盖板作为配套样件确认。相机安装盖板的有效厚度和接触边也应保持,不能只为让两件反光接近而连续抛薄。
伟迈特按“功能与外观分区→材料及粗精路线确认→夹具刀具验证→首件与样板确认→过程检查→后处理与防护→完成态复验→批次放行”组织本篇壳体的制造。出现局部异常时,先隔离相关件、保留表面状态,再按纹理形态回到对应加工段;措施后按原条件复验,通过后再确认批次恢复,不能只把异常表面擦亮就继续流转。
来料检验核对6082材质、状态、毛坯尺寸及批次。粗加工与中间状态检查关注壁厚、余量和松夹变化,让精加工有可用的结构基础。14,000㎡场地与180台CNC设备用于组织粗精工序、待检和周转状态,壳体按工序标识及分隔方式管理,减少未完成区域与已精加工区域相互磕碰,也避免混入未确认的中间件。
夹具校验与刀具管理在相应切削前落实。夹紧点要让受力传到支撑处,同时避免压伤外观面;刀具、刀柄和悬伸与计划加工区域相匹配,程序检查余量与衔接。需要多方向特征且结构适合时,可利用25台五轴资源安排定位加工,减少部分翻面与接触风险;平面壳体适合三轴或四轴时,也会按刚性和成本采用相应路线。
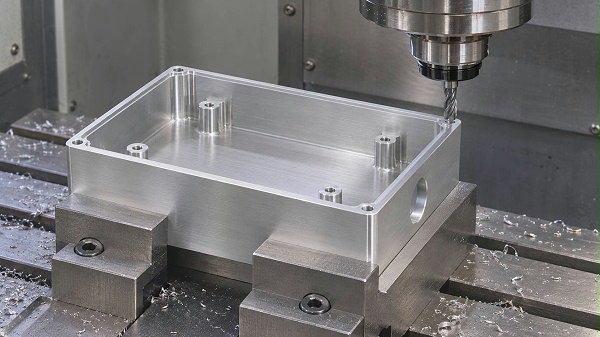
实际加工出首件后,再检查尺寸、重点表面与相应功能关系,形成有效的精加工与外观确认基线。换刀、程序或夹具调整后,按影响范围重新验证。不能仅因为旧样件通过,就将新的刀具状态和装夹方式直接视为等效。工程人员确认工艺动作,品质人员核对数值与外观,两种检查协同,避免表面变好却遗漏尺寸变化。
过程巡检、操作自检与工序转序围绕刀纹变化、接刀区域、毛刺和表面防护展开。频次、数量和项目按控制计划确定;若加工顺序越往后纹路越明显,就与刀具使用、热状态和冷却记录对应分析。去毛刺清洗重点保护定位边、密封接触带和已完成的外观面,不用粗糙擦拭把切屑拖过表面。清洗介质和干燥方式也需适合材料与后处理要求。
表面处理检验核对约定外观与保护边界,成品检验确认规定状态下的尺寸、表面及装配相关特征,出货放行再核对批次、资料、包装和异常处置。来料、首件、夹具、刀具、粗加工与中间状态、巡检、自检、转序、去毛刺清洗、表面处理、成品与放行这12个节点,各有针对本篇壳体的检查对象,贯穿实际制造顺序。
过程记录要能帮助判断变化,不能只留“已检查”。对于固定关注区,可记录面号、刀具及程序版本、观察方向、粗糙度测线与结果,并将异常照片对应到具体件。连续件的纹理逐渐改变时,先检查工具和条件的趋势;新出现的孤立划痕则要追查夹持、清洗和周转接触。两种情况的检查范围和措施不同,资料应支持这个区分。
看最终交付状态,也保留前道工序的判断。喷砂或阳极氧化可能改变反光与纹理显现,但不能承诺把已有接刀台阶、深划痕或振纹统一掩盖。伟迈特会先确认基材表面是否适合进入处理,再按约定路线验证完成态效果。若处理后才发现明显痕迹,就结合处理前留样和工序记录判断来源,不能把责任简单推给某一道工序。
需要喷砂的外观面与需要保护的配合、导电或贴合区域,应在方案中分别说明。遮蔽边界、挂装位置和周转接触处会影响后续检查,尤其壳体内腔与外壁处理要求不同的时候。伟迈特会将这些位置与面号对上,并在回厂检验时复核保护区和接口,避免为了获得均匀外观,改变了原本需要保持的功能表面。
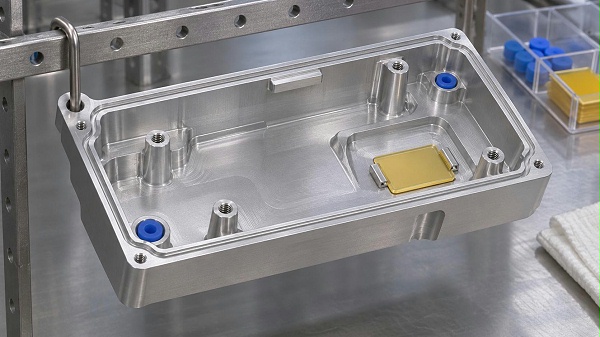
完成态比较应使用相同表面状态的参照。未处理样件与氧化成品不能仅凭亮暗直接判定刀纹是否改善;同材试片可以辅助确认处理纹理,却不能替代实际壳体的转角、深腔与挂装区域。伟迈特会将试片用于适合的过程核对,并把实际件作为交付验收对象。样板更新时保留版本,避免补单继续用旧状态比对。
返工要先评估尺寸和后处理余量。重新精铣可能改变壁厚和配合面位置,手工抛磨可能使边缘变圆,退膜再处理也会影响基材与完成态。伟迈特会根据痕迹深度、剩余结构、尺寸要求和批准的处置路线判断能否进行,不把“还能再处理一次”当成可随意重复的步骤。无法满足原功能时,应回到明确的处置决定。
包装是表面管控的延续。壳体与盖板分隔、接触位置避开重点外观区、清洁后及时防护,能减少在最后周转中增加新划伤。交接时核对表面状态、数量与批次,您收货后也更容易分辨制造纹理与运输接触痕迹。包装措施按产品结构与运输条件选用,不把一种内衬材料写成适合所有壳体的固定答案。
临近判定边界的测量也要按约定规则处理。仪器显示的尾数不能单独代表方法足以区分该要求,测线覆盖、探头可达、测量重复性和设置都可能影响结果。伟迈特会先确认方法适合,再依图纸和约定规则判定;出现争议时保留原始结果和条件,避免通过反复换位置、改设置,挑选一个较小读数作为交付结论。
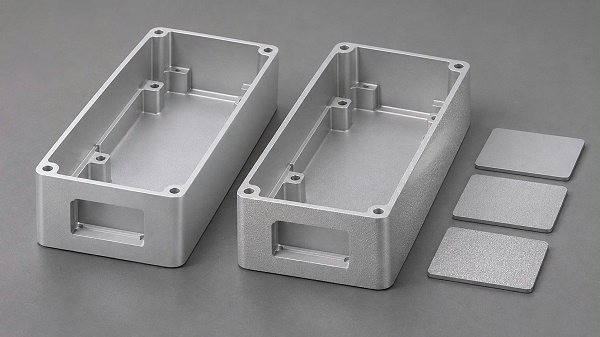
以一件6082工业相机电子组件壳体的应用案例方案说明:零件有开口内腔、盖板接合边、侧面镜头接口和内部安装柱。您希望外壁喷砂氧化后纹理协调,内部安装面满足图纸粗糙度,盖板及接口装配正常。方案的重点是把不同表面的要求分别落实,而不是把整件做成同一种亮度和同一个Ra。
假设图纸规定内部安装面Ra不大于1.6μm,关键线性尺寸公差为±0.02mm;外壁按双方确认的完成态限度样件评定。样件出现侧壁接刀亮带时,伟迈特先在相同光线与观察方向下确认位置,再核对是否存在台阶、是否关联两次定位或刀路衔接。若只是纹理方向与约定不同,就调整适合的精加工路径;若有实际高度差,则检查定位、刀具和余量后再处理。
制造方案先保留粗加工后的结构观察,再完成关联安装面与接口;外壁精加工前确认支撑与刀具状态,减少不必要的重复压紧和表面接触。首件分别做重点尺寸、粗糙度与外观比对,处理前确认可转序的基材状态;喷砂氧化后,再按相同完成态样板核对外观,并复验保护区域与配合尺寸。
在材料、刚性、刀具可达和测量条件匹配时,伟迈特可按该安装面Ra1.6μm以内与关键线性尺寸±0.02mm目标组织加工;需要更细安装面的项目,可进一步采用Ra0.8μm方案并验证。这里的数字是应用方案的能力与验收目标,不能代替该批实际读数。外壁纹理则保留面号和样板依据,不能靠安装面的一项Ra结果替它作结论。
您得到的是几类可以对应到表面的交付结果:安装面有数值检查,外壁有完成态比对,接口有尺寸和装配关系验证,异常有处理与复验记录。补单时继承有效的材料、程序、工装和外观版本,生产端不必重新猜“这次要做到什么程度”。CNC加工厂家选择伟迈特,可以从同一套图纸与样板出发,将外观和功能要求交给同一条流程衔接。
规则纹理要结合图纸、使用区域与外观约定判断,不能只凭看得见就退件。伟迈特CNC加工将外壁、安装面和接口分区,分别用限度样件、粗糙度及尺寸检查确认。对条件匹配的指定安装面,可采用Ra0.8μm加工方案;外壁仍按约定观察条件复验。您能把正常制造纹理与影响交付的异常区分开,减少反复返工。
Ra是特定测量条件下的平均参数,不能完整描述接刀亮带、方向和孤立划伤。伟迈特结合粗糙度仪、表面观察及相关几何检查,将图纸Ra1.6μm要求落实到指定面,外观按完成态样板另行判定。您得到的数值和外观分别对应实际需求,不会在装配时才发现一个平均值未覆盖的问题。
先判断痕迹来自基材台阶、纹理衔接还是处理状态,不能直接加重喷砂。伟迈特会对照处理前样件与刀路记录,评估余量后采用批准的修正方案,再复验表面和尺寸。若盖板关键尺寸要求±0.02mm,就仍按该目标及完成态检查,避免外观改善后配合失效。您可减少为修饰纹理而牺牲装配功能的风险。
样板、程序和测量条件需要能追溯到有效版本。伟迈特以180台CNC设备组织工序,将换刀确认、外观比对和完成态复验接入12道管控;指定安装面可按Ra1.6μm以内或经确认的Ra0.8μm方案制造。补单按同一要求重新检查,您可以延续既有接口与外观判断,减少沟通成本。
重新切削、抛磨或退膜都可能改变尺寸与边缘,应先核对剩余余量和功能区。伟迈特由工程评估可行路线,品质按原图纸复验;对本篇案例的±0.02mm关键尺寸,返工后仍以该要求判断,不因表面变亮而放宽。您能获得有尺寸依据的处置结果,减少收到外观改善却装配偏紧的零件。
